Aug 27,2026
Cam Taşlama Taşlarında Düzensiz Aşınmaya Neden Olan Nedir?
Plaka kenarı taşlama, yarı iletken bir plakanın çevresel alanının şeklini ve yüzey durumunu kontrol etmek için önemli bir işleme adımıdır. Malzemeyi levha yüzeyinden uzaklaştıran yüzey taşlamanın aksine kenar taşlama, kenar geometrisinin, talaşların ve yüzey kalitesinin dikkatle kontrol edilmesi gereken levha çevresine odaklanır.
Proseste, kontrollü miktarda malzemeyi levha kenarından çıkarmak ve gerekli profili oluşturmak için uygun taşlama takımları kullanılır. Taşlama taşı, levha malzemesi, kenar geometrisi, işleme parametreleri ve ekipman seçimi nihai sonucu etkiler.
Gofret kenar taşlama, yarı iletken bir levhanın dış kenarı etrafındaki malzemeyi çıkarmak ve şekillendirmek için kullanılan bir işleme işlemidir. İşlem, gerekli levha geometrisine bağlı olarak levha çevresine ve kenara yakın geçiş alanlarına uygulanabilmektedir.
Plakanın işlenmesi sırasında kenar, merkezi plaka yüzeyine etki edenlerden farklı mekanik kuvvetlere maruz kalır. Yanlış biçimlendirilmiş veya hasar görmüş bir kenarda talaşlar, keskin geçişler veya yerel kusurlar bulunabilir. Kenar taşlama, daha tutarlı bir kenar profili ve yüzey durumu oluşturmak için kontrollü malzeme kaldırma sağlar.
Gofret kenar taşlama, gofret kenar işleme, wafer kenar profili oluşturma ve wafer kenar pah kırma dahil olmak üzere çeşitli terimlerle ilgilidir. Bu terimler ilgili işlemleri açıklar ancak her zaman tam olarak eşanlamlı olarak değerlendirilmemelidirler.
Yonga levha öğütme ve bunun yarı iletken işlemedeki rolü hakkında daha geniş bir açıklama için bkz. yarı iletken yonga levha öğütme . Kenar taşlama, geleneksel levha yüzeyi taşlamadan farklıdır çünkü işleme hedefi, ana levha yüzeyinden ziyade levha çevresi etrafında yoğunlaşmıştır.
Yarı iletken levhanın kenarı kontrollü geometri ve yüzey kalitesi gerektirir çünkü mekanik hasara karşı geniş, düz bir merkezi yüzeye göre daha hassastır. Gofret kenarı taşlama, üreticilerin gofret işleme sırasında bu gereksinimleri yönetmesine yardımcı olur.
Gofret kenarı, taşıma ve sonraki işlemler sırasında ufalanmaya karşı hassas olabilir. Taşlama, düzensiz veya hasarlı malzemeyi ortadan kaldırır ve daha kontrollü bir kenar durumu sağlar.
Amaç sadece mümkün olduğu kadar fazla malzemeyi çıkarmak değildir. Aşırı taşlama, ilave mekanik strese veya gereksiz malzeme çıkarılmasına neden olabilir. Bu nedenle uygun bir taşlama işleminin, çıkarma verimliliğini kenar kalitesiyle dengelemesi gerekir.
Gofret kenarının şekli, gofretin ana yüzeyden dış çevreye nasıl geçişini etkiler. Kenar taşlama, levha ve işleme ekipmanının gereksinimlerine göre tanımlanmış bir profil oluşturmak için kullanılabilir.
Tutarlı geometri özellikle levhaların birden fazla taşıma ve işleme aşamasından geçmesi gerektiğinde önemlidir. Kenar şeklindeki değişiklikler, sonraki işlem veya incelemeyi daha az tutarlı hale getirebilir.
Kontrollü bir taşlama işlemi, levhanın çevresindeki düzensizlikleri azaltabilir ve daha düzgün bir kenar yüzeyi üretebilir. Nihai kalite taşlama çarkına, aşındırıcı kuma, işleme parametrelerine, levha malzemesine ve takımın durumuna bağlıdır.
Bu nedenle kenar taşlama, basit bir talaş kaldırma adımından ziyade, kontrollü hassas bir işleme operasyonu olarak düşünülmelidir.
Tam işleme alanı, levha geometrisine ve gerekli kenar profiline bağlıdır. Genel olarak süreç dış çevreye ve ona hemen bitişik olan alanlara odaklanır.
| İşleme Alanı | Tipik Amaç |
|---|---|
| Gofret dış kenarı | Düzensiz malzemeleri kaldırın ve kenar profilini kontrol edin |
| Pahlı kenar | Gofret yüzeyleri arasındaki geçişi oluşturun veya iyileştirin |
| Kenar geçiş alanı | Ana yüzey ile çevre arasında kontrollü bir geçiş sağlayın |
Merkezi levha yüzeyi normalde kenar taşlama işleminin birincil hedefi değildir. Bu ayrım, uygun taşlama takımının seçilmesinde ve işleme parametrelerinin tanımlanmasında önemlidir.
İşleme gereksinimi gofret malzemesine göre de değişiklik gösterebilir. Örneğin silikon ve SiC farklı mekanik özelliklere sahiptir, dolayısıyla öğütme koşulları bir malzemeden diğerine otomatik olarak aktarılamaz.
Plaka kenarı taşlama ve plaka kenarı pah kırma birbiriyle yakından ilişkilidir, ancak kenar işlemenin farklı yönlerini tanımlarlar.
Kenar taşlama, daha geniş anlamda, levha çevresi etrafında gerçekleştirilen taşlama işlemini ifade eder. Amaç, malzeme kaldırma, kenar şekillendirme, yüzey iyileştirme ve profil kontrolünü içerebilir.
Pah kırma, daha spesifik olarak iki yüzey arasında eğimli bir geçişin oluşturulması veya iyileştirilmesi anlamına gelir. Gofret işlemede bu, keskin bir köşe bırakmak yerine belirli bir açılı kenar oluşturmayı içerebilir.
Bu nedenle iki operasyon örtüşebilir. Pahlı bir levha kenarı oluşturmak için gereken işlemeyi gerçekleştirmek için bir taşlama çarkı kullanılabilir, ancak her kenar taşlama işlemi yalnızca pah kırma olarak tanımlanmamalıdır.
Bu ayrım, taşlama takımı gerekliliklerini tartışırken faydalıdır. Ana gereksinim belirli bir kenar profili ise, tekerlek geometrisi ve boyut kontrolü özellikle önem kazanmaktadır. Ana gereksinim kenar hasarının veya düzensiz malzemenin kaldırılması ise, yüzey kalitesi ve kontrollü malzeme kaldırma daha fazla dikkat gerektirebilir.
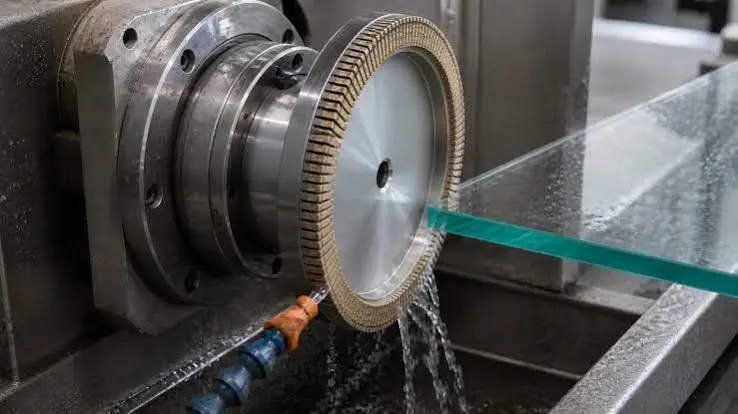
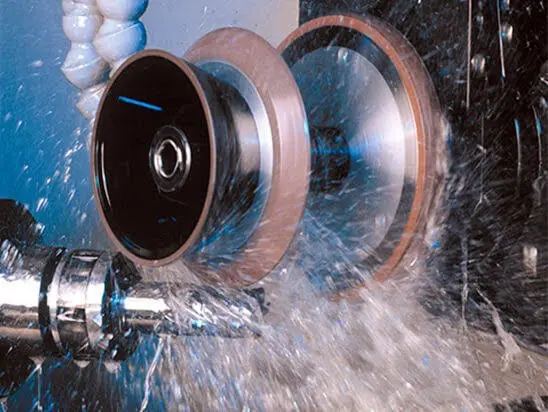
Taşlama taşları, malzemeyi levha kenarından çıkarmak için gereken aşındırıcı etkiyi sağlar. Yarı iletken uygulamalar için diskin uygun boyut ve yüzey kalitesini korurken kontrollü kesme sağlaması gerekir.
Elmas aşındırıcı, zorlu yarı iletken taşlama uygulamalarında yaygın olarak kullanılır çünkü aşındırıcı, sert malzemeleri etkili bir şekilde işleyebilir. Ancak aşındırıcı türü tek başına kenar taşlama taşının performansını belirlemez.
Çeşitli tekerlek özellikleri işleme sonucunu etkiler.
Tane boyutu, malzeme kaldırma ve yüzey kalitesi arasındaki dengeyi etkiler. Nispeten kaba bir aşındırıcı, daha yüksek talaş kaldırmayı destekleyebilirken, daha ince aşındırıcı koşullar, yüzey kalitesi ve kontrollü bitirme daha önemli hale geldiğinde genellikle daha uygundur.
Bu nedenle uygun tanecik, işleme aşamasına, levha malzemesine, gerekli kenar geometrisine ve yüzey gereksinimlerine bağlıdır.
Taşlama çarkının yapısı, aşındırıcı tanelerin iş parçasıyla nasıl etkileşime girdiğini ve taşlama artıklarının temas alanından nasıl çıkarıldığını etkiler. Uygun bir yapı, stabil öğütme koşullarının korunmasına ve aşırı yüklemeden kaynaklanan sorunların azaltılmasına yardımcı olabilir.
Taş yapısı, bağımsız olarak seçilmek yerine, aşındırıcı tanecik ve gerçek işleme koşullarıyla birlikte dikkate alınmalıdır.
Kenar taşlama genellikle tekerleğin levhanın nispeten küçük ve spesifik bir kısmı ile etkileşime girmesini gerektirir. Bu nedenle tekerlek geometrisi gerekli kenar profiline uygun olmalıdır.
Hedef profil sıkı bir şekilde kontrol edildiğinde, taş geometrisindeki veya takım durumundaki küçük farklılıklar bile ortaya çıkan kenar şeklini etkileyebilir.
Yarı iletken levha uygulamaları için taşlama çarklarının seçilmesine ilişkin daha geniş bir tartışma için Yarı İletken Levha İşleme için Taşlama Taşı Nasıl Seçilir bölümüne bakın .
Çeşitli proses koşulları, levha kenarı taşlamanın tutarlılığını etkileyebilir:
Bu faktörler birbiriyle bağlantılıdır. Bir parametrenin değiştirilmesi, tekerleğe binen yükü ve işlenmiş kenarın kalitesini etkileyebilir. Bu nedenle levha kenar taşlama tek bir parametrenin tek başına ayarlanması yerine komple bir süreç olarak kontrol edilmelidir.
Kenar taşlama kalitesinin iyileştirilmesi, taşlama takımının gerçek levha işleme gereksinimlerine uygun hale getirilmesiyle başlar.
Aşındırıcı ve tane boyutu seçilmeden önce ilk olarak levha malzemesi tanımlanmalıdır. Bir gofret malzemesi için uygun olan öğütme koşulu, başka bir malzeme üzerinde aynı sonucu vermeyebilir.
İkinci olarak gerekli kenar profili açıkça tanımlanmalıdır. Gerekli profilin tutarlı bir şekilde üretilebilmesi için taşlama taşının uygun temas geometrisini sağlaması gerekir.
Üçüncüsü, taşlama parametreleri talaş kaldırma gereksinimine ve yüzey kalitesi hedefine göre kontrol edilmelidir. Aşırı taşlama derinliği veya ilerleme hızı, taşlama kuvvetini artırabilir ve kenar kusurlarına katkıda bulunabilir; aşırı koruyucu koşullar ise işleme verimliliğini azaltabilir.
Dördüncüsü, üretim sırasında tekerleğin durumu izlenmelidir. Aşındırıcı yüzey kullanım nedeniyle değiştikçe kesme davranışı ve talaş kaldırma da değişebilir. Düzenli denetim, daha tutarlı işleme koşullarının korunmasına yardımcı olur.
Son olarak, bitmiş kenar gerekli geometri ve yüzey durumuna göre incelenmelidir. Boyutsal inceleme ve yüzey denetimi, süreç değişikliklerinin daha büyük üretim sorunlarına dönüşmeden önce belirlenmesine yardımcı olabilir.
Taşlamayla ilgili levha kusurları hakkında ek bilgi için levhanın taşlanması sırasındaki ürün yüzeyi hasarı , taşlama kuvvetinin, aşındırıcı koşulların, takım aşınmasının ve işlem parametrelerinin levha yüzey kalitesini nasıl etkileyebileceğini açıklamaktadır.
Taşlama taşı seçimi, yalnızca taş spesifikasyonundan ziyade işleme gereksinimi ile başlamalıdır.
| Seçim Faktörü | Nelere Dikkat Edilmeli? |
|---|---|
| Gofret malzemesi | Gofretin sertliği, kırılganlığı ve öğütülme özellikleri |
| Kenar geometrisi | Gerekli pah, profil, boyutlar ve temas alanı |
| Yüzey gereksinimi | Gerekli kenar bitirme ve kabul edilebilir düzeyde yüzey kusurları |
| İşleme koşulları | Taşlama hızı, ilerleme hızı, taşlama derinliği ve ekipman kapasitesi |
Silikon levha kenar taşlama için disk, kenar hasarını gereksiz yere artırmadan stabil malzeme kaldırma sağlamalıdır. SiC gibi daha sert malzemeler için taşlama takımı ve proses koşulları daha fazla dikkat gerektirir çünkü malzeme aşındırıcı işlemeye daha fazla ihtiyaç duyar.
Öğütme aşaması da önemlidir. Daha büyük malzeme kaldırmaya odaklanan bir proses, kenar yüzey kalitesi ve boyut kontrolünün öncelikli olduğu bir bitirme operasyonundan farklı aşındırıcı koşullar gerektirebilir.
Uygulamada tekerlek seçiminde bu nedenle levha malzemesi, hedef kenar profili, işleme ekipmanı ve kalite gereklilikleri birlikte dikkate alınmalıdır.
Gofret malzemesinin öğütme davranışı üzerinde doğrudan etkisi vardır. Silisyum ve silisyum karbür, aynı genel taşlama yöntemi kullanılsa bile aşındırıcı işlemeye aynı tepkiyi vermez.
SiC'nin yüksek sertlik ve kırılganlık özellikleri vardır; bu da malzeme kaldırmayı daha zorlu hale getirebilir ve kontrollü taşlama koşullarına olan ihtiyacı artırabilir. Takım seçimi, aşındırıcı tanecik, taşlama derinliği, ilerleme hızı ve diskin durumu dikkatli bir değerlendirme gerektirir.
Bu , malzeme sertliğinin, kırılganlığın, takım aşınmasının ve yüzey hasarının önemli proses faktörleri olduğu SiC levha taşlamada tartışılan zorluklarla tutarlıdır .
Önemli olan nokta, levha kenarı taşlamanın tek bir sabit parametre seti ile evrensel bir işlem olarak ele alınmaması gerektiğidir. Taşlama koşullarını tanımlamadan önce malzeme özellikleri ve kenar gereksinimleri dikkate alınmalıdır.
Kenar geometrisi, taşlama çarkının levhayla nasıl temas ettiğini belirler. Basit bir kenar çıkarma işlemi ve kesin olarak tanımlanmış bir pah, farklı taş geometrileri ve proses koşulları gerektirebilir.
Tekerlek, bitişik levha yüzeyleriyle gereksiz teması önlerken hedef alanla yeterli teması sağlamalıdır. Bu, kenar profilinin sıkı boyut gereksinimlerine sahip olması durumunda özellikle önem kazanmaktadır.
Üretim sırasında tekerlek geometrisinin de sabit kalması gerekir. Aşınmanın neden olduğu değişiklikler, makine ayarları değişmeden kalsa bile işlenmiş profili kademeli olarak değiştirebilir.
Bu nedenle üreticiler taşlama çözümü seçerken hem başlangıçtaki taş geometrisini hem de tekerleğin hizmet ömrü boyunca nasıl davranacağını değerlendirmelidir.
Üretime başlamadan önce bazı temel gereksinimler açıkça tanımlanmalıdır:
Açık gereklilikler, uygun bir taşlama taşının seçilmesini ve istikrarlı işleme koşullarının oluşturulmasını kolaylaştırır. Ayrıca kenar kalitesindeki değişikliğin takımdan mı, parametrelerden mi, malzemeden mi yoksa ekipmandan mı kaynaklandığını belirlemek için bir temel sağlarlar.
Plaka kenar taşlama, yarı iletken plakanın dış kenarı etrafındaki malzemeyi kaldıran ve şekillendiren hassas bir taşlama işlemidir. Kenar geometrisini, yüzey durumunu ve levha yüzeyi ile çevre arasındaki geçişi kontrol etmek için kullanılır.
Plaka kenarı düzensizliklere ve mekanik hasara merkezi plaka yüzeyine göre daha duyarlıdır. Kenar taşlama, daha sonraki levha işleme ve işleme için kontrollü bir kenar profili ve daha tutarlı yüzey koşulu üretilmesine yardımcı olur.
Gofret kenar taşlama, gofret çevresi etrafındaki daha geniş taşlama işlemini tanımlarken, pah kırma özellikle eğimli bir kenarın oluşturulması veya iyileştirilmesi anlamına gelir. Bu nedenle pah kırma, levha kenar taşlamanın bir uygulaması olabilir.
Uygun taşlama taşı, levha malzemesine, kenar geometrisine, yüzey kalitesi gereksinimlerine, ekipmana ve işleme koşullarına bağlıdır. Elmas taşlama takımları zorlu yarı iletken plaka uygulamaları için kullanılabilir, ancak aşındırıcı tanecik, tekerlek geometrisi ve diğer spesifikasyonların gerçek prosesle uyumlu olması gerekir.
Gofret kenarı taşlama, ana gofret yüzeyine kıyasla küçük olan ancak gofret geometrisi ve işleme tutarlılığı açısından önemli olan bir alana odaklanır. İşlem, düzensiz kenar malzemesini kaldırabilir, kontrollü profiller oluşturabilir, pahlı alanları hassaslaştırabilir ve kenar yüzey koşullarını iyileştirebilir.
Başarılı kenar taşlama, taşlama taşının kendisinden daha fazlasına bağlıdır. Gofret malzemesi, kenar geometrisi, aşındırıcı tanecik, taş yapısı, taşlama parametreleri, ekipman uyumluluğu ve takımın durumu nihai sonucu etkiler.
Yarı iletken levha üreticileri için, öncelikle kenar işleme gereksiniminin tanımlanması ve daha sonra taşlama takımı ve işlem koşullarının bu gereksinimle eşleştirilmesi, kararlı ve tekrarlanabilir levha kenarı taşlama için pratik bir temel sağlar.