Aug 07,2026
Üretim Hattınız için Doğru PV Cam Taşlama Taşını Nasıl Seçersiniz?
CNC elmas taşlama taşları öncelikle CNC işleme merkezlerinde ve cam kenar ekipmanlarında hassas cam taşlama, kenar işleme, kenar şekillendirme ve son işlem için kullanılır. Elmas aşındırıcıyı uygun bir bağlama sistemi ve kontrollü makine hareketi ile birleştiren bu tekerlekler, tekrarlanan üretim döngülerinde tutarlı malzeme kaldırmayı ve istikrarlı kenar işlemeyi destekler.
Uygulama özellikle kontrollü kenar boyutlarına, güvenilir yüzey kalitesine ve makul tekerlek ömrüne ihtiyaç duyan cam üreticileri için geçerlidir. Ancak CNC elmas taşlama diskinin performansı yalnızca aşındırıcıya bağlı değildir. Cam kalınlığı, diskin özellikleri, makine konfigürasyonu, taşlama koşulları ve gerekli kenar geometrisinin tümü nihai sonucu etkiler.
Bu nedenle yalnızca ismine veya aşındırıcı tipine göre bir disk seçmek nadiren yeterli olur. Gerçek işleme görevi, tekerleğin özelliklerini belirlemelidir.
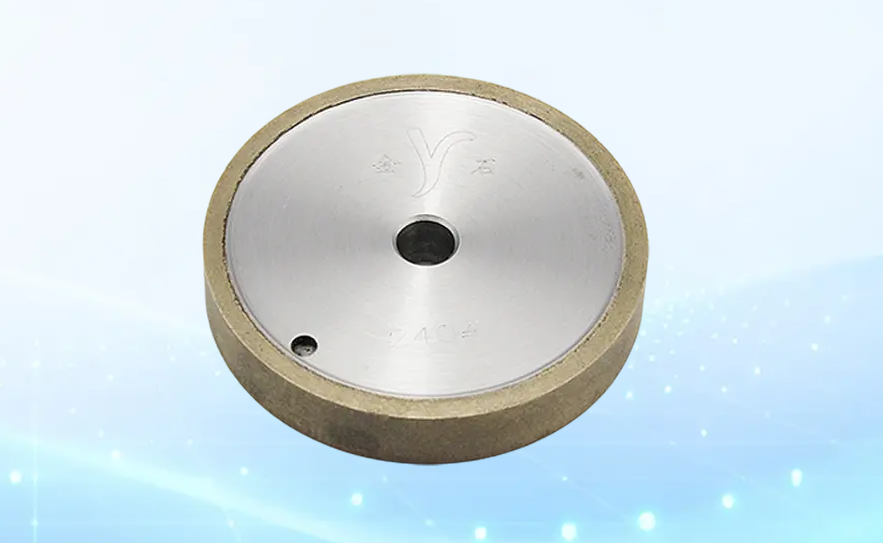
CNC elmas taşlama çarkı, CNC işleme merkezleri veya cam kenar ekipmanıyla çalışmak üzere tasarlanmış aşındırıcı bir araçtır. Ana amacı, özellikle boyutsal tutarlılığın ve tekrarlanabilir işlemin gerekli olduğu kenarlar veya şekilli bölümler boyunca cam yüzeyinden kontrollü malzeme uzaklaştırılmasıdır.
Genel amaçlı aşındırıcı aletlerle karşılaştırıldığında elmas diskler, elmasın süper aşındırıcı özellikleri dikkate alınarak tasarlanmıştır. Elmas parçacıkları kesme işlemini gerçekleştirirken, bağlama sistemi çalışma sırasında aşındırıcıyı yerinde tutar. Tekerlek geometrisi de önemli bir rol oynar çünkü çalışma profilinin gerekli işleme yoluna ve kenar şekline uygun olması gerekir.
CNC cam işlemede çark ve makine bu nedenle tek bir işleme sistemi olarak işlev görür. CNC ekipmanı, iş parçasının veya aletin hareketini ve konumunu belirlerken, taşlama çarkı asıl aşındırıcı kesmeyi gerçekleştirir. Uygun bir kombinasyon, tekrarlanan üretim çevrimleri boyunca kontrollü öğütme sağlayabilir.
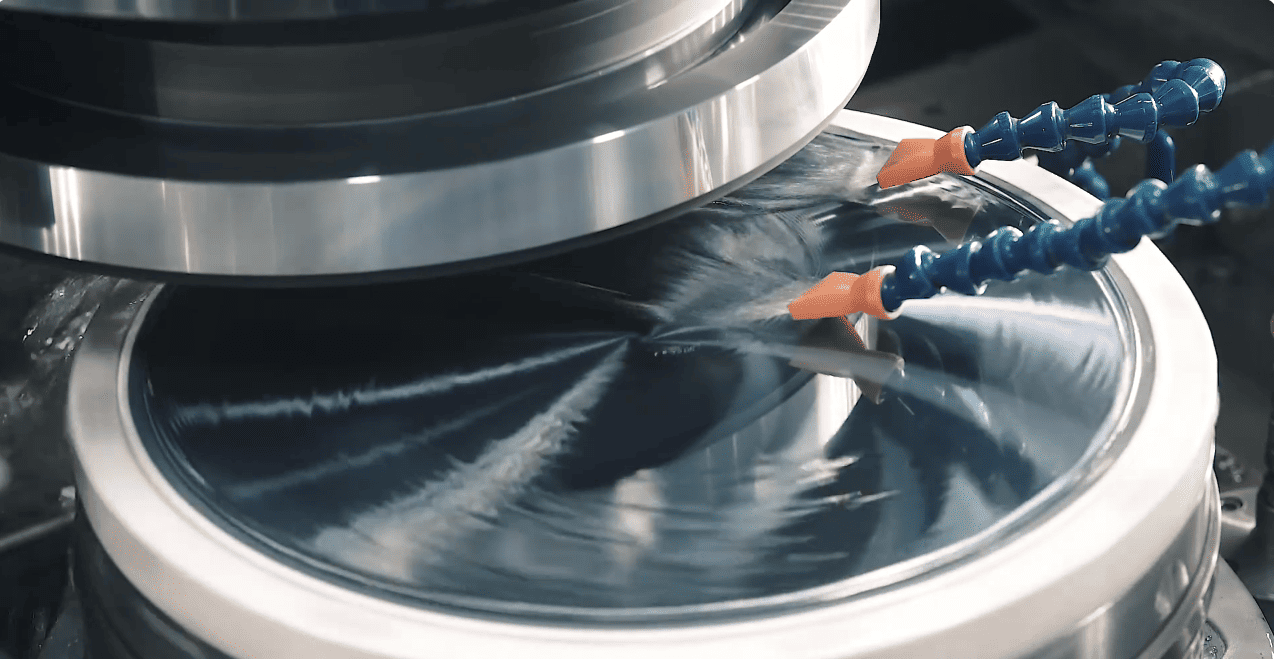
CNC elmas taşlama disklerinin en yaygın uygulamalarından biri cam kenar taşlamadır. Kesildikten sonra, cam kenarlarında belirtilen geometriye, boyutlara veya yüzeye ulaşmak için ilave malzeme çıkarılması gerekebilir. CNC ekipmanı, taşlama takımının programlanan yol boyunca hareketini kontrol ederken, elmas çark malzemeyi kenardan uzaklaştırır.
İşlem, düz, şekilli veya başka şekilde tanımlanmış kenar geometrilerinin gerekli olduğu uygulamalar için kullanılabilir. Tutarlı taş davranışı önemlidir çünkü taş aşınmasındaki veya profildeki değişiklikler işlenen kenarı kademeli olarak etkileyebilir.
Üretim ortamları için işlem hacimleri arttıkça bu daha da önemli hale gelir. Makul bir servis aralığı boyunca çalışma özelliklerini koruyan bir jant, jant değiştirme sıklığını azaltabilir ve üretimdeki kesintilerin sınırlandırılmasına yardımcı olabilir.
Kesin sonuç hala sürecin tamamına bağlıdır. Makine sertliği, iş mili durumu, ilerleme hızı, tekerlek özellikleri, soğutma ve cam özelliklerinin tümü kenar kalitesini etkileyebilir. Bu nedenle elmas çark sürecin önemli bir bileşenidir ancak bitmiş kenarı kontrol eden tek faktör olarak düşünülmemelidir.
CNC taşlama, düz bir kenardan basit malzeme çıkarmak yerine, cam kenarının tanımlanmış bir şekil gerektirdiği durumlarda da kullanılır. Bu uygulamalarda tekerleğin geometrisi özellikle önem kazanmaktadır.
Profil taşlama, aşındırıcı aletin camı işlerken yeterince stabil bir çalışma şeklini korumasını gerektirir. Aşırı tekerlek aşınması veya profil değişikliği, özellikle uzun üretim süreçlerinde makinenin ürettiği geometriyi değiştirebilir.
Bu nedenle, CNC taşlama taşı seçerken şeklin korunması önemli bir performans unsurudur. Uygun bir taş, talaş kaldırma ve yüzey kalitesi arasında uygun bir denge sağlarken, belirtilen çalışma koşulları altında amaçlanan çalışma profilini korumalıdır.
CNC kontrolü, programlanan bir yolu takip etmek için gereken konumsal doğruluğu sağlar ancak tekerleğin yine de amaçlanan profili üretebilme kapasitesine sahip olması gerekir. Bu nedenle makine ve aşındırıcı takımın ayrı ayrı değerlendirilmesi yerine eşleştirilmesi gerekir.
Bazı cam işleme operasyonları temel kenar giderme işleminden daha fazlasını gerektirir. Taşlama işlemi ayrıca bir kenarı iyileştirmek, boyutları kontrol etmek veya camı sonraki üretim adımlarına hazırlamak için de kullanılabilir.
Bu durumlarda hassas cam taşlama, kararlı aşındırıcı davranışa ve uygun taş özelliklerine bağlıdır. Aşırı titreşim, tutarsız taş aşınması, uygun olmayan tanecik veya yanlış taş profili, işlenen yüzeyi olumsuz etkileyebilir.
Bir CNC elmas çarkı, teknik özellikleri makine ve uygulamayla eşleştiğinde tekrarlanabilir işlemeyi destekleyebilir. Ancak gerekli son işlem her zaman malzeme kaldırma gereksinimiyle birlikte değerlendirilmelidir. Agresif taşlama için optimize edilmiş bir spesifikasyon, daha hassas bir finisaj işlemi için seçilen spesifikasyonla aynı olmayabilir.
Cam kalınlığı CNC taşlama uygulamalarında bir diğer önemli faktördür çünkü işlenen malzeme miktarını ve gerekli taşlama koşullarını etkiler.
Meijie CNC Elmas Çarkı, 2 ila 18 mm arasındaki cam kalınlıkları için tasarlanmıştır ve çok çeşitli cam işleme gereksinimlerini karşılar. Mevcut disk özellikleri arasında 80 ila 200 mm arası dış çaplar, 12 mm veya 22 mm'lik iç çaplar ve 80# ila 400# arası tane boyutları bulunur.
| Parametre | Şartname |
|---|---|
| Cam Kalınlığı | 2–18 mm |
| Dış Çap | 80–200 mm |
| İç Çap | 12 mm / 22 mm |
| Tane Boyutu | 80#–400# |
Bu spesifikasyonlar her CNC uygulaması için evrensel bir ayar olarak yorumlanmamalıdır. Uygun tekerlek hala ekipmana, işleme operasyonuna, kenar geometrisine ve istenen sonuca bağlıdır.
Cam sert ve kırılgan bir malzeme olduğundan aşındırıcı seçimi, malzeme kaldırma işleminin verimliliği ve stabilitesi üzerinde doğrudan etkiye sahiptir. Elmas, yüksek sertliği ve kesme kabiliyeti nedeniyle hassas taşlama uygulamalarında yaygın olarak kullanılmaktadır.
Ancak CNC işleme için aşındırıcı performans denklemin yalnızca bir parçasıdır. Tekerlek aşınması, profil stabilitesi, makine uyumluluğu ve işleme gereklilikleri de dikkate alınmalıdır.
Aşındırıcı parçacıklar, taşlama sırasında malzemenin camdan uzaklaştırılmasından sorumludur. Yüksek kaliteli bir elmas aşındırıcı, diskin özellikleri ve çalışma koşulları uygun olduğunda etkili bir kesme işlemi sağlayabilir.
Bu, özellikle takımın belirli bir yol boyunca malzemeyi tekrar tekrar kaldırmasının gerekebileceği CNC cam kenarı işleme için kullanışlıdır. Etkili kesme, prosesin aşırı mekanik kuvvete ihtiyaç duymadan gerekli malzeme kaldırma işlemini gerçekleştirmesine olanak tanır.
Denge önemlidir. Uygulama için fazla agresif olan bir taşlama taşı, gereksiz yüzey hasarına neden olabilir veya proses istikrarsızlığını artırabilir; uygun olmayan bir spesifikasyon ise üretkenliği azaltabilir. Bu nedenle taş seçiminin, kesme kapasitesini maksimuma çıkarmak yerine gerçek taşlama görevini yansıtması gerekir.
Jant aşınmasının üretim tutarlılığıyla doğrudan ilişkisi vardır. Aşındırıcı çalışma yüzeyi değiştikçe taşlama davranışı ve etkin taş geometrisi de değişebilir. Bu özellikle tekerleğin tanımlanmış bir cam kenarı veya profili üretmekten sorumlu olduğu durumlarda geçerlidir.
Meijie CNC Elmas Çarkı, temel performans özellikleri olarak aşınma direnci ve şekil tutma özelliğiyle tasarlanmıştır. Belirtilen servis ömrü 20.000 metreyi aşıyor; gerçek servis aralığı ise cam özellikleri, taşlama koşulları, makine ayarları ve jant özellikleri gibi faktörlere bağlı olacaktır.
Daha uzun bir kullanım ömrü, tekerlek değiştirme sıklığını azaltabilir. Sürekli üretimde daha az değiştirme olayı, makine kesintilerini ve takım değiştirmeyle ilgili işçiliği de azaltabilir.
Hizmet ömrü yine de sabit bir değer olarak ele alınmak yerine gerçek üretim verileri kullanılarak değerlendirilmelidir. Aynı taşı kullanan iki uygulama, taşlama koşulları önemli ölçüde farklı olduğunda farklı sonuçlar üretebilir.
CNC üretimi sıklıkla aynı programlanmış işlemin yüksek derecede proses kontrolü ile tekrarlanabilmesi nedeniyle seçilir. Bu nedenle aşındırıcı aletin üretim döngüsü boyunca makul derecede istikrarlı bir performans sergilemesi gerekir.
Bir CNC elmas taşlama taşı için tutarlı performans, aşındırıcı dayanıklılıktan daha fazlasını içerir. Taş geometrisi, denge, bağlanma özellikleri, makine uyumluluğu ve çalışma koşullarının tümü taşlama sürecini etkileyebilir.
Stabil bir tekerlek, öngörülebilir malzeme kaldırma işleminin sürdürülmesine ve üretim ilerledikçe kenar geometrisindeki istenmeyen değişikliklerin azaltılmasına yardımcı olabilir. Bu özellikle aynı cam spesifikasyonunun büyük miktarlarda işlenmesi durumunda geçerlidir.
Aynı zamanda makine bakımı da hayati önem taşıyor. Mil salgısı, titreşim, yanlış montaj, yetersiz soğutma veya yanlış proses parametreleri, taşlama taşının kendisi doğru şekilde seçildiğinde bile sonuçları etkileyebilir.
Bir CNC elmas taşlama çarkının seçilmesi, yalnızca çarkın isminden ziyade gerçek işleme gereksinimiyle başlamalıdır. Uygun bir spesifikasyonun malzemeye, makineye, taşlama işlemine ve gerekli kenar sonucuna uygun olması gerekir.
Ana faktörler genel olarak şunları içerir:
Bu faktörler birbiriyle yakından bağlantılıdır. Bir parametrenin değiştirilmesi diğerlerinin uygunluğunu etkileyebilir.
Cam kalınlığı, öğütme yükünü ve işleme koşullarını etkilediği için kontrol edilecek ilk özelliklerden biridir. İnce cam ve daha kalın cam, genel taşlama işlemi benzer olsa bile farklı işlem ayarları gerektirebilir.
Meijie CNC Elmas Çark için belirtilen işleme aralığı 2–18 mm'dir. Bu, tekerleğin belirli bir cam ürüne uygulanabilir olup olmadığını değerlendirirken yararlı bir referans sağlar.
Ancak kalınlık tek başına seçimi belirlememelidir. Gerekli kenar geometrisi, malzeme kaldırma miktarı, işleme hızı ve kalite gereksinimlerinin de dikkate alınması gerekir.
Bitirme işlemi için ince bir cam levhayı işleyen bir imalatçının tekerlek gereksinimleri, daha kalın cam üzerinde daha önemli kenar giderme işlemi gerçekleştiren bir imalatçıdan çok farklı olabilir.
Tekerleğin fiziksel boyutları CNC makinesine ve montaj düzenine uygun olmalıdır. Dış çap, mevcut çalışma geometrisini belirler ve aynı zamanda makinenin çalışma konfigürasyonuyla da ilgilidir. İç çap gerekli montaj arayüzüne uygun olmalıdır.
CNC Elmas Çarkın dış çapları 80–200 mm ve iç çapları 12 mm veya 22 mm'dir. Bu spesifikasyonlar farklı konfigürasyon seçenekleri sunar ancak doğru seçimin gerçek ekipmanla karşılaştırılarak onaylanması gerekir.
Makine uyumluluğu fiziksel boyutlardan daha fazlasını da içermelidir. İş mili hızı, mevcut güç, soğutma düzenlemeleri, taş boşluğu ve amaçlanan taşlama konumu, belirli bir çarkın uygun olup olmadığını etkileyebilir.
Mekanik olarak uyan bir jantın üretim çözümü olarak kullanılmadan önce yine de daha fazla değerlendirilmesi gerekebilir.
Tane boyutu aşındırıcı çalışma yüzeyinin özelliklerini etkiler ve istenen taşlama sonucuna göre dikkate alınmalıdır. Daha kalın ve daha ince aşındırıcı özellikleri, talaş kaldırma ve son işlem performansı arasında farklı dengeler oluşturabilir.
Meijie CNC Elmas Çarkı 80#–400# tanecik spesifikasyonlarında mevcuttur. Taşlama işlemine, gerekli kenar kalitesine ve proses koşullarına göre uygun kum seçilmelidir.
Kum, tekerlek bağı, makine ayarları veya cam özelliklerinden bağımsız olarak değerlendirilmemelidir. Aynı tanecik, farklı proses koşulları altında farklı davranabilir, dolayısıyla fiili üretim gereklilikleri, nihai seçimin temeli olmaya devam eder.
Üretim süreci camın CNC işleme merkezlerinde veya cam kenar ekipmanında kontrollü taşlanmasını gerektirdiğinde CNC elmas taşlama taşı uygun bir seçenektir. Tutarlı takım hareketi ve tanımlanmış işleme gereklilikleri ile kenar işlemenin birden fazla iş parçasında tekrarlanması gerektiğinde özellikle önemlidir.
Birkaç pratik koşul, bu tip tekerleğin dikkate alınmaya değer olduğunu gösterebilir:
Nihai spesifikasyonu seçmeden önce amaçlanan uygulama her zaman değerlendirilmelidir. Örneğin, kenar taşlama için seçilen bir taş, belirli bir profil veya bitirme işlemi için kullanılan taşla aynı gereksinimlere sahip olmayabilir.
CNC cam kenar düzeltme için özel bir aşındırıcı alet gerektiren uygulamalar için CNC Elmas Çark , CNC işleme merkezleri ve cam kenar düzeltme ekipmanları için tasarlanmıştır. Spesifikasyonu, farklı işleme gereksinimleri için birden fazla tekerlek boyutu ve tanecik seçeneğiyle 2 ila 18 mm arasındaki cam kalınlıklarını kapsar.
CNC elmas taşlama taşlarının temel amacı, cam kenar taşlama, kenar şekillendirme, profil işleme ve bitirme gibi uygulamalarda kontrollü ve tekrarlanabilir malzeme kaldırmadır. Değerleri elmas aşındırıcı performansı, tekerlek geometrisi, makine kontrolü ve işlenen camın gereksinimleri arasındaki etkileşimden gelir.
Bu nedenle seçim süreci asıl operasyonla başlamalıdır: cam tipi ve kalınlığı, gerekli kenar geometrisi, makine konfigürasyonu, tekerlek boyutları ve beklenen üretim koşulları. Bu gereksinimlere uyan bir tekerlek spesifikasyonunun, yalnızca genel performans iddialarına dayalı bir seçime kıyasla istikrarlı bir işlem sağlama olasılığı daha yüksektir.
Cam işleme için CNC ekipmanı kullanan üreticiler için en pratik yaklaşım, taşlama taşını komple işleme sisteminin bir parçası olarak değerlendirmektir.