Aug 20,2026
Taşlama Parametreleri Cam Taşlama Taşı Performansını Nasıl Etkiler?
İşleme sırasında elmas aşındırıcılar tüketildiğinden cam taşlama çarkının kademeli olarak aşınması beklenir. Stabil bir taşlama işleminde aşınma modelinin makul ölçüde tutarlı kalması, taşın çalışma profilini korumasına ve öngörülebilir kenar kalitesi sunmasına olanak tanımalıdır. Ancak bir alan diğerine göre gözle görülür derecede daha hızlı aşındığında sorun normal sarf malzemesi aşınmasının ötesine geçebilir.
Cam taşlama taşlarındaki eşit olmayan aşınma, makine hizalaması, taş kurulumu, taşlama basıncı, ilerleme hızı, taş özellikleri, soğutma koşulları veya işlenen camın özellikleri ile ilişkili olabilir. Buradaki zorluk, bu faktörlerin etkileşime girebilmesidir. Gerçek neden aşırı yerel basınç veya dengesiz makine kurulumu olduğunda, sorunun kaynağı bir tekerlek gibi görünebilir.
Cam işleyiciler için, sebebin erken tespit edilmesi profil bozulmasını, kenar kusurlarını, gereksiz tekerlek değişimini ve üretim kesintilerini önlemeye yardımcı olabilir. Bu makale eşit olmayan aşınmanın ana nedenlerini, cam işleme üzerindeki etkilerini, kaynağı belirlemenin pratik yollarını ve daha tutarlı jant performansını korumaya yardımcı olabilecek önlemleri incelemektedir.
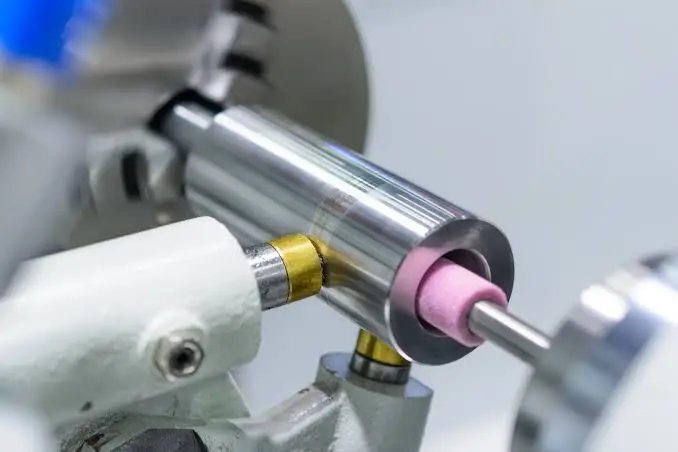
Normal aşınma, herhangi bir elmas taşlama taşının çalışma ömrünün bir parçasıdır. Çark camdan malzemeyi çıkardıkça elmas parçacıkları yavaş yavaş aşınır, kırılır veya bağdan ayrılır. İstikrarlı koşullar altında bu süreç nispeten öngörülebilir kalmalıdır.
Düzensiz aşınma farklıdır. Tekerleğin belirli alanları veya bölümleri diğerlerinden önemli ölçüde daha hızlı aşındığında ortaya çıkar. Fark çalışma yüzeyinde görülebilir veya ilk olarak taşlama sonucundaki değişikliklerle ortaya çıkabilir. Bir tekerlek, profili değişmeye başlamış olsa bile hala kullanışlı görünebilir.
Yaygın belirtiler şunları içerir:
Bu semptomların önemi uygulamaya bağlıdır. Kaba taşlama sırasında küçük bir değişiklik sınırlı sonuçlar doğurabilirken, hassas kenar işlemede aynı değişiklik ciddi boyutlara ulaşabilir. Otomatik üretim hatları için, orta dereceli profil değişiklikleri bile sonuçta çok sayıda cam paneldeki tutarlılığı etkileyebilir.
Bu nedenle alışılmadık bir aşınma modelini, tekerleğin ömrünün sonuna ulaştığının bir işareti olarak değil, bir süreç sinyali olarak ele almak yararlı olacaktır.
Cam taşlama çarkının aşınmasının nadiren tek bir evrensel nedeni vardır. Taş, makine, iş parçası, taşlama parametreleri ve soğutma sisteminin tümü gerçek temas koşullarına katkıda bulunur. Bu koşullar dengelenmediğinde bölgesel aşınma gelişebilir.
Taşlama basıncı, aşındırıcı aşınmayı etkileyen en doğrudan faktörlerden biridir. Basınç amaçlanan temas alanı boyunca eşit olarak dağıtıldığında, elmas aşındırıcılar camı nispeten sabit bir oranda kaldırabilir. Basınç bir alanda yoğunlaşırsa, tekerleğin bu bölümü taşlama yükünün daha büyük bir kısmını taşır.
Bu durum, çarkın camla eşit şekilde temas etmemesi, iş parçasının doğru şekilde konumlandırılmaması veya makinenin besleme sırasında tutarsız bir basınç uygulaması durumunda meydana gelebilir. Küçük bir hizalama hatası ilk başta belirgin olmayabilir ancak aynı koşullar altında tekrarlanan temas, belirli bir bölümdeki aşınmayı hızlandırabilir.
Aşırı taşlama basıncı aynı zamanda ısı oluşumunu ve aşındırıcı yüklemeyi de artırabilir. Yerel direnç arttıkça, etkilenen bölge tekerleğin geri kalanından daha hızlı aşınabilir ve bu da tekerlek profilini kademeli olarak değiştirebilir.
Doğru şekilde üretilmiş bir tekerlek, yanlış takılması durumunda yine de düşük performans gösterebilir. Montaj hataları, mil salgısı, kötü hizalama veya dengesiz bir fikstür, jant ile cam arasındaki gerçek teması değiştirebilir.
Örneğin, tekerlek mile düzgün şekilde oturmazsa çalışma yüzeyi sabit bir düzlemde dönmeyebilir. Küçük miktardaki bir salgı bile tekrarlanan yüksek ve düşük temas noktaları oluşturabilir. Zamanla bu değişiklikler fark edilebilir düzensiz bir aşınma modeli oluşturabilir.
Makine titreşimi de benzer bir ilgiyi hak ediyor. Aşırı titreşim, yerel etkiyi artırabilir ve taşlama stabilitesini azaltabilir. Ayrıca tekerlek problemini makine probleminden ayırmayı da zorlaştırabilir çünkü her ikisi de tutarsız kenarlar üretebilir.
Bu nedenle tekerlek muayenesi ekipman muayenesinden ayrılmamalıdır. Yeni bir tekerlek takıldıktan kısa bir süre sonra olağandışı aşınma ortaya çıktığında, montaj doğruluğunu, iş mili durumunu, hizalamayı ve salgıyı kontrol etmek, tekerleği hemen değiştirmekten daha yararlı olabilir.
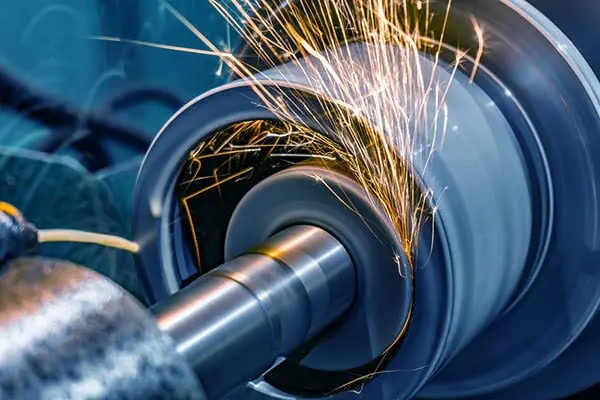
Taşlama parametreleri, tekerleğin ne kadar mekanik ve termal yüke maruz kalacağını doğrudan belirler. İlerleme hızı, taşlama hızı, taşlama derinliği ve geçiş başına kaldırılan malzeme miktarının tamamı aşındırıcı aşınmayı etkiler.
Yüksek bir ilerleme hızı, üretim çıktısını artırabilir, ancak taş bu iş yükü için tasarlanmamış veya koşullandırılmamışsa taşlama direnci artabilir. Aşırı taşlama derinliği, her temas döngüsü sırasında çıkarılan cam miktarını artırarak benzer bir etkiye sahip olabilir.
Bu değişkenler arasındaki ilişki herhangi bir ayardan daha önemlidir. Bir makinede veya cam spesifikasyonunda iyi çalışan bir parametre, başka bir üretim hattında aynı sonucu vermeyebilir.
Bu ilişkinin daha ayrıntılı bir tartışması için bkz. Taşlama Parametreleri Cam Taşlama Diski Performansını Nasıl Etkiler ?
Aşındırıcının özellikleri aynı zamanda aşınma davranışını da etkiler. Elmas tane boyutu kesme eylemini, yüzey kalitesini, taşlama direncini ve aşındırıcı parçacıkların camla etkileşim şeklini etkiler.
Tane boyutu uygulamayla eşleşmiyorsa taş aşırı dirençle karşılaşabilir veya malzeme kaldırma ile yüzey kalitesi arasında amaçlanan dengeyi sağlayamayabilir. Tekerlek çapı, profili, bağlantı özellikleri ve montaj boyutlarının da makineye ve prosese uygun olması gerekir.
Bu, daha ince veya daha kalın tanelerin doğası gereği daha iyi olduğu anlamına gelmez. Doğru spesifikasyon cam kalınlığına, çıkarma gereksinimlerine, istenen kenar kalitesine, makine kapasitesine ve çalışma koşullarına bağlıdır.
Bu husus için yararlı bir referans, kum seçiminin cam öğütme gereksinimleriyle nasıl ilişkili olduğu hakkında daha fazla ayrıntı sağlayan Cam Taşlama için Elmas Tane Boyutunun Nasıl Seçileceği'dir .
Isı dengesiz aşınmaya katkıda bulunabilecek başka bir faktördür. Cam taşlama, özellikle taşlama yükü yüksek olduğunda temas bölgesinde ısı üretir. Etkili soğutma, bu termal yükün kontrol edilmesine yardımcı olur ve prosesin daha stabil kalmasını sağlar.
Sorun sadece soğutucu miktarı değil. Dağıtım da önemli. Soğutma sıvısı temas bölgesinin bir kısmına diğerinden daha etkili bir şekilde ulaşırsa çalışma alanı genelinde termal koşullar farklılık gösterebilir. Tıkalı nozullar, yanlış nozul konumlandırması, yetersiz akış veya kirlenmiş soğutma sıvısı, soğutma etkinliğini azaltabilir.
Stabil bir soğutma sistemi aynı zamanda taşlama artıklarının temas alanından uzaklaştırılmasına da yardımcı olur. Kalıntı biriktiğinde taşlama direnci artabilir ve aşındırıcının normal kesme işlemine müdahale edebilir.
Taşlama diskinin eşit olmayan aşınmasının ilk önemli sonucu, diskin çalışma profilindeki değişikliktir. Bir bölüm daha hızlı aşındığından orijinal geometri artık korunamayabilir. Bu, tekerleğin camla temas şeklini değiştirir ve ilave dengesizlik yaratabilir.
Etki genellikle kenar kalitesinde görülebilir. Aşınmış veya bozulmuş bir profil, tutarsız kenar geometrisine, daha pürüzlü yüzeylere veya daha fazla talaş oluşumuna neden olabilir. Cam kenarının sıkı boyut gerekliliklerini karşılaması gereken uygulamalarda, profildeki orta düzeyde bir değişiklik bile üretim açısından endişe verici hale gelebilir.
Çatlama özellikle önemlidir çünkü birden fazla nedeni olabilir. Tekerlek aşınması, taşlama parametreleri, cam özellikleri, makinenin durumu ve soğutmanın hepsi katkıda bulunabilir. Düzensiz jant aşınmasıyla birlikte çentiklenme de arttığında, iki konu birlikte araştırılmalıdır. Ayrıntılı bir referans Taşlama Sırasında Neden Cam Kırılır? bölümünde mevcuttur. Nedenleri ve Çözümleri .
Eşit olmayan aşınma aynı zamanda işletme maliyetlerini de artırabilir. Profili veya taşlama performansı kabul edilemez hale geldiğinden, tam aşındırıcı kapasitesi kullanılmadan önce bir diskin değiştirilmesi gerekebilir. Sık sık değiştirme, malzeme maliyetlerinin yanı sıra makinenin aksama süresine, kurulum çalışmalarına ve potansiyel üretim kesintilerine neden olur.
Yüksek hacimli cam işleme için tutarlılık genellikle yüksek bir başlangıç taşlama hızına ulaşmaktan daha önemlidir. Hizmet ömrünün önemli bir kısmı boyunca istikrarlı performansı koruyan bir jant, daha öngörülebilir bir üretim süreci sağlayabilir.
Alışılmadık bir aşınma modeli ortaya çıktığında tekerleğin hemen değiştirilmesi, altta yatan nedene değinmeden sorunu çözebilir. Süreci sistematik olarak kontrol etmek daha etkili bir yaklaşımdır.
Tekerleğin kendisiyle başlayın. Çalışma profilini, aşındırıcı yüzeyi, görünür hasarı ve aşınma dağılımını inceleyin. Boyutsal kayıtlar mevcutsa mevcut profili beklenen geometriyle karşılaştırın.
Yeni takılan tekerleği aşınmış tekerlekle karşılaştırmak da faydalıdır. Aynı bölgede farklı tekerleklerde tekrar tekrar aşırı aşınma meydana gelirse bunun nedeni, izole edilmiş bir tekerlek arızasından ziyade makine kurulumu veya proses koşullarıyla ilgili olabilir.
Bir sonraki adım ekipmanı incelemektir. Tekerlek montajı, iş mili salgısı, hizalama, fikstür stabilitesi ve makine titreşiminin tümü dikkate alınmalıdır.
Mümkünse anormal aşınmanın belirli bir kontak konumuna karşılık gelip gelmediğini gözlemleyin. Tekrarlanan bir model yararlı kanıtlar sağlayabilir. Örneğin, her kurulumdan sonra tekerleğin aynı bölümünde meydana gelen lokal aşınma, tutarlı bir mekanik veya hizalama sorununa işaret edebilir.
Mevcut üretim ayarlarını önceki kararlı ayarlarla karşılaştırın. İlerleme hızına, taş hızına, taşlama derinliğine ve üretim verimindeki değişikliklere özellikle dikkat edin.
İlerleme hızındaki veya taşlama derinliğindeki ani bir artış, taşa binen yükü değiştirebilir. Bir proses değişikliğinden sonra eşit olmayan aşınma başlamışsa zamanlamanın kendisi önemli bir ipucu sağlayabilir.
Soğutucu akışı ve nozul konumu camın yanında kontrol edilmelidir. Cam kalınlığındaki, üretim partilerindeki, kenar geometrisindeki veya gelen malzeme kalitesindeki değişiklikler taşlama yükünü değiştirebilir.
Aşağıdaki teşhis ilişkisi yararlı olabilir:
| Gözlemlenen semptom | Olası neden | İncelenecek ana alan |
|---|---|---|
| Bir taraf daha hızlı aşınır | Düzensiz temas veya basınç | Tekerlek hizalaması ve montajı |
| Profil hızla değişiyor | Aşırı taşlama yükü | İlerleme hızı ve taşlama derinliği |
| Lokalize aşındırıcı aşınma | Düzensiz temas veya soğutma | Temas bölgesi ve soğutma sıvısı dağıtımı |
| Artan kenar talaşlanması | Tekerlek durumu veya proses kararsızlığı | Tekerlek özellikleri ve taşlama parametreleri |
Amaç tek bir nedeni hemen tespit etmek değildir. Sürecin hangi kısmının anormal yük ürettiğini daraltmaktır.
Muhtemel neden belirlendikten sonra düzeltici eylem, istikrarlı temasın ve yük dağılımının yeniden sağlanmasına odaklanmalıdır.
Disk seçiminde çap ve tane büyüklüğünden daha fazlası dikkate alınmalıdır. Cam tipi, kalınlık, kenar geometrisi, gerekli kaplama, makine konfigürasyonu ve üretim hacminin tamamı uygun jant spesifikasyonunu etkiler.
Belirli bir uygulama için tasarlanmış bir disk, kesme yeteneği, profil tutma ve aşınma direnci arasında daha iyi bir denge sağlayabilir. Bu, özellikle aynı üretim hattında farklı cam ürünleri işlerken geçerlidir.
Tekrarlanabilir taşlama için tutarlı kurulum şarttır. Montaj yüzeyi temiz olmalı, tekerlek doğru şekilde oturmalı ve mil ile fikstür iyi durumda kalmalıdır.
Bir üretim hattı uzun süre çalıştığında düzenli kontroller özellikle önemlidir. Mekanik aşınma veya biriken kir, orijinal makine kurulumu doğru olsa bile hizalamayı kademeli olarak etkileyebilir.
Uygun parametreler belirlendikten sonra gereksiz değişikliklerden kaçınılmalıdır. Ortaya çıkan taşlama yükünü dikkate almadan üretim hızını artırmak, taş ömrünü kısaltabilir ve dengesizliğe neden olabilir.
Parametre ayarlamaları kenar kalitesi, taş aşınması, titreşim ve üretim çıktısı ile birlikte değerlendirilmelidir. Biraz daha düşük bir ilerleme hızı, tekerlek stabilitesini önemli ölçüde artırıyor ve değiştirme sıklığını azaltıyorsa, bazen daha iyi bir genel sonuç üretebilir.
Soğutma sıvısı taşlama bölgesine eşit ve sürekli olarak ulaşmalıdır. Nozullar tıkanma veya yer değiştirme açısından kontrol edilmeli ve soğutma sisteminin bakımı ekipman gereksinimlerine göre yapılmalıdır.
Üretim koşulları tekerleğe yüksek yük bindirdiğinde istikrarlı soğutma özellikle önemlidir. Termal değişimin kontrol edilmesine ve daha tutarlı öğütme davranışının korunmasına yardımcı olabilir.
Her düzensiz aşınma şekli, tekerleğin hemen değiştirilmesi gerektiği anlamına gelmez. Karar, tekerleğin hala gerekli işleme performansını karşılayıp karşılayamayacağına göre verilmelidir.
Profili kenar geometrisini etkileyecek kadar değiştiğinde, çentiklenme veya yüzey kusurları arttığında veya taşlama direnci ve titreşimin kontrol edilmesi zorlaştığında bir tekerleğin değiştirilmesi gerekebilir. Boyutsal tutarlılık, özellikle hassas cam uygulamaları için başka bir pratik göstergedir.
Gerçek hizmet ömrü aynı zamanda cam malzemesine, kalınlığına, taşlama derinliğine, diskin özelliğine, makineye ve çalışma koşullarına göre de değişir. Sabit bir kilometre değeri her uygulamayı doğru şekilde temsil edemez.
Önemli olan, üzerinde hala görünür aşındırıcı madde bulunduğu için disk kullanmaktan kaçınmaktır. Eğer disk artık gerekli taşlama profilini veya kenar kalitesini koruyamıyorsa, pratik kullanım ömrü çoktan sona ermiş olabilir.
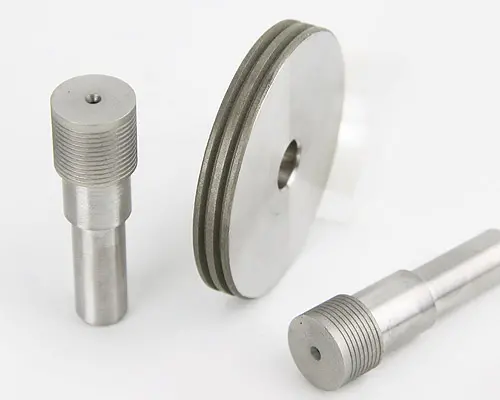
Çark tasarımının, elmas taşlama çarkının zaman içinde ne kadar tutarlı performans gösterdiği üzerinde doğrudan etkisi vardır. Aşındırıcı kalitesi, bağ özellikleri, taş geometrisi, profil tutuşu ve üretim doğruluğu, taşın tekrarlanan taşlama yüklerine tepki verme şeklini etkiler.
Cam işlemede keskinlik ve aşınma direnci arasındaki denge özellikle önemlidir. Etkili şekilde kesen ancak çok çabuk aşınan bir disk, değiştirme sıklığını artırabilir. Aşınma direnci güçlü ancak kesme kabiliyeti yetersiz olan bir taş, taşlama direncini artırabilir ve proses verimliliğini azaltabilir.
Üretim kalitesi de önemlidir. Doğru boyutlar ve uygun dinamik dengeleme, özellikle yüksek iş mili hızlarında titreşimi azaltmaya ve istikrarlı çalışmayı desteklemeye yardımcı olabilir. Amaç sadece uzun teorik ömrü olan bir taş üretmek değil, aynı zamanda bu ömür boyunca faydalı taşlama performansını koruyabilen bir taş üretmektir.
Uygulamaya özel tasarım başka bir husustur. PV camı, otomotiv camı ve cihaz camı farklı kalınlıklara, kenar gereksinimlerine, üretim hacimlerine ve ekipman konfigürasyonlarına sahip olabilir. Bir uygulamada iyi performans gösteren bir jant özelliğinin, bir başka uygulamada otomatik olarak optimal olduğu varsayılmamalıdır.
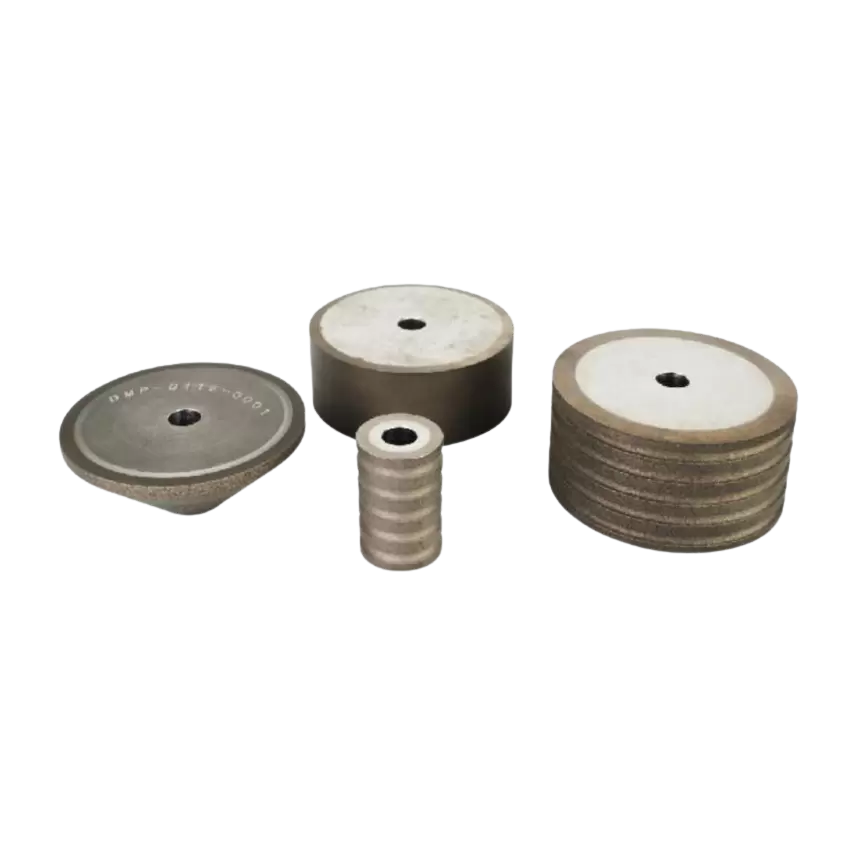
Örneğin, Meijie'nin cam işleme ürünleri yelpazesi, PV Cam Taşlama Taşı, Cihaz Camı Taşlama Taşı ve Otomotiv Camı Taşlama Taşı dahil olmak üzere farklı uygulamalara yönelik özel çözümler içerir. Bu uygulamaya özel tasarımlar, tek bir evrensel spesifikasyona dayanmak yerine, aşındırıcı aletlerin farklı cam işleme gereksinimleriyle eşleştirilmesi için bir temel sağlar.
Cam taşlama disklerinin eşit olmayan aşınması genellikle taşlama koşullarının tam olarak dengelenmediğinin bir işaretidir. Bunun nedeni mekanik hizalama, kurulum, taşlama basıncı, işleme parametreleri, jant özellikleri, soğutma veya camın kendisindeki değişiklikler olabilir.
En etkili yanıt, tekerleğin anında değiştirilmesi yerine yapılandırılmış bir incelemedir. Diskin, makinenin, parametrelerin, soğutma sisteminin ve iş parçası koşullarının kontrol edilmesi, ek yükün nerede oluştuğunu ortaya çıkarabilir.
Hem kenar kalitesinin hem de verimin önemli olduğu üretim hatlarında amaç, maksimum tekerlek ömründen ziyade öngörülebilir aşınma olmalıdır. Stabil makine koşulları ve kontrollü taşlama parametreleriyle birlikte uygun şekilde eşleşen bir cam taşlama taşı, gereksiz sarf malzemesi ve arıza süresi maliyetlerini azaltırken tutarlı kenar kalitesinin korunmasına yardımcı olabilir.