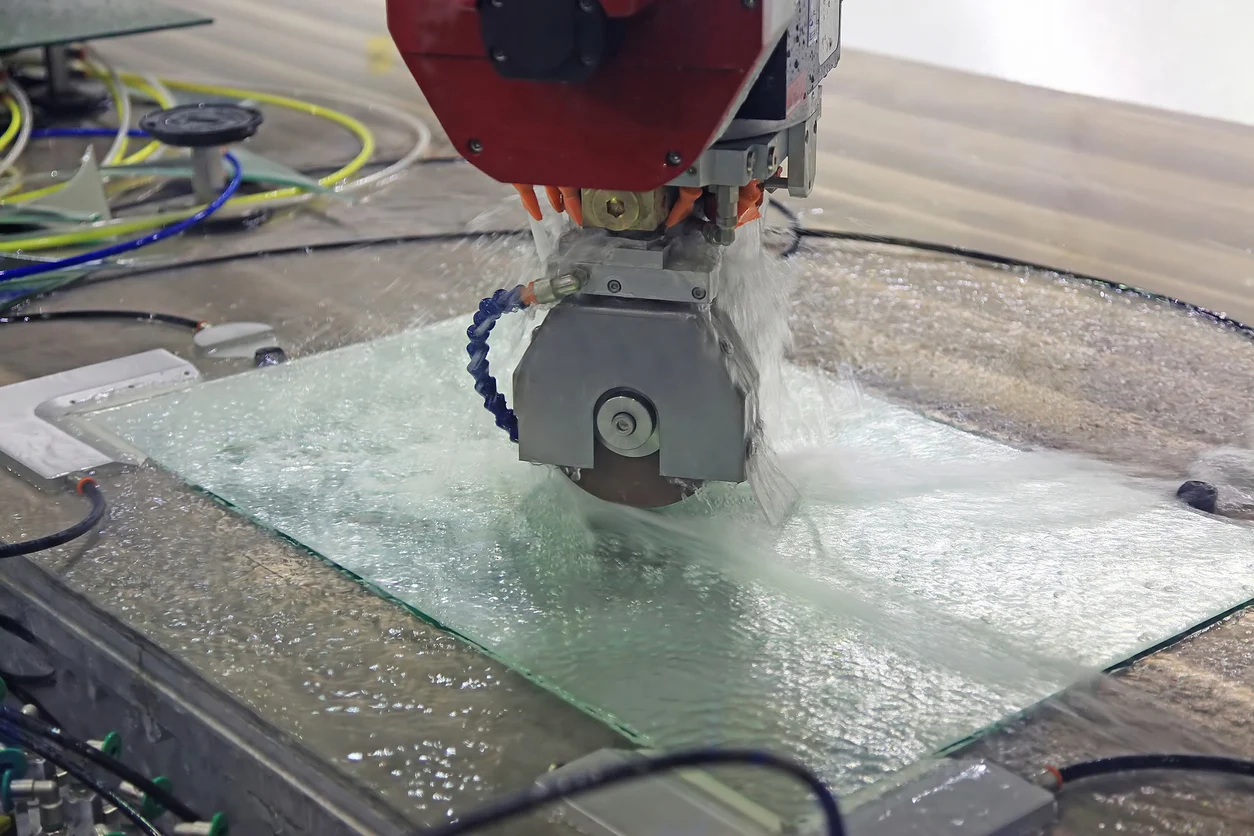
Aug 13,2026
Taşlama Sırasında Cam Neden Kırılır? Sebepler ve Çözümler
Yarı iletken levha öğütme, levha yüzeyinden kontrollü miktarda malzeme çıkarmak ve gerekli kalınlığı, düzlüğü ve yüzey durumunu elde etmek için kullanılan mekanik bir işlem adımıdır. Yarı iletken levha işlemede, özellikle boyut kontrolünün ve yüzey kalitesinin sonraki üretim adımlarını doğrudan etkilediği silikon ve silisyum karbür levhalar için yaygın olarak kullanılır.
Genel amaçlı taşlamanın aksine, levha taşlama, malzeme kaldırmanın ve yüzey hasarının yakından kontrol edilmesini gerektirir. Taşlama takımı, aşındırıcı tanecik, taş yapısı, taşlama hızı, ilerleme hızı ve taşlama derinliği nihai sonucu etkiler. Bu nedenle levha öğütme, malzemenin mümkün olduğu kadar çabuk çıkarılmasından ibaret değildir. Proses, kaldırma verimliliğini boyutsal doğruluk ve yüzey kalitesiyle dengelemelidir.
Yarı iletken plakaların sonraki işlem aşamalarına geçmeden önce belirli kalınlık ve yüzey gereksinimlerini karşılaması gerekir. Öğütme, malzemenin çıkarılması ve levhanın gerekli boyutlara ayarlanması için kontrollü bir yöntem sağlar.
Ana amaçlardan biri gofret kalınlığı kontrolüdür. Yarı iletken cihazın veya alt tabakanın gereksinimlerine göre bir levhanın başlangıç kalınlığından hedef değere kadar azaltılması gerekebilir. Taşlama, daha az öngörülebilir bir mekanik prosese dayanmak yerine malzemenin kontrollü bir oranda çıkarılmasına olanak tanır.
Yüzey durumu bir diğer önemli husustur. Taşlama, aşındırıcı temas yoluyla levha yüzeyini değiştirir, bu nedenle aşırı çizikleri, taşlama izlerini, ufalanmaları veya diğer yüzey hasarlarını önlemek için işlemin kontrol edilmesi gerekir. Doğru kalınlığı elde eden ancak kabul edilemez yüzey kusurları bırakan bir taşlama işlemi başarılı sayılamaz.
Gofret öğütme aynı zamanda boyutsal tutarlılığa da katkıda bulunur. Yarı iletken uygulamalar için, kalınlık veya yüzey durumundaki küçük değişiklikler, özellikle levhaların sıkı üretim toleranslarını karşılaması gerektiğinde, daha sonraki işlemleri etkileyebilir.
Bu nedenle gofret öğütmenin ana amaçları şu şekilde özetlenebilir:
Bu gereksinimler , özellikle aşırı malzeme kaybının veya yüzey hasarının üretim maliyetlerini artırabileceği yüksek değerli levhalar içerdiğinde, öğütmeyi yarı iletken levha işlemenin önemli bir parçası haline getirir .
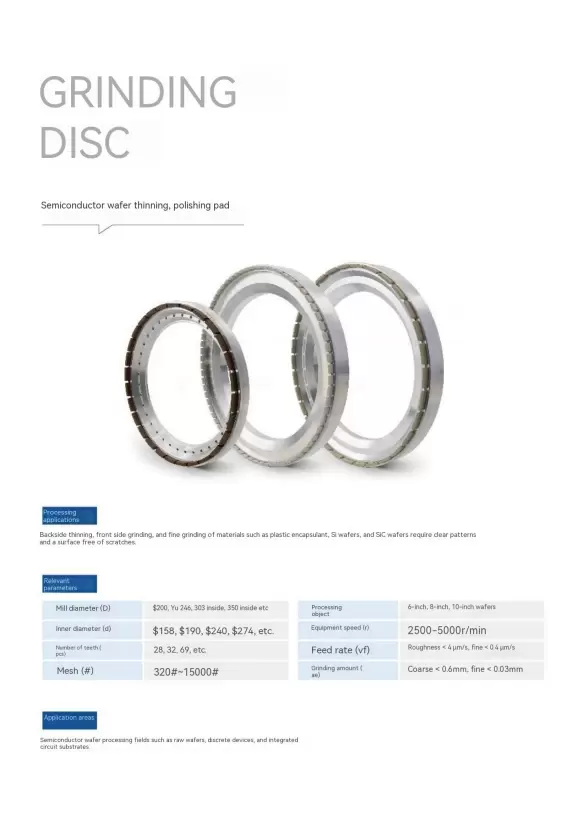
Gofret taşlamanın temel prensibi basittir: aşındırıcı bir taşlama takımı, gofret yüzeyine temas eder ve kontrollü mekanik hareket yoluyla malzemeyi uzaklaştırır. Ancak yarı iletken uygulamalarda asıl süreç, levha, taşlama takımı, makine ve işleme parametreleri arasında dikkatli bir koordinasyon gerektirir.
Gofret ilk önce öğütme ekipmanına yerleştirilir ve sabitlenir. Taşlama takımı daha sonra kontrollü bir hızda dönerken belirlenen levha yüzeyine temas eder. Taşlama takımındaki elmas aşındırıcı parçacıklar, takım iş parçasına göre hareket ettikçe levhadan malzemeyi uzaklaştırır.
Kaldırılan malzeme miktarı, taşlama derinliği, ilerleme hızı, taş hızı, aşındırıcı tanecik ve levha malzemesinin özellikleri gibi çeşitli faktörlere bağlıdır. Soğutma ve talaş kaldırma da önemlidir çünkü ısı ve biriken taşlama artıkları işleme stabilitesini ve yüzey kalitesini etkileyebilir.
Birçok uygulama için öğütme, kaba aşama ve ince aşama olarak ikiye ayrılabilir.
| Taşlama aşaması | Ana amaç | Ana işleme odağı |
|---|---|---|
| Kaba taşlama | Malzemeyi verimli bir şekilde çıkarın ve levha kalınlığını azaltın | Daha yüksek malzeme kaldırma |
| İnce öğütme | Boyutları ve yüzey durumunu iyileştirin | Yüzey kalitesi ve kontrollü temizleme |
Kaba taşlama genellikle nispeten daha büyük miktarda malzemenin çıkarılması gerektiğinde kullanılır. İşleme verimliliği bu aşamada önemlidir çünkü asıl amaç gofretin hedef kalınlığına yaklaştırılmasıdır.
Daha sıkı kontrol gerektiğinde ince öğütme yapılır. Talaş kaldırma oranı daha düşük olup yüzey durumuna, kalınlık doğruluğuna ve taşlamadan kaynaklanan hasarın azaltılmasına daha fazla önem verilmektedir.
Bu aşamalar arasındaki ayrım önemlidir çünkü yüksek talaş kaldırmada iyi performans gösteren bir taşlama takımı, ince taşlama için gerekli yüzey koşullarını her zaman sağlayamayabilir. Bu nedenle takım özellikleri ve işleme parametrelerinin, levha işlemenin belirli aşamasına karşılık gelmesi gerekir.
Bu nedenle gofret öğütme prosesinin tek bir işlemden ziyade kontrollü bir süreç olarak düşünülmesi gerekmektedir. Hedef kalınlık, levha malzemesi, öğütme aşaması ve gerekli yüzey koşulları, sürecin nasıl gerçekleştirilmesi gerektiğini etkiler.
Farklı yarı iletken malzemeler taşlama prosesinde farklı talepler doğurur. Silikon, en yaygın şekilde işlenmiş levha malzemelerinden biri olmaya devam ederken, silisyum karbür, yüksek sıcaklık, yüksek güç veya yüksek frekans performansı gerektiren uygulamalarda giderek daha önemli hale geliyor.
Silikon levha taşlama, silikon levhalardan malzeme çıkarmak ve bunları gerekli kalınlığa ve yüzey durumuna getirmek için kullanılır. Silikon levhalar çok çeşitli yarı iletken uygulamalarda kullanıldığından, öğütme gereksinimleri levha boyutuna, kalınlığına, işleme aşamasına ve sonraki üretim gereksinimlerine göre değişebilir.
Taşlama işleminin aşırı yüzey hasarı yaratmadan kontrollü talaş kaldırma sağlaması gerekir. Bu nedenle aşındırıcı seçimi ve taşlama parametrelerinin işleme hedefine uygun olması gerekir.
Yüksek hacimli gofret işleme için tutarlılık özellikle önemlidir. Taşlama koşullarındaki değişiklikler levha kalınlığında, yüzey pürüzlülüğünde veya taşlama izlerinde farklılıklara yol açabilir, bu da istikrarlı takım performansını önemli bir husus haline getirir.
SiC levha öğütme, farklı işleme zorlukları sunar. Silisyum karbür, geleneksel silisyumdan önemli ölçüde daha serttir, bu da talaş kaldırmayı daha zorlu hale getirir ve taşlama takımına daha fazla gereksinim getirir.
Malzeme sertliği ve kontrollü yüzey kalitesi ihtiyacının birleşimi, taşlama işleminin istikrarlı çalışmayı sürdürürken yeterli aşındırıcı performansa ihtiyaç duyduğu anlamına gelir. Takım keskinliği, aşındırıcı tanecik, ısı dağılımı ve taşlama parametrelerinin tümü sonucu etkileyebilir.
Bu nedenle silisyum karbür levha taşlama, silikon taşlamanın daha sert bir versiyonu olarak ele alınmamalıdır. Taşlama takımını seçerken ve işleme koşullarını belirlerken SiC'nin malzeme özelliklerinin dikkate alınması gerekir.
SiC öğütmeyle ilgili spesifik zorlukların daha ayrıntılı bir tartışması, levha öğütmeye genel bir girişe gereksiz malzeme eklemek yerine ayrı ayrı ele alınabilir.
Taşlama takımı, levha işlemede en önemli değişkenlerden biridir çünkü aşındırıcı parçacıkların levha yüzeyiyle nasıl etkileşime girdiğini doğrudan belirler. Elmas bazlı taşlama takımları, verimli malzeme çıkarma ve kontrollü işlemenin gerekli olduğu yerlerde yaygın olarak kullanılır.
Bir gofret taşlama diski, asıl kesme ve malzeme çıkarma işlemlerini gerçekleştiren aşındırıcı parçacıklar içerir. Disk yapısı, aşındırıcı tanecik, diş konfigürasyonu ve diğer tasarım özellikleri, işleme sırasında aletin nasıl davranacağını etkiler.
Yarı iletken uygulamalar için çeşitli alet özellikleri özellikle önemlidir:
Tane boyutunun da işleme aşamasına uygun olması gerekir. Daha kaba aşındırıcı konfigürasyonlar, kaba işleme sırasında daha yüksek malzeme kaldırmayı destekleyebilirken, daha ince tanecikler genellikle yüzey kalitesinin ve kontrollü temizlemenin daha önemli olduğu uygulamalarla ilişkilendirilir.
Meijie'nin Yarı İletken İşleme çözümleri, levha işleme uygulamaları için tasarlanmış taşlama disklerini içerir. Mevcut konfigürasyonlar, 6 inç, 8 inç ve 10 inçlik levhaları içeren uygulamalar da dahil olmak üzere farklı levha boyutlarını ve öğütme gereksinimlerini kapsar.
Örneğin, taşlama diski özellikleri aşındırıcı ağ, diş konfigürasyonu, disk boyutları ve çalışma koşullarına göre değişiklik gösterebilir. Bu farklılıklar yalnızca ürün farklılıkları değildir; aletin levha, ekipman ve işleme aşamasıyla eşleştirilmesine olanak tanır.
Alet uyumluluğu da önemlidir. Bir taşlama diskinin, sabit dönüş ve ilerleme koşullarını korurken ekipmanla düzgün şekilde çalışması gerekir. Yüksek performanslı bir aşındırıcı alet bile, yapısı veya çalışma koşulları makineye uygun değilse tutarsız sonuçlar üretebilir.
Bu nedenle doğru gofret taşlama çarkı veya taşlama diski, yalnızca aşındırıcı sertlikten ziyade tüm işleme gereksinimlerine göre seçilmelidir.
Gofret öğütme kalitesi, takım, gofret malzemesi, ekipman ve işleme koşulları arasındaki etkileşime bağlıdır. Bir parametrenin değiştirilmesi hem talaş kaldırma verimliliğini hem de yüzey kalitesini etkileyebilir.
| Faktör | Taşlama üzerindeki etkisi |
|---|---|
| tane büyüklüğü | Malzeme kaldırmayı ve yüzey kaplamasını etkiler |
| Taşlama hızı | İşleme verimliliğini ve ısı üretimini etkiler |
| İlerleme hızı | Malzeme kaldırmayı ve yüzey durumunu etkiler |
| Taşlama derinliği | Taşlama yükünü ve potansiyel yüzey hasarını etkiler |
| Takım durumu | Keskinliği, kararlılığı ve işleme tutarlılığını etkiler |
Tane büyüklüğü takımla ilgili en görünür faktörlerden biridir. Uygun bir aşındırıcı boyutunun gereksiz yüzey hasarı yaratmadan gerekli talaş kaldırma işlemini sağlaması gerekir. Uygun seçim, prosesin kaba malzeme kaldırmaya mı yoksa daha ince yüzey işlemeye mi odaklandığına bağlıdır.
Taşlama hızı ve ilerleme hızı aynı zamanda aşındırıcı ve levha arasındaki etkileşimi de etkiler. Aşırı veya uygun olmayan koşullar öğütme yükünü ve ısı oluşumunu arttırabilir, aşırı koruyucu koşullar ise işleme verimliliğini azaltabilir.
Taşlama derinliği, her işlem sırasında çıkarılan malzeme miktarıyla doğrudan ilişkilidir. Daha büyük kaldırma miktarları taşlama sistemi üzerindeki mekanik yükü artırabilir, dolayısıyla derinliğin malzeme ve işleme aşamasına uygun olması gerekir.
Taşlama takımının durumu da önemlidir. Kullanım sırasında aşındırıcı performansı değiştikçe taşlama davranışı da buna göre değişebilir. Azalan keskinlik, çıkarma verimliliğini, yüzey durumunu ve genel işlem stabilitesini etkileyebilir.
Soğutma ve talaş kaldırma işlemleri göz ardı edilmemelidir. Öğütme ısı üretir ve çıkarılan malzemeden ince parçacıklar üretir. Taşlama alanında ısı veya döküntü biriktiğinde, stabil işlemeyi engelleyebilir ve yüzey kusurlarına katkıda bulunabilir.
Bu faktörler bağımsız olarak değerlendirilmemelidir. Aynı taşlama parametreleri, levha malzemesi, aşındırıcı tanecik, takım yapısı veya ekipman değiştiğinde farklı sonuçlar üretebilir. Bu nedenle stabil bir levha öğütme işlemi, tüm koşulların özel uygulamayla eşleştirilmesine bağlıdır.
Hayır. Gofret taşlama ve cilalama, farklı birincil amaçlara sahip farklı işlemlerdir.
Taşlama, malzemeyi nispeten verimli bir şekilde çıkarmak için aşındırıcı etkiyi kullanır ve levha kalınlığının azaltılması veya ayarlanması gerektiğinde yaygın olarak kullanılır. Parlatma genellikle daha çok yüzey durumunun iyileştirilmesine ve daha önceki işlemlerden kaynaklanan yüzey düzensizliklerinin azaltılmasına odaklanır.
Pratik gofret üretiminde taşlama ve cilalama bu nedenle tamamlayıcı roller üstlenebilir. Taşlama, kontrollü malzeme kaldırma işlemini gerçekleştirirken sonraki bitirme işlemleri gerektiğinde yüzeyi daha da iyileştirebilir.
Kaba öğütme öncelikle malzemenin verimli bir şekilde çıkarılması ve levhanın hedef kalınlığına yaklaştırılmasıyla ilgilidir. İnce taşlama, daha kontrollü talaş kaldırma işlemi kullanır ve yüzey kalitesine, boyut kontrolüne ve taşlama hasarını sınırlamaya daha fazla önem verir.
Bu nedenle iki aşamada farklı taşlama koşulları ve takım konfigürasyonları kullanılabilir. Uygun öğütme yaklaşımının seçilmesi, başlangıç plakasının durumuna ve istenen nihai sonuca bağlıdır.
Elmas, yüksek sertliği ve güçlü aşındırıcı performansından dolayı kullanılır ve elmas bazlı takımları zorlu levha malzemelerinden malzeme çıkarmak için uygun hale getirir.
Ancak yarı iletken uygulamalar için aşındırıcı sertlik tek başına yeterli değildir. Takım keskinliği, tane boyutu, yapı, ısı dağılımı, talaş kaldırma ve ekipman uyumluluğu, gerçek taşlama sonucunu etkiler.
Bu nedenle uygun bir elmas taşlama diski, tek bir performans özelliğine odaklanmak yerine, malzeme kaldırma verimliliği, yüzey kalitesi ve proses stabilitesi arasında bir denge sağlamalıdır.
Yarı iletken levha taşlama, gerekli levha kalınlığını, yüzey durumunu ve boyutsal tutarlılığı elde etmek için kullanılan kontrollü bir malzeme çıkarma işlemidir. Etkinliği taşlama makinesinin kendisinden daha fazlasına bağlıdır. Gofret malzemesi, aşındırıcı özellikler, takım yapısı, taşlama parametreleri, soğutma ve talaş kaldırma işlemlerinin tümü nihai sonuca katkıda bulunur.
Silikon ve SiC plakalar için işleme gereksinimleri, özellikle malzeme sertleştiğinde ve taşlamadan kaynaklanan hasarlara karşı daha hassas hale geldiğinde önemli ölçüde farklılık gösterebilir. Uygun bir elmas taşlama takımının seçilmesi ve bunun işleme aşamasıyla eşleştirilmesi bu nedenle istikrarlı gofret üretiminin korunmasının önemli bir parçasıdır.
Taşlama prosesinin net bir şekilde anlaşılması, taşlama takımlarının tek başına spesifikasyonlara göre değil, gerçek uygulamaya göre değerlendirilmesini de kolaylaştırır. Yarı iletken plakalarla çalışan imalatçılar için, malzeme kaldırma, yüzey kalitesi, kalınlık kontrolü ve işleme stabilitesi arasındaki ilişkiye odaklanılmalıdır.