Aug 27,2026
Cam Taşlama Taşlarında Düzensiz Aşınmaya Neden Olan Nedir?
Cam taşlama çarkı, cam işlemede kritik bir sarf malzemesidir ancak kullanım ömrü yalnızca aşındırıcı aşınmayla belirlenmez. Bir diskin profili, keskinliği veya taşlama stabilitesi üretim kalitesini etkileyecek kadar düşmüş olmasına rağmen hâlâ elmas aşındırıcı içeriyor olabilir.
Cam işleyicileri için asıl amaç bu nedenle sadece bir tekerleğin daha uzun süre dayanmasını sağlamak değildir. Amaç, taş değişimini, aksama süresini ve takım maliyetlerini azaltırken, mümkün olduğu kadar uzun süre istikrarlı kenar kalitesini ve taşlama verimliliğini korumaktır.
Bir taşlama taşının hizmet ömrü, aşındırıcı ve bağlayıcı seçimi, taş özellikleri, taşlama hızı, ilerleme hızı, basınç, soğutma, makine hizalaması ve bakım gibi çeşitli faktörlere bağlıdır. Pratik bir yaklaşım, tek bir işletme parametresine odaklanmak yerine bu faktörleri birlikte dikkate almalıdır.
Bu kılavuz , cam taşlama diskinin aşınmasının ana nedenlerini , daha uzun servis ömrü için bir diskin nasıl seçileceğini ve çalıştırılacağını ve uygulamaya özel taşlama disklerinin ne zaman daha ekonomik bir çözüm sağlayabileceğini açıklamaktadır.
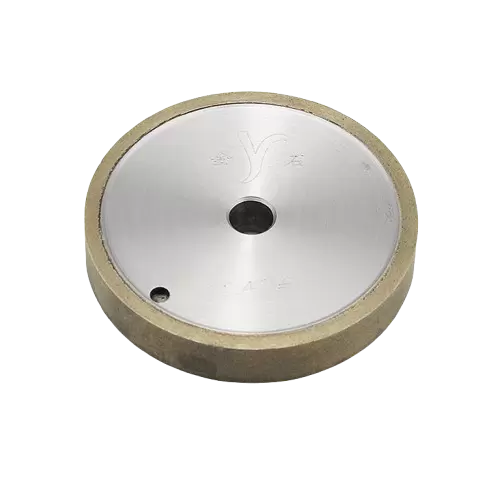
Cam taşlama diskinin kullanım ömrü, hem diskin yapısından hem de kullanıldığı koşullardan etkilenir. Benzer boyutlara sahip iki disk, aşındırıcı özellikleri, bağlama sistemi veya uygulama koşulları uygun şekilde eşleşmezse çok farklı performans gösterebilir.
Endüstriyel cam işleme için hizmet ömrü çeşitli göstergelerle değerlendirilmelidir: işlenen cam miktarı, kenar kalitesi, profil tutma, taşlama verimliliği ve taş değiştirme sıklığı.
Elmas, yüksek sertliği ve aşınma direnci nedeniyle hassas cam taşlamada yaygın olarak kullanılmaktadır. Ancak sadece elmas disk seçmek uzun servis ömrünü garanti etmez.
Elmas tane boyutu, aşındırıcı kalitesi, konsantrasyonu ve dağılımının tümü, diskin işleme sırasındaki davranışını etkiler. Daha kaba elmas parçacıkları güçlü talaş kaldırma sağlayabilirken, daha ince parçacıklar genellikle yüzey kalitesi ve kenar kalitesi öncelikli olduğunda daha uygundur.
Tane büyüklüğü ile taş ömrü arasındaki ilişki her zaman basit değildir. Belirli bir işlem için fazla kaba olan bir aşındırıcı aşırı darbeye maruz kalabilirken, çok ince olan bir aşındırıcı daha yüksek taşlama kuvveti gerektirebilir ve daha az verimli hale gelebilir.
Bu nedenle elmas tane büyüklüğünün cam tipine, kalınlığına, gerekli kenar kaplamasına, makine konfigürasyonuna ve taşlama koşullarına göre seçilmesi gerekir.
Kum seçimi hakkında daha ayrıntılı bir tartışma için bkz. Cam Taşlama için Doğru Elmas Tane Boyutu Nasıl Seçilir.
Bağ, elmas parçacıklarını çalışma katmanında tutar ve aşınmış aşındırıcı parçacıkların ne kadar hızlı serbest bırakılacağını ve yeni kesici kenarların kullanılabilir hale geleceğini belirler.
Elması çok zayıf tutan bir bağ erken aşınma kaybına neden olabilir. Aşırı güçlü bir bağ, aşınmış parçacıkların verimli bir şekilde salınmasını önleyebilir, taş keskinliğini azaltabilir ve taşlama kuvvetini artırabilir.
Aşındırıcının tutulması ve kendiliğinden bilenme arasındaki doğru denge bu nedenle taşlama taşının aşınmasını kontrol etmek için çok önemlidir.
Farklı cam uygulamaları farklı yapışma özellikleri gerektirebilir. Yüksek hacimli fotovoltaik cam işleme, otomotiv camı kenar düzeltme ve cihaz camı taşlama, bir çarktan mutlaka aynı talepleri karşılamaz.
Hassas cam işleme için kullanılabilir ömür aynı zamanda tekerleğin amaçlanan profilini koruyup koruyamayacağına da bağlıdır.
Bir diskte hâlâ yeterli miktarda aşındırıcı malzeme bulunabilir ancak çalışma geometrisi önemli ölçüde değişirse uygun olmayabilir. Profil sapması kenar boyutlarını, eğim geometrisini, köşe kalitesini ve bitmiş camın tutarlılığını etkileyebilir.
Bu, profil saklamayı hizmet ömrünün önemli bir parçası haline getirir.
Başka bir deyişle, daha uzun ömürlü bir taşlama taşı yalnızca yavaş aşınan bir taş değildir. Yararlı çalışma süresi boyunca kabul edilebilir sonuçlar üretmeye devam etmelidir.
Erken aşınma genellikle tek bir sorundan ziyade tekerlek, makine, malzeme ve işleme parametreleri arasındaki uyumsuzluktan kaynaklanır.
Yaygın nedenler şunları içerir:
Bu faktörler de etkileşime girebilir. Örneğin, belirli bir cam kalınlığına uygun bir disk, diğer işlem parametrelerini ayarlamadan ilerleme hızının önemli ölçüde arttırılması durumunda çok daha hızlı aşınabilir.
Aşırı basınç başka bir yaygın sorundur. Bireysel elmas parçacıkları üzerindeki mekanik yük çok arttığında, aşındırıcı kırılma ve bağ aşınması hızlanabilir. Sonuç, üretken çıktıda karşılık gelen bir artış olmadan daha yüksek tekerlek tüketimi olabilir.
Bu nedenle erken aşınmayı çözmenin ilk adımı, sorunun tekerlek seçiminden mi, makine koşullarından mı yoksa işleme parametrelerinden mi kaynaklandığını belirlemektir.
Jant ömrünün uzatılması, jantın üretim hattına ulaşmasından önce başlar. Sadece çapa veya fiyata göre uygun bir jant seçmek daha sonra sorun yaratabilir.
Uygun bir seçim, işlenen malzemeyi, cam kalınlığını, gerekli kenar geometrisini, makine tipini, çalışma hızını ve istenen yüzey kalitesini dikkate alır.
Uygulamaya özel daha geniş bir seçenek yelpazesi için üreticiler, işleme gereksinimlerine göre Cam İşleme Taşlama Taşlarını inceleyebilir.
Tane boyutu, çıkarılması gereken malzeme miktarına ve bitmiş kenarın kalitesine uygun olmalıdır.
Daha kalın taneler genellikle daha agresif malzeme kaldırmayla ilişkilendirilirken, daha ince taneler genellikle daha pürüzsüz bir yüzey ve daha fazla kontrol gerektiğinde kullanılır.
Ancak üretim hızını artırmak için mümkün olan en kaba aşındırıcıyı seçmek her zaman etkili değildir. Aşırı aşındırıcı etki aşınmayı artırabilirken, uygun olmayan bir tanecik daha fazla kenar kusuru oluşturabilir ve ek bitirme gerektirebilir.
Daha iyi bir yaklaşım, talaş kaldırma, kenar kalitesi ve taş tüketimi arasında gerekli dengeyi sağlayan en küçük pratik tane aralığını seçmektir.
Bağ seçimi tekerleğin çalışma koşullarını yansıtmalıdır.
Yüksek hacimli bir üretim hattı, boyutsal kararlılığın daha önemli olduğu hassas bir uygulamadan farklı bir keskinlik ve aşındırıcı tutma dengesi gerektirebilir.
Doğru bağ, diskin aşırı aşındırıcı kayıp olmadan etkili bir kesme yüzeyi sağlamasına yardımcı olabilir. Ayrıca, bireysel elmas parçacıkları aşındıkça tekerleğin nasıl tepki vereceğini de etkiler.
Bu nedenle taşlama taşı bağı bağımsız bir spesifikasyon olarak ele alınmak yerine tane boyutuyla birlikte düşünülmelidir.
Tekerlek boyutları ekipman ve işleme sistemiyle eşleşmelidir. Dış çap, iç çap, profil, montaj konfigürasyonu ve çalışma genişliğinin tümü performansı etkileyebilir.
Camın kendisi de önemlidir. İnce ekran camı için tasarlanmış bir disk, genel taşlama prensibi benzer olsa bile, daha ağır bir otomotiv camı uygulaması için uygun olmayabilir.
Düzgün bir şekilde eşleşen özellikler, gereksiz mekanik yüklemeyi azaltır ve jant ile cam arasında istikrarlı temasın korunmasına yardımcı olur.
Yüksek kaliteli bir taş bile taşlama parametrelerinin iyi kontrol edilmemesi durumunda erken aşınmaya maruz kalabilir.
Amaç mutlaka mümkün olan en düşük hız veya basınçta çalışmak değildir. Bunun yerine üretim hattı, malzeme çıkarma, ısı üretimi, tekerlek aşınması ve kenar kalitesinin dengeli kaldığı istikrarlı bir işleme aralığında çalışmalıdır.
| Parametre | Jant Ömrü Üzerindeki Potansiyel Etki | Optimizasyon Yönü |
|---|---|---|
| Taşlama hızı | Aşırı hız ısıyı ve aşınmayı artırabilir | Hızı tekerleğe ve makineye göre eşleştirin |
| İlerleme hızı | Yüksek ilerleme mekanik yüklemeyi artırabilir | Sabit bir ilerleme hızını koruyun |
| Taşlama basıncı | Aşırı basınç aşındırıcı aşınmayı hızlandırır | Gereksiz yüklemelerden kaçının |
| Taşlama derinliği | Ağır talaş kaldırma tekerlek yükünü artırır | Uygun bir kaldırma oranı kullanın |
| Soğutma sıvısı akışı | Zayıf soğutma termal stresi artırabilir | Yeterli soğutma sıvısı beslemesini koruyun |
Taşlama hızının ısı üretimi ve taş davranışı ile doğrudan ilişkisi vardır.
Hızın arttırılması uygun bir sistemde üretkenliği artırabilir ancak daha yüksek hız otomatik olarak daha yüksek verimlilik anlamına gelmez. Isı üretimi, soğutma sisteminin giderebileceğinden daha hızlı artarsa, aşınma ve bağ aşınması hızlanabilir.
Doğru hız, tekerlek tasarımına, makineye, cam özelliklerine ve soğutma sıvısı koşullarına bağlıdır.
Üreticilerin hızı agresif bir şekilde değiştirmek yerine istikrarlı bir çalışma aralığı oluşturması ve kenar kalitesini ve tekerlek tüketimini izlemesi gerekir.
İlerleme hızı, camın taşlama sürecinde ne kadar hızlı hareket edeceğini belirlerken, taşlama basıncı da taşa binen yükü etkiler.
Daha yüksek bir ilerleme hızı çıktıyı iyileştirebilir ancak aşırı ilerleme, malzemeyi çıkarmak için gereken kuvveti artırabilir. Benzer şekilde aşırı basınç, orantılı üretkenlik kazanımları sağlamadan elmasın daha hızlı aşınmasına neden olabilir.
Kararlı işleme genellikle bir parametreyi maksimuma çıkarmaktan daha değerlidir.
Artan ilerleme oranı kenar kalitesinde gözle görülür bir bozulmaya veya taşlama taşının aşınmasında keskin bir artışa neden oluyorsa, proses ekonomik çalışma aralığının dışına çıkmış olabilir.
Her taşlama işleminde çıkarılan malzeme miktarı da taş yükünü etkiler.
Ağır talaş kaldırma, aşındırıcı tabakanın yaptığı iş miktarını artırır ve daha fazla ısı üretebilir. Proses koşullarının izin verdiği durumlarda taşlama derinliğinin kontrol edilmesi iş yükünün daha eşit şekilde dağıtılmasına yardımcı olabilir.
Otomatik üretim hatları için istikrarlı malzeme tahsisi de önemlidir. Gelen cam boyutlarındaki büyük değişiklikler tutarsız yükler oluşturabilir ve jant aşınmasının kontrol edilmesini zorlaştırabilir.
Soğutma genellikle camı korumanın bir yolu olarak kabul edilir, ancak aynı zamanda cam taşlama çarkının aşınmasında da önemli bir rol oynar.
Taşlama, sürtünme ve malzeme çıkarılması yoluyla ısı üretir. Bu ısı etkili bir şekilde uzaklaştırılmazsa termal koşullar hem iş parçasını hem de taşlama taşını etkileyebilir.
Yetersiz soğutma sıvısı akışı daha yüksek taş sıcaklığına, dengesiz taşlama davranışına, yüzey kusurlarına ve daha hızlı aşınmaya neden olabilir. Kötü yönlendirilmiş soğutma sıvısı, toplam soğutma sıvısı beslemesi yeterli görünse bile benzer bir sorun yaratabilir.
Bu nedenle soğutma sistemi taşlama bölgesinin tutarlı bir şekilde kaplanmasını sağlamalıdır. Akış yönü, nozül konumu, temizlik ve sirkülasyon, rutin proses bakımının bir parçası olarak kontrol edilmelidir.
Amaç sadece daha fazla soğutma sıvısı kullanmak değildir. Öğütme bölgesinin gerçek üretim koşullarında yeterli ve tutarlı soğutma almasını sağlamaktır.
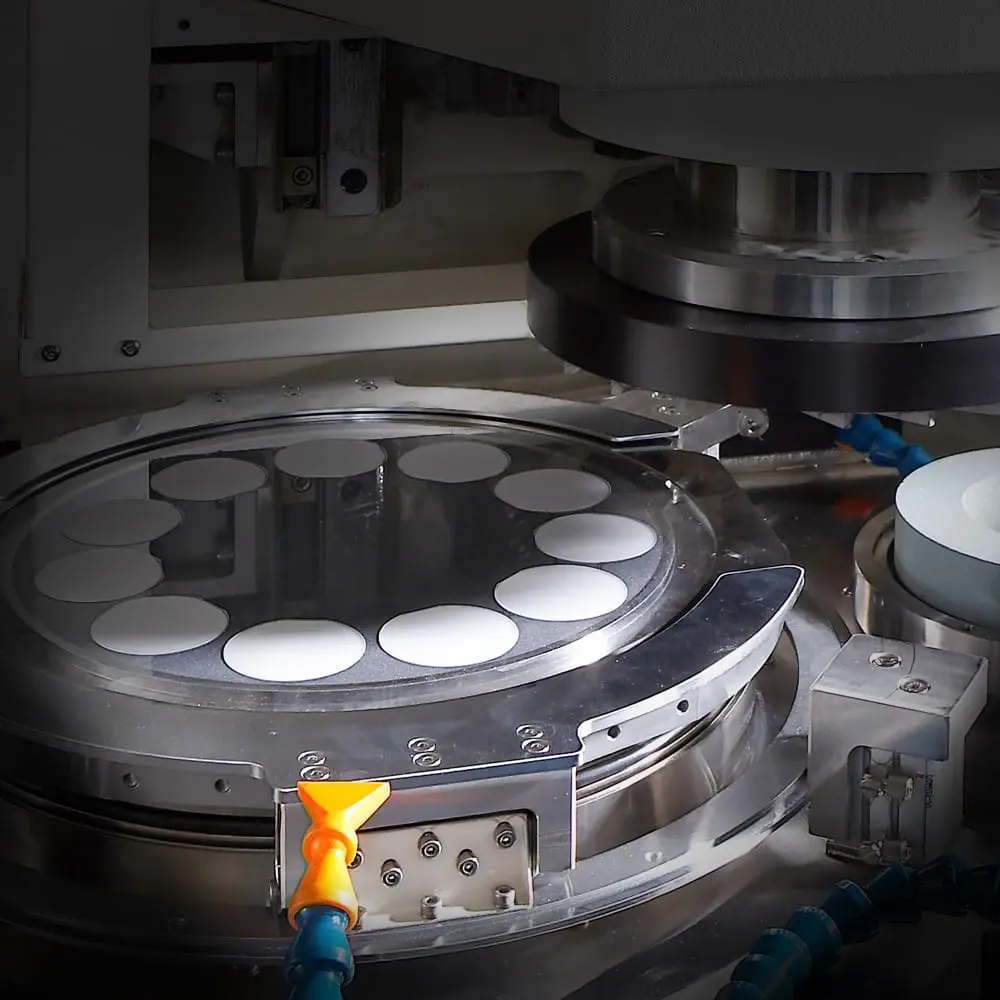
Taşlama diskinin performansı makinenin durumundan ayrılamaz.
Düzgün tasarlanmış bir tekerlek, iş mili, montaj sistemi veya makine yapısı titreşime veya yanlış hizalamaya neden oluyorsa eşit olmayan şekilde aşınabilir. Bu, lokalize yükleme oluşturabilir ve aşındırıcı tabakanın eşit şekilde çalışmasını engelleyebilir.
Aşırı titreşim, tekerlek ile cam arasında tutarsız temasa yol açabilir. Disk, istikrarlı bir taşlama hareketi üretmek yerine tekrarlanan darbelere veya değişken yüklere maruz kalabilir.
Tipik sonuçlar arasında eşit olmayan aşınma, daha pürüzlü kenarlar, artan gürültü ve azalan süreç tutarlılığı yer alır.
Aniden alışılmadık jant aşınması ortaya çıktığında, jantın özelliklerini hemen değiştirmek yerine makinenin kontrol edilmesi sorun giderme sürecinin bir parçası olmalıdır.
Yanlış montaj, tekerleğin amaçlanan konumu dışında dönmesine neden olabilir.
Montaj yüzeyi temiz olmalı ve düzgün bir şekilde oturtulmalı, tekerlek ise ekipman üreticisinin gereksinimlerine göre takılmalıdır. Üretime devam etmeden önce herhangi bir önemli salgı araştırılmalıdır.
Uygulama uzun üretim süreçlerinde tutarlı kenar geometrisi gerektirdiğinde hizalama özellikle önem kazanır.
Yüksek hızlı uygulamalarda dinamik dengenin çalışma kararlılığı üzerinde önemli bir etkisi olabilir.
Uygun şekilde dengelenmiş bir tekerlek, gereksiz titreşimi azaltır ve iş parçasıyla daha tutarlı teması destekler. Bu, hem tekerleğin hem de bitmiş camın korunmasına yardımcı olabilir.
Bu nedenle makine stabilitesi, özellikle otomatik ve yüksek hızlı cam işlemede elmas taşlama taşının ömrünü uzatmaya yönelik genel stratejinin bir parçasıdır.
Tekerlek değişimi yalnızca sabit bir çalışma süresine dayandırılmamalıdır.
Üretim ekipleri hem tekerleği hem de işlenmiş camı izlemelidir. Kenar kalitesindeki değişiklikler genellikle taşlama sisteminin normal çalışma koşulundan uzaklaştığının erken bir göstergesini sağlar.
Bir tekerleğin dikkat gerektirebileceğini gösteren işaretler şunlardır:
Bu belirtiler her zaman tekerleğin arızalı olduğu anlamına gelmez. Ayrıca soğutma sıvısı, makine hizalaması, cam değişimi veya taşlama parametreleriyle ilgili sorunları da gösterebilirler.
Bu nedenle izleme süreci tüm süreci dikkate almalıdır.
Çok erken değiştirilen bir tekerlek takımlama maliyetlerini artırır. Çok uzun süre kullanılan bir jant, camın kusurlu olmasına, ilave yeniden işleme veya beklenmeyen üretim kesintilerine neden olabilir.
Bu nedenle ekonomik değiştirme noktası, sürekli kullanımın artık istikrarlı işleme değeri sağlayamadığı noktadır.
Endüstriyel alıcılar için taşlama taşının satın alma fiyatı, gerçek maliyetinin yalnızca bir kısmıdır.
A wheel with a lower initial price may require frequent replacement or create more process interruptions. Another wheel with a higher initial cost may process considerably more glass while maintaining stable quality.
The more useful metric is often the overall cost associated with wheel consumption.
This can include:
For example, a wheel that lasts longer but maintains acceptable edge quality can reduce the number of replacements required during a production cycle. Fewer replacements also mean less interruption to automated equipment.
This is particularly important for high-volume glass processing. Even a small reduction in wheel replacement frequency can have a meaningful effect when multiplied across many machines and long production runs.
For this reason, manufacturers should evaluate wheel replacement frequency, processed meters, edge quality, and downtime together rather than comparing purchase prices alone.
Different glass applications place different demands on a grinding wheel.
Photovoltaic glass production emphasizes high throughput and consistent edge quality. Automotive glass requires reliable profile retention and compatibility with specific edging equipment. Appliance glass processing may require a combination of high material removal, precision, and long operating life.
Application-specific wheel design can address these differences more effectively than a one-size-fits-all approach.
Photovoltaic glass is processed in high-volume manufacturing environments where wheel consumption can have a direct impact on production costs.
A PV Glass Grinding Wheel is designed around the requirements of photovoltaic glass edge processing, with emphasis on high grinding efficiency, wear resistance, and consistent edge quality.
For suitable production conditions, the Meijie PV glass grinding wheel can provide a typical service life of more than 50,000 meters per set, with certain applicable configurations exceeding 60,000 meters per slot.
Its specifications can also be adapted to different equipment and glass thicknesses, making it suitable for production lines that require both high throughput and stable processing.
Automotive glass often requires precise edge processing and stable geometry. The wheel must maintain its working profile while providing sufficient sharpness for efficient grinding.
An Automotive Glass Grinding Wheel can be designed around the specific requirements of automotive glass and the edging equipment used on the production line.
Meijie'nin otomotiv camı taşlama çarkı, M tipi bağa sahip elmas aşındırıcıyı kullanır ve keskinliğe, aşınma direncine ve şeklin korunmasına odaklanır. Farklı ekipman modellerinin veya işleme koşullarının belirli tekerlek boyutları veya profilleri gerektirdiği durumlarda OEM özelleştirmesi de mevcuttur.
Bu uygulamaya özel yaklaşım, uygun olmayan tekerlek konfigürasyonunun neden olduğu gereksiz aşınmanın azaltılmasına yardımcı olabilir.
Cihaz camı işleme, çeşitli ürünleri ve işleme gereksinimlerini kapsar, dolayısıyla tekerlek stabilitesi ve çok yönlülüğü önemlidir.
Bir Cihaz Cam Taşlama Çarkı, CNC işleme merkezleri ve cam kenar uygulamaları için, elmas aşındırıcı ve bronz alaşım bağa sahip olarak tasarlanmıştır.
Taş, vakumlu sıcak pres sinterleme kullanılarak üretilmiştir ve keskin taşlama performansı, profil tutma ve uzun servis ömrü sağlayacak şekilde tasarlanmıştır. Uygun işleme koşullarında kullanım ömrü 20.000 metreyi aşabilir.
Tutarlı taşlama performansının ilk takım maliyeti kadar önemli olduğu üretim ortamları için bu özellikler, daha düşük bir genel tüketim oranına katkıda bulunabilir.
Maksimum tekerlek ömrünü garanti edebilecek tek bir ayar yoktur. En güvenilir sonuçlar, çeşitli faktörlerin tek bir süreç olarak yönetilmesiyle elde edilir.
Pratik bir strateji şudur:
Bu yaklaşım özellikle bir üretim hattında sık sık tekerlek değişimi yaşanıyorsa faydalıdır. Üreticiler, hemen başka bir tekerleğe geçmek yerine, temel nedenin seçimle, proses ayarlarıyla, soğutmayla mı yoksa makinenin durumuyla mı ilgili olduğunu belirleyebilir.
Cam taşlama taşlarının hizmet ömrünü uzatmak, daha sert veya daha pahalı bir taş seçmek gibi basit bir meseleden ziyade sonuçta bir süreç kontrol meselesidir.
Elmas aşındırıcı, bağ, taş profili, taşlama parametreleri, soğutma ve makine stabilitesinin uygun bir kombinasyonu, taşın çalışma özelliklerini daha uzun süre korumasını sağlar. Aynı zamanda düzenli izleme, aşırı aşınmanın kenar kusurlarına veya üretim kesintisine dönüşmesini önlemeye yardımcı olur.
Bu nedenle cam işleyicileri için en iyi tekerleğin, en düşük satın alma fiyatına veya en uzun teorik ömre sahip olması gerekmez. Üretim döngüsü boyunca güvenilir taşlama performansını, kabul edilebilir kenar kalitesini ve öngörülebilir tüketimi koruyan sistemdir.