Sep 11,2026
Yarı İletken Gofret Öğütme Nedir?
SiC levha taşlama, geleneksel silisyum levha taşlamadan daha zorludur çünkü silisyum karbür, son derece yüksek sertliği kırılgan malzeme davranışıyla birleştirir. Bu özellikler talaş kaldırmayı daha da zorlaştırır ve taşlama kuvvetinin, aşındırıcı etkinin, ısının ve yüzey hasarının dikkatli bir şekilde kontrol edilmesi ihtiyacını artırır. Yarı iletken üreticileri için zorluk, yalnızca SiC levhadan malzemeyi çıkarmak değil, aynı zamanda bunu gerekli kalınlığı, yüzey kalitesini ve süreç stabilitesini korurken yapmaktır.
Taşlama takımının da sonuç üzerinde doğrudan etkisi vardır. Elmas taşlama diskleri ve elmas taşlama diskleri, sert yarı iletken malzemeler için yaygın olarak kabul edilir çünkü elmas aşındırıcı, işlenmesi zor malzemeler için gereken kesme kabiliyetini sağlar. Ancak takım seçimi tek başına taşlama performansını belirlemez. Tane büyüklüğü, taş yapısı, taşlama derinliği, ilerleme hızı, hız, taş durumu ve soğutma koşullarının hepsinin SiC levhanın ve işleme aşamasının özelliklerine uyması gerekir.
Silisyum karbür levha taşlamanın daha zor olmasının ana nedeni malzemenin kendisidir. SiC, silikondan çok daha yüksek bir sertliğe sahiptir ve bu da onu geleneksel malzeme çıkarmaya karşı dirençli kılar. Aşındırıcı tanecikler, malzemeyi verimli bir şekilde çıkarmak için yeterli kesme hareketi oluşturmalı, öğütme işlemi ise levha üzerinde aşırı mekanik baskıyı önlemelidir.
Silisyum karbür de kırılgan bir malzemedir. Yüksek sertlik, deformasyona ve aşınmaya karşı mükemmel direnç sağlar, ancak bu aynı zamanda malzemenin taşlamaya daha yumuşak bir malzemeyle aynı şekilde tepki vermediği anlamına da gelir. Taşlama koşulları uygun şekilde kontrol edilmezse kontrollü kesme yerine istenmeyen kırılma yoluyla malzeme uzaklaştırılabilir.
| Öğütme faktörü | Silikon gofret | SiC gofret |
|---|---|---|
| Malzeme sertliği | Daha düşük | Daha yüksek |
| Malzeme kaldırma | Nispeten daha kolay | Daha zorlu |
| Aşındırıcı gereksinimi | Kontrollü kesim | Yüksek kesme yeteneği |
| Hasar kontrolü | Önemli | Özellikle kritik |
| Proses kontrolü | Önemli | Daha zorlu |
Aradaki fark, SiC taşlamanın daha agresif bir süreç gerektirdiği anlamına gelmiyor. Yüzey bütünlüğünü dikkate almadan taşlama kuvvetini veya malzeme kaldırmayı arttırmak ek sorunlar yaratabilir. Pratik amaç, levha yüzeyinden ödün vermeden etkili bir kaldırma sağlayan aşındırıcı özellikler ve işlem parametrelerinin istikrarlı bir kombinasyonunu bulmaktır.
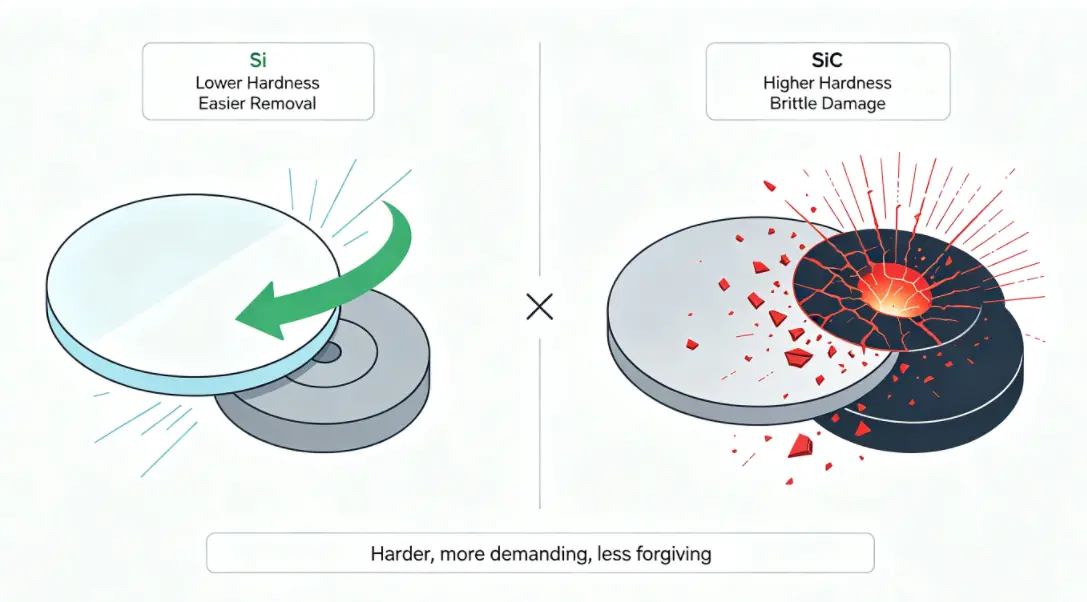
Yüksek sertlik, SiC taşlamada belirleyici zorluklardan biridir. Öğütme sırasında aşındırıcı taneciklerin levha yüzeyine nüfuz etmesi ve malzemeyi çıkarması gerekir. SiC deformasyona karşı güçlü bir direnç gösterdiğinden, kesme işlemi yeterli sertlik ve keskinliğe sahip bir aşındırıcı gerektirir.
Yarı iletken taşlama uygulamalarında elmas aşındırıcının önemli olmasının bir nedeni de budur. Elmas, sert malzemeleri işlemek için gereken kesme kabiliyetini sağlar ve farklı taşlama gereksinimlerine göre yapılandırılabilir. Ancak aşındırıcı sertlik sürecin yalnızca bir parçasıdır. Aşındırıcı tanecik, taş yapısı, taşlama hızı ve uygulanan yük aynı zamanda aletin SiC'yi ne kadar etkili bir şekilde uzaklaştırdığını da etkiler.
Talaş kaldırma verimliliği takım aşınmasıyla birlikte dikkate alınmalıdır. Malzemeyi belirli koşullar altında etkili bir şekilde temizleyen bir taşlama takımı, aşındırıcı tanecikler aşındıkça veya proses koşulları değiştikçe farklı davranabilir. Bu nedenle istikrarlı bir kesme eyleminin sürdürülmesi, tutarlı SiC levha taşlama için önemlidir.
Dikkate alınması gereken bir diğer husus, kaldırılması gereken malzemenin miktarıdır. Kalınlığın önemli ölçüde azaltılmasına odaklanan bir prosesin, nihai yüzey iyileştirmeye odaklanan prosesten farklı gereksinimleri vardır. Taşlama takımının amaçlanan işleme aşamasına uygun hale getirilmesi, gereksiz mekanik yüklemenin ve verimsiz takım kullanımının önlenmesine yardımcı olur.
İkinci büyük zorluk SiC'nin kırılgan doğasıdır. Sertlik tek başına taşlamanın zorluğunu açıklamaz. Malzemenin ayrıca istenmeyen kırılma ve hasarı sınırlayacak şekilde işlenmesi gerekir.
Öğütme sırasında aşındırıcı taneler, mekanik yük altında levha yüzeyi ile etkileşime girer. Taşlama kuvveti aşırıysa veya aşındırıcı etki malzemeyle yeterince eşleşmiyorsa, işlem çiziklere, ufalanmaya, çatlaklara veya yüzey altı hasarına neden olabilir. Bu kusurlar, levhanın sıkı yüzey kalitesi gerekliliklerini karşılaması gerektiğinde önemli hale gelebilir.
Bu nedenle taşlama performansı değerlendirilirken SiC levha yüzeyindeki hasar dikkate alınmalıdır. Ortaya çıkan yüzey aşırı aşağı yönde düzeltme gerektiriyorsa, yüksek malzeme çıkarma oranı mutlaka başarılı bir proses anlamına gelmez.
Taşlamayla ilgili kusurların nedenleri ve önlenmesi malzemeye, takımın durumuna ve proses ayarlarına göre değişebilir. Taşlama hasarının ardındaki faktörler hakkında daha geniş bir tartışma için üreticiler, genel levha öğütme işleminin bir parçası olarak levha öğütme sırasındaki yüzey hasarına başvurabilirler .
SiC'nin kilit noktası, kırılgan özelliklerinin kontrolsüz öğütme koşullarına daha az yer bırakmasıdır. Yüzey kalitesi, son bir denetim konusu olarak ele alınmak yerine, takım ve parametre seçiminin başlangıcından itibaren dikkate alınmalıdır.
Taşlama, aşındırıcı taneler ile levha yüzeyi arasında mekanik etkileşim ve ısı üreten sürekli teması içerir. SiC taşlamada, malzeme ve takımın zorlu işleme koşullarına tabi olması nedeniyle kararlı koşulların korunması özellikle önem kazanmaktadır.
Isı, yeterince yönetilmediğinde öğütme stabilitesini etkileyebilir. Soğutma ve talaş kaldırma, taşlama arayüzünün korunmasına yardımcı olur ve biriken kalıntıların aşındırıcı kesme işlemini engellemesini önler. Tam soğutma yaklaşımı ekipmana ve uygulamaya bağlıdır ancak prensip aynıdır: öğütme bölgesinin işlem boyunca sabit kalması gerekir.
Alet aşınması başka bir endişe kaynağıdır. Aşındırıcı tanecikler kullanım sırasında değiştikçe kesme davranışı da değişebilir. Başlangıçta tutarlı sonuçlar üreten bir takım, çalışma yüzeyi değiştikçe farklı işlem koşulları gerektirebilir. Bu nedenle öğütme performansının izlenmesi, tekrarlanan üretim döngüleri boyunca levha tutarlılığının korunması açısından önemlidir.
Bu faktörler, SiC levha öğütmenin neden yalnızca tek bir parametreye odaklanılarak optimize edilemeyeceğini göstermektedir. Malzeme özellikleri, aşındırıcı davranış, makine koşulları, ısı yönetimi ve takım durumu süreç boyunca etkileşim içindedir.
SiC'nin malzeme özellikleri taşlama takımlarına özel talepler getirmektedir. Takımın, kararlı malzeme kaldırma ve kabul edilebilir yüzey kalitesini desteklerken yeterli kesme yeteneği sağlaması gerekir.
Elmas taşlama diskleri ve elmas taşlama diskleri, elmas aşındırıcının sert malzemeleri işleme kapasitesine sahip olması nedeniyle, yarı iletken levha taşlama için dikkate alınması gereken uygun alet kategorileridir. Ancak doğru konfigürasyon yalnızca “elmas” kelimesine değil, gerçek uygulamaya bağlıdır.
Bir taşlama takımı seçerken çeşitli faktörler değerlendirilmelidir:
İşleme aşaması da aynı derecede önemlidir. Kaba taşlama genellikle verimli malzeme kaldırma ve kalınlığın azaltılmasına odaklanırken, ince taşlama daha kontrollü kaldırma ve yüzey kalitesine daha fazla dikkat gerektirir. Aynı takım özellikleri her aşamada aynı sonuçları sağlamayabilir.
SiC ve diğer yarı iletken malzemeler için öğütme çözümlerini değerlendiren üreticiler için Meijie'nin yarı iletken levha işleme çözümleri, yarı iletken öğütme uygulamaları için ilgili bir referans sağlar.
Takım seçimi sonuçta levha malzemesi, hedef kalınlık, çıkarma gereklilikleri, yüzey kalitesi gereklilikleri ve ekipman koşulları arasındaki ilişkiye dayanmalıdır. Bir takımın yalnızca tane boyutuna veya disk özelliklerine göre seçilmesi, gerçek taşlama performansını etkileyen önemli faktörlerin gözden kaçırılmasına neden olabilir.
Takım seçimi temel kesme koşullarını belirler ancak SiC taşlama parametreleri, takımın işleme sırasında levha ile nasıl etkileşime gireceğini belirler. SiC sert ve kırılgan olduğundan, parametrelerin doğrudan silikon levha işleminden aktarılmak yerine dikkatli bir şekilde eşleştirilmesi gerekir.
Taşlama derinliği, her taşlama işlemi sırasında ne kadar malzemenin kaldırılacağını belirler. Daha büyük bir derinlik, kaba taşlama sırasında yararlı olabilecek kaldırma verimliliğini artırabilir. Ancak derinliğin arttırılması taşlama arayüzü üzerindeki mekanik yükü de arttırır.
Seçilen takım ve levha için taşlama derinliği aşırı ise taşlama kuvveti artabilir ve yüzey hasarının kontrol edilmesi daha zor hale gelebilir. İnce taşlama için genellikle daha kontrollü bir talaş kaldırma derinliği uygundur çünkü kalınlık doğruluğu ve yüzey durumu daha önemli hale gelir.
Bu nedenle doğru derinlik, işleme aşamasına, ilk plaka kalınlığına, hedef kalınlığa, takım özelliklerine ve malzeme davranışına bağlıdır.
Taşlama ilerleme hızı, takımın levhaya göre ne kadar hızlı hareket ettiğini etkiler ve dolayısıyla malzeme kaldırma sırasında temas koşullarını değiştirir. Daha yüksek bir ilerleme hızı üretkenliği artırabilir, ancak aynı zamanda aşındırıcı arayüze binen yükü de artırabilir.
SiC için ilerleme hızının taş özellikleri ve taşlama derinliği ile uyumlu olması gerekir. Proses çok agresif hale gelirse taşlama kuvvetinde ortaya çıkan artış yüzey kalitesini etkileyebilir. Öte yandan aşırı muhafazakar koşullar, anlamlı bir kalite artışı sağlamadan verimliliği azaltabilir.
Bu nedenle ilerleme hızı, bağımsız bir ayar olarak ele alınmak yerine, taşlama derinliği ve taş durumu ile birlikte değerlendirilmelidir.
Taşlama hızı, aşındırıcı taneler ile levha yüzeyi arasındaki etkileşimi etkiler. Hızdaki değişiklikler kesme davranışını, ısı oluşumunu ve talaş kaldırma tutarlılığını etkileyebilir.
Uygun hız taşlama ekipmanına, takım yapısına, aşındırıcı özelliklere ve SiC levha gereksinimlerine bağlıdır. Birden fazla levhada tutarlı yüzey sonuçları gerektiğinde sabit hız özellikle önemlidir.
Yalnızca üretkenliği artırmak için hızı artırmak, ortaya çıkan termal veya mekanik koşulların daha az stabil hale gelmesi durumunda mutlaka etkili bir yaklaşım değildir. Proses verimliliğinin yüzey kalitesi gereksinimleriyle uyumlu kalması gerekir.
Elmas tane büyüklüğünün taşlama davranışıyla doğrudan ilişkisi vardır. Daha kalın tanecik genellikle daha agresif malzeme kaldırmayla ilişkilendirilirken, daha ince tanecik daha kontrollü temizlemeyi destekler ve yüzey kalitesi daha büyük bir öncelik haline geldiğinde düşünülebilir.
Bu, SiC için daha ince tanelerin her zaman daha iyi olduğu anlamına gelmez. Uygun aşındırıcı boyutu, taşlama aşamasına ve çıkarılması gereken malzeme miktarına bağlıdır. Kaba taşlama işlemi ve ince taşlama işleminin farklı amaçları vardır ve bu nedenle farklı takım özellikleri gerektirir.
Yarı iletken levha işlemede kaba ve ince öğütmenin rolünün ayrıntılı bir açıklaması için üreticiler kaba ve ince öğütmeye başvurabilirler .
| Parametre | Ana etki | Kontrol hedefi |
|---|---|---|
| Taşlama derinliği | Malzeme kaldırma ve taşlama kuvveti | Kaldırma verimliliğini ve yüzey bütünlüğünü dengeleyin |
| İlerleme hızı | Kesme yükü ve işleme verimliliği | Stabil malzeme kaldırma işlemini sürdürün |
| Taşlama hızı | Aşındırıcı etkileşim ve ısı | Tutarlı taşlama koşullarını koruyun |
| Elmas tane boyutu | Temizleme davranışı ve yüzey kalitesi | İşleme aşamasını eşleştirin |
Önemli olan nokta, son gofretin kalitesini tek bir parametrenin belirlememesidir. Taşlama derinliği, ilerleme hızı, taşlama hızı ve elmas tane büyüklüğünün birleştirilmiş bir dizi koşul olarak dikkate alınması gerekir.
SiC levha öğütme kalitesinin iyileştirilmesi malzeme, takım ve süreç arasındaki ilişkinin kontrol edilmesiyle başlar. Amaç, taşlama yoğunluğunu en üst düzeye çıkarmak değil, yüzey bütünlüğünü ve proses stabilitesini korurken gerekli talaş kaldırma miktarını elde etmektir.
Birkaç pratik kontrol noktası dikkate alınmalıdır:
Parametre değişiklikleri sistematik olarak yapılmalıdır. Aynı anda birden fazla ayar değiştirilirse taşlama sonuçlarında hangi faktörün iyileşmeye veya bozulmaya neden olduğunu belirlemek zorlaşır.
Yüzey muayenesi de önemlidir. Plaka kalınlığının, yüzey pürüzlülüğünün, çiziklerin, ufalanmaların ve diğer kusurların ölçümleri, mevcut öğütme koşullarının uygun olup olmadığı konusunda yararlı bilgiler sağlayabilir.
Aynı prensip takım yönetimi için de geçerlidir. Kullanım sırasında taşlama taşının kademeli olarak değişmesi durumunda proses sonuçları da değişebilir. Düzenli izleme, üreticilerin aletle ilgili değişiklikleri, tekrarlanan levha kalitesi sorunu haline gelmeden önce tespit etmelerine yardımcı olabilir.
Sonuçta SiC levha işleme, çıkarma verimliliği ile yüzey kontrolü arasında bir denge gerektirir. Stabil bir proses, taşlama takımının ve parametrelerinin gerekli üretim döngüsü boyunca malzemeye uygun kaldığı prosestir.
Bir taşlama takımı seçmeden veya proses koşullarını belirlemeden önce üreticiler, SiC levhanın gerçek gereksinimlerini tanımlamalıdır. Başlangıç ve hedef kalınlık, gereken talaş kaldırma, yüzey kalitesi beklentileri, taşlama aşaması ve mevcut ekipmanın tümü uygun kurulumu etkiler.
Malzemenin kendisi başlangıç noktası olarak kalmalıdır. SiC önemli ölçüde daha sert olduğundan ve öğütme sırasında silikondan farklı davrandığından, proses koşulları, doğrudan başka bir levha malzemesinden kopyalanmak yerine, onun belirli özelliklerine göre geliştirilmelidir.
Daha sonra taşlama takımının bu gereksinimlere uygun hale getirilmesi gerekir. Elmas taşlama diskleri veya elmas taşlama diskleri, sert malzemeler için gereken aşındırıcı kesme performansını sağlayabilir ancak tane büyüklüğü, yapısı ve çalışma koşullarının yine de dikkate alınması gerekir.
Süreci değerlendirmenin yararlı bir yolu birbiriyle bağlantılı dört faktöre bakmaktır: malzeme kaldırma, yüzey kalitesi, kalınlık kontrolü ve işleme stabilitesi. Bir faktör iyileşirken diğeri kötüleşirse, bir parametrenin arttırılması veya azaltılması yerine sürecin daha fazla ayarlanması gerekebilir.
SiC önemli ölçüde daha yüksek sertliğe sahiptir ve kırılgan malzeme davranışı sergiler. Bu özellikler talaş kaldırmayı daha zorlu hale getirir ve kontrollü taşlama kuvvetine ve uygun aşındırıcı koşullara olan ihtiyacı artırır.
Elmasın yüksek aşındırıcı sertliği ve kesme kabiliyeti vardır, bu da onu SiC gibi sert malzemelerin işlenmesi için uygun kılar. Spesifik çark veya disk konfigürasyonunun yine de taşlama aşamasına ve işleme gerekliliklerine uyması gerekmektedir.
Parametreler iki malzeme arasında doğrudan aktarılmamalıdır. SiC'nin farklı sertliği ve taşlama davranışı vardır; bu nedenle taşlama derinliği, ilerleme hızı, hız, tane boyutu ve diğer koşulların spesifik uygulamaya göre değerlendirilmesi gerekir.
Yüzey hasarı, aşırı taşlama kuvveti, uygun olmayan aşındırıcı koşullar, takım aşınması ve uygun olmayan proses parametreleriyle ilişkilendirilebilir. Isı ve talaş kaldırma koşulları aynı zamanda taşlama stabilitesini ve yüzey kalitesini de etkileyebilir.
SiC levha taşlama, silikon levha taşlamadan daha zorludur çünkü SiC, yüksek sertliği kırılgan malzeme davranışıyla birleştirir. Bu özellikler taşlama kuvvetini, yüzey hasarını, ısıyı ve takım aşınmasını kontrol etmenin önemini artırırken talaş kaldırmayı daha zorlu hale getirir.
Uygun bir elmas taşlama takımı, sert SiC malzemesi için gereken kesme kabiliyetini sağlar, ancak takım seçimi taşlama derinliği, ilerleme hızı, hız, tane boyutu ve taş durumu ile birlikte çalışmalıdır. Nihai amaç, yalnızca daha yüksek çıkarma verimliliği değil, aynı zamanda malzeme kaldırma, yüzey kalitesi, kalınlık kontrolü ve işleme stabilitesi arasında istikrarlı bir dengedir.
SiC plakalarla çalışan üreticiler için bu ilişkilerin anlaşılması, taşlama takımlarının seçilmesi ve uygun işleme koşullarının oluşturulması için daha pratik bir temel sağlar. Tutarlı sonuçlar, takımın ve parametrelerin malzemeye ve her taşlama aşamasının özel gereksinimlerine uygun olmasına bağlıdır.