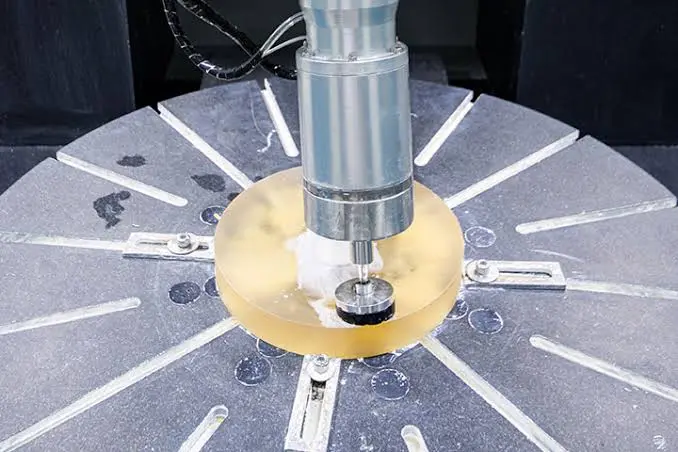
Oct 22,2026
Hassas Optik Taşlamada Yüksek Boyutsal Doğruluk Nasıl Elde Edilir?
Cam taşlama için doğru elmas tane boyutunun seçilmesi, taşlama verimliliği, kenar kalitesi, talaş kaldırma ve taş servis ömrünün dengelenmesinin önemli bir parçasıdır. Agresif malzeme kaldırma için iyi çalışan bir kum, prosesin daha pürüzsüz bir cam kenarı veya daha sıkı boyut kontrolü gerektirdiği durumlarda en iyi seçenek olmayabilir.
Seçim aynı zamanda camın kendisinden daha fazlasına bağlıdır. Cam kalınlığı, gereken talaş kaldırma, taşlama hızı, kenar kalitesi, makine konfigürasyonu, taş profili ve işleme koşullarının tümü, uygun cam taşlama taşı tane boyutunu etkileyebilir.
Bu nedenle her cam taşlama uygulaması için en iyi evrensel kum yoktur. Pratik bir seçim süreci, üretim gereksinimleriyle başlar ve ardından elmas taneciklerini gerçek taşlama koşullarıyla eşleştirir. Aşağıdaki kılavuz, farklı tane boyutlarının taşlama performansını nasıl etkilediğini ve üreticilerin PV ve cihaz camı işleme için tane seçimine nasıl yaklaşabileceklerini açıklamaktadır .
Elmas tane boyutu, bir taşlama çarkında kullanılan elmas aşındırıcı parçacıkların boyut aralığını ifade eder. Cam taşlama taşları için genel özellikler arasında 80#, 150#, 200#, 300# ve 400# bulunur. Kum spesifikasyonu, aşındırıcının taşlama sırasında camla nasıl etkileşime gireceğini belirleyen faktörlerden biridir.
Genel olarak, daha kaba elmas taneciği daha agresif bir kesme eylemi sağlar ve nispeten yüksek miktarda malzeme kaldırmanın gerekli olduğu durumlarda faydalı olabilir. Daha ince tanecik, kontrollü taşlama ve bitirme özelliklerine daha fazla vurgu sağlar. Ancak kum sayısı genel jant performansının bağımsız bir göstergesi olarak değerlendirilmemelidir.
Aynı tanecik, taşın bağına, elmas konsantrasyonuna, profile, makine parametrelerine, cam özelliklerine ve taşlama koşullarına bağlı olarak farklı davranabilir. Bu nedenle, cam taşlamada kullanılan elmas taneciği, tek bir parametre yerine her zaman tüm tekerlek spesifikasyonunun bir parçası olarak düşünülmelidir.
Sayılar farklı aşındırıcı parçacık boyutu aralıklarını tanımlar. Taşlama taşı spesifikasyonu kapsamında 80#, 150#, 200# ve 400# arasındaki seçim, basit bir kalite sıralamasından ziyade aşındırıcı özelliklerde bir değişikliği temsil eder.
Örneğin, 80#'lik bir jant ve 400#'lik bir jant, farklı performans seviyelerine sahip aynı araç olarak görülmemelidir. Farklı öğütme özellikleri sağlamaları amaçlanır ve farklı işleme koşulları altında uygun olabilirler.
Aralığı anlamanın yararlı bir yolu, istenen dengeyi dikkate almaktır:
Daha kalın tanecik → malzeme kaldırma ve taşlama agresifliğine daha fazla önem verilir
Daha ince kum → kontrollü taşlama ve bitirmeye daha fazla önem verilir
Bu, her üretim hattının verimlilik için otomatik olarak kaba kuma veya kalite için ince kuma doğru hareket etmesi gerektiği anlamına gelmez. Doğru seçim taşlama işleminin neyi başarması gerektiğine bağlıdır.
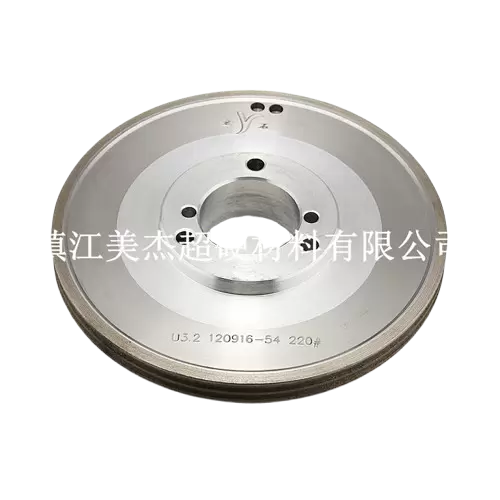
Tane büyüklüğünün önemli olmasının temel nedeni, aşındırıcı ile cam yüzey arasındaki etkileşimi değiştirmesidir. Bu etkileşim malzeme kaldırmayı, taşlama davranışını, kenar kalitesini ve çalışma sırasında diskin aşınma şeklini etkiler.
Cam taşlama taşının tane boyutunu seçen üreticiler için bu etkiler ayrı ayrı değerlendirilmek yerine birlikte değerlendirilmelidir.
Taşlama işlemi önemli miktarda malzeme kaldırmayı gerektirdiğinde, daha kaba bir elmas taneciği daha agresif bir taşlama işlemi sağlayabilir. Daha büyük aşındırıcı parçacıklar cama daha aktif bir şekilde tutunabilir ve uygun çalışma koşulları altında verimli talaş kaldırma işlemini destekleyebilir.
Bu, özellikle ağır taşlama veya daha yüksek üretim gereksinimleri içeren işlemlerle ilgili olabilir. Bu tür uygulamalarda taşlama verimliliği genellikle ilerleme hızı, taşlama derinliği, taş keskinliği ve tezgah stabilitesi ile yakından ilişkilidir.
Ancak tane boyutu tek başına malzeme kaldırma oranını belirlemez. Uygun olmayan koşullar altında çalıştırılan daha kaba bir çark, beklenen verimlilik artışını sağlayamayabilir. Aşırı taşlama basıncı, uygun olmayan ilerleme hızı, zayıf soğutma veya uygun olmayan taş özelliği, prosesi olumsuz etkileyebilir.
Bu nedenle öğütme verimi, öğütme sisteminin tamamının sonucu olarak değerlendirilmelidir.
Pratik soru basit değil:
“Hangi kum en kaba?”
Bu:
"Hangi kum, gerekli kenar kalitesini ve proses stabilitesini korurken yeterli talaş kaldırmayı sağlıyor?"
Cam için elmas taşlama taşı seçerken bu ayrım önemlidir.
Tane büyüklüğü aynı zamanda bitmiş cam kenarının özelliklerini de etkileyebilir.
Bir uygulama kontrollü bitirmeye daha fazla önem verdiğinde, aşındırıcı etki genellikle bitirme odaklı taşlama koşullarına daha uygun olduğundan daha ince bir tane düşünülebilir. Bu, son kenarın kontrollü bir görünüme, boyutsal doğruluğa veya azaltılmış yüzey düzensizliğine ihtiyaç duyduğu durumlarda geçerli olabilir.
Ancak ince kum otomatik olarak her cam kenarı sorununa çözüm olarak yorumlanmamalıdır. Cam kenarı kalitesi, taşın durumu, taşlama derinliği, ilerleme hızı, makine titreşimi, soğutma ve camın durumu dahil olmak üzere birçok faktöre bağlıdır.
Uygun olmayan özelliklere sahip bir disk, ince taneli bir tane seçildiğinde bile yine de kötü sonuçlar üretebilir.
Bu özellikle kenar kusurları yaşayan üreticiler için önemlidir. Kaba taneden ince taneye geçiş öğütme davranışını değiştirebilir ancak tüm işleme sisteminin araştırılması ihtiyacını ortadan kaldırmaz.
Tane boyutu aynı zamanda taşlama taşının aşındıkça nasıl davranacağıyla da ilgilidir, ancak elmas taşlama taşı ömrünün tek ölçüsü olarak kullanılmamalıdır.
Gerçek hizmet ömrü aşındırıcıya, bağa, elmas konsantrasyonuna, cam özelliklerine, taşlama basıncına, ilerleme hızına, makinenin durumuna ve diğer çalışma faktörlerine bağlıdır.
İyi kesme performansı sağlayan ancak hızla aşınan bir diskin sık sık değiştirilmesi gerekebilir. Buna karşılık, uygun taşlama oranına ve stabil aşındırıcı tutma özelliğine sahip bir taş, daha uzun üretim aralıklarını destekleyebilir.
Bu nedenle, cam taşlama taşının aşınmasını değerlendirirken üreticilerin yalnızca tane sayısından ziyade toplam üretim performansına bakması gerekir.
Önemli göstergeler şunları içerir:
Dolayısıyla gerçek üretimde iyi performans gösteren bir kum, yalnızca kağıt üzerinde daha agresif veya daha ince göründüğü için seçilen kumdan daha fazla değer sağlayabilir.
Cam taşlama için kaba veya ince elmas taneciklerinin daha iyi olup olmadığına dair evrensel bir cevap yoktur. Her birinin farklı bir rolü vardır ve uygun seçim, işleme hedefine bağlıdır.
Temel ayrım, operasyonun malzeme kaldırma ve üretkenliğe mi yoksa kontrollü taşlama ve yüzey kalitesine mi daha fazla önem verdiğidir.
Proses nispeten yüksek miktarda malzeme kaldırmayı gerektirdiğinde kaba elmas taneciği uygun olabilir. Birincil amacın, tek bir işlemde son bitirme koşulunu elde etmek yerine, malzemeyi verimli bir şekilde çıkarmak olduğu daha ağır taşlama işlemleri için düşünülebilir.
Potansiyel avantajlar şunları içerir:
Ancak kaba tanenin doğru öğütme parametreleriyle eşleştirilmesi gerekir. Taşlama derinliği veya ilerleme hızı aşırı ise işlem cam kenarında istenmeyen gerilimler oluşturabilir.
Bu nedenle, cam taşlama için kaba tanecik, mevcut en büyük aşındırıcıyı seçmek yerine, gerçek talaş kaldırma gereksinimine göre seçilmelidir.
Proses kontrollü taşlama ve bitirme özelliklerine daha fazla önem verdiğinde ince elmas taneciği düşünülebilir.
Potansiyel uygulamalar aşağıdaki işlemleri içerir:
Bu koşullar için daha ince tanecik yararlı olabilir ancak yine de uygun bir bağ, taş özellikleri, makine kurulumu ve taşlama işlemiyle birleştirilmesi gerekir.
Amaç mümkün olan en iyi kumu seçmek değildir. Bunun yerine amaç, taşlama verimliliğini gereksiz yere düşürmeden gerekli bitirme performansını sağlayan bir kum seçmektir.
Yaygın bir hata, cam taşlama için en iyi kumu bulmak ve bunu her üretim hattına uygulamaktır.
Gerçekte aynı cam türü çok farklı koşullar altında işlenebilmektedir. İki üretici aynı cam kalınlığını kullanabilir ancak farklı makinelere, ilerleme hızlarına, taşlama derinliklerine, tekerlek profillerine ve kenar kalitesi gereksinimlerine sahip olabilir.
Sonuç olarak, bir üretim ortamında iyi performans gösteren bir kum, başka bir üretim ortamında aynı sonucu vermeyebilir.
Daha iyi yaklaşım, öncelikle gerekli taşlama sonucunu belirlemek ve daha sonra prosese göre kumu seçmektir.
Uygun bir cam taşlama taşı seçiminin seçilmesi, tane sayılarına bakmaktan daha fazlasını gerektirir. Çeşitli üretim değişkenlerinin birlikte dikkate alınması gerekir.
Cam kalınlığı önemli bir başlangıç noktasıdır çünkü işleme koşullarını ve çıkarılması gerekebilecek malzeme miktarını etkiler.
Meijie'nin kapsadığı ürünler arasında 2 ila 18 mm arasında değişen cam işleme uygulamaları yer alıyor ve bu da farklı kalınlıkların aynı genel taşlama taşı ürün yelpazesine girebileceğini gösteriyor.
Ancak cam kalınlığı kum seçiminde doğrudan bir formül olarak kullanılmamalıdır.
Örneğin, daha kalın camların her zaman kaba tanecikler gerektirdiği, ince camların ise her zaman ince tanecikler gerektirdiği sonucuna varmak çok basit bir yaklaşım olacaktır. Talaş kaldırma, kenar geometrisi, taşlama derinliği, ilerleme hızı ve istenilen son işlem uygun seçimi değiştirebilir.
Bu nedenle farklı cam kalınlıkları için elmas tane boyutu tüm proses kapsamında değerlendirilmelidir.
Kaldırılması gereken malzeme miktarı genellikle tek başına cam kalınlığından ziyade tanecik seçimiyle daha doğrudan ilişkilidir.
Önemli miktarda talaş kaldırmayı içeren bir işlemin, hafif bir son işlem işleminden farklı gereksinimleri vardır. Üretim sürecinin agresif taşlama gerektirmesi durumunda daha kaba bir tane düşünülebilir. Yalnızca kontrollü bitirme gerekiyorsa, daha ince bir tane daha uygun olabilir.
Bu nedenle öncelikle öğütme aşaması tanımlanmalıdır:
Daha sonra gerekli kum bu aşamaya göre değerlendirilebilir.
Kenar kalitesi bir diğer önemli husustur.
Nihai ürün kontrollü, tutarlı bir kenar gerektiriyorsa taşlama taşı gerekli yüzey kalitesine ve boyutsal toleransa göre seçilmelidir. Yeterli talaş kaldırma sağlayan ancak kabul edilemez kenar durumu oluşturan bir kum, etkili bir seçim değildir.
Aynı zamanda taşlama sırasında oluşan cam kırıntıları tek başına tane büyüklüğüne bağlanamaz. Taş aşınması, ilerleme hızı, taşlama derinliği, titreşim, soğutma ve tezgah stabilitesinin tümü talaş oluşumuna katkıda bulunabilir.
Bu, kum seçiminin uç problemlerin tek çözümü olarak değerlendirilmek yerine daha geniş bir kusur kontrol stratejisinin parçası olması gerektiği anlamına gelir.
Taşlama hızı ve ilerleme hızı, tekerleğin camla ne kadar agresif etkileşime gireceğini etkiler.
Yüksek hacimli üretim hatları daha yüksek ilerleme hızları gerektirebilir, bu da taş keskinliğini, aşınma direncini ve proses stabilitesini özellikle önemli hale getirir. Daha yavaş hassas işlemler, kontrollü malzeme kaldırma ve kenar kalitesine daha fazla önem verebilir.
Bu nedenle işletim parametrelerini gözden geçirmeden kumun değiştirilmesi tutarsız sonuçlara yol açabilir.
Uygun bir elmas taşlama taşı seçiminde, makinenin gerçek çalışma koşullarıyla birlikte tane boyutu da dikkate alınmalıdır.
Taşlama makinesi, çarkın fiziksel gereksinimlerinin çoğunu belirler.
Dış çap, iç çap, montaj konfigürasyonu, tekerlek profili, iş mili koşulları ve taşlama kafası konfigürasyonunun tamamının dikkate alınması gerekir.
Bu özellikle önemlidir çünkü uygun bir kum, uyumsuz bir jant özelliğini telafi edemez.
Bu nedenle üretim uygulamaları için imalatçının aşağıdakileri doğrulaması gerekir:
Nihai disk hem aşındırıcı gereksinime hem de ekipmana uygun olmalıdır.
Farklı cam uygulamaları farklı işleme önceliklerine sahip olabilir. PV camı, cihaz camı ve otomotiv camının tümü elmas taşlama diskleri kullanabilir, ancak üretim gereksinimleri aynı değildir.
Bu nedenle kum seçimi her uygulama için gerçek işleme hedefiyle başlamalıdır.
Fotovoltaik cam işleme genellikle üretim verimliliğini, istikrarlı kenar kalitesini ve uzun vadeli taşlama performansını vurgular. Yüksek hacimli işleme, jant aşınmasını ve değiştirme sıklığını önemli hususlar haline getirebilir.
Bu uygulama için PV Cam Taşlama Çarkı , 80#'dan 400#'a kadar elmas tane boyutlarında mevcuttur. Ürün, 2 ila 18 mm kalınlıktaki fotovoltaik camı işleyebilir ve kenar taşlama gereksinimleri için farklı tekerlek profillerini destekler.
Mevcut ürün yelpazesi, tek bir evrensel kum reçetesi yerine esneklik sağlar. Üreticiler uygun spesifikasyonu belirlerken gerekli malzeme kaldırma, kenar kalitesi, taşlama hızı, cam kalınlığı ve makine koşullarını dikkate alabilir.
Ürün aynı zamanda Bottero, KLW, Yihai, Demai ve Faborman gibi ana akım PV cam işleme ekipmanlarıyla da uyumludur; bu da aşındırıcı gereksiniminin yanı sıra tekerleğin üretim ekipmanıyla eşleştirilmesinin önemini vurgulamaktadır.
Yüksek verimli PV cam üretimi için kum seçimi sonuçta taşlama verimliliği, kenar kalitesi ve disk servis ömrü arasındaki dengeyi desteklemelidir.
Cihaz camı işleme, CNC işleme merkezlerini ve farklı türde cam kenar ekipmanlarını içerebilir. Prosese bağlı olarak üreticiler, malzeme kaldırma verimliliği, boyutsal stabilite, profil tutma ve kenar kaplamanın bir kombinasyonuna ihtiyaç duyabilir.
Cihaz Cam Taşlama Çarkı, 80# ile 400# arasında elmas tane boyutlarında mevcuttur. Bu seri, ağır taşlama ve derin kesme, sürünerek besleme operasyonlarını içeren uygulamaların yanı sıra son kat kalitesine daha fazla önem verilen prosesler de dahil olmak üzere farklı proses gereksinimlerini destekler.
Ürün ayrıca istikrarlı çalışmayı desteklemek için 800–1000°C'de vakumlu sıcak pres sinterleme ve profesyonel dinamik dengeleme kullanır.
Bu nedenle cihaz camı için uygun kum, yalnızca cam kategorisine göre değil, özel öğütme aşamasına ve istenen sonuca göre seçilmelidir.
Otomotiv camı başka bir önemli hususu daha ortaya koymaktadır: kenar geometrisi.
Tane boyutu aşındırıcı davranışını etkilerken, tekerlek profili aynı zamanda aşındırıcının cam kenarına nasıl temas edeceğini ve onu nasıl şekillendireceğini de belirler. Otomotiv camı işleme, V tipi, yuvarlak kenarlı, merdiven kenarı ve düz kenar konfigürasyonlarını içerebilir.
Sonuç olarak, otomotiv camı taşlama taşı seçen üreticilerin hem aşındırıcı özellikleri hem de profil gerekliliklerini dikkate alması gerekir.
Bu, tane boyutunun disk seçiminin yalnızca bir parçası olduğunu gösteren önemli bir hatırlatmadır. Karmaşık kenar geometrisi içeren uygulamalar için profil tutma ve ekipman uyumluluğu da aynı derecede önemli olabilir.
Sistematik bir yaklaşım, elmas taşlama taşı seçimini, tek bir parametreye dayalı olarak kum seçmekten daha güvenilir hale getirebilir.
İşlenen camın türünü tanımlayarak başlayın.
PV camı, cihaz camı ve otomotiv camı farklı üretim gereksinimlerine sahip olabilir. Uygulamayı bilmek, ilk işleme bağlamını oluşturur.
Gerçek cam kalınlığını ve aynı üretim hattında birden fazla kalınlığın işlenip işlenmeyeceğini belirleyin.
Kalınlık taşlama koşullarını etkiler ancak kaldırılacak malzeme miktarı ve gerekli kenar geometrisi ile birlikte dikkate alınmalıdır.
Cam kenarından ne kadar malzemenin çıkarılması gerektiğini belirleyin.
Ağır taşlama ve hafif finisaj otomatik olarak aynı tanecik özelliğini kullanmamalıdır. Önemli miktarda talaş kaldırma işleminin yapıldığı bir üretim prosesi, daha agresif bir aşındırıcı spesifikasyonu gerektirebilirken, bir bitirme işlemi daha fazla kontrol gerektirebilir.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
İdeal taşlama taşı spesifikasyonu genellikle tek bir performans göstergesini maksimuma çıkarmak yerine, birbiriyle yarışan çeşitli gereksinimler arasında kabul edilebilir bir denge sağlayan spesifikasyondur.
Yüksek hacimli üretim ortamları genellikle istikrarlı malzeme kaldırma ve öngörülebilir taş performansı gerektirir.
Bu koşullarda üreticilerin şunları dikkate alması gerekir:
Talaş kaldırma + ilerleme hızı + taş keskinliği + aşınma direnci
Önemli miktarda talaş kaldırmanın gerekli olduğu durumlarda daha agresif bir kum uygun olabilir, ancak tüm taş ve prosesin yine de kabul edilebilir kenar kalitesini koruması gerekir.
Hassasiyet odaklı uygulamalar kenar durumuna, boyutsal kararlılığa ve profil doğruluğuna daha fazla önem verebilir.
Burada üreticilerin şunları dikkate alması gerekir:
Kenar kalitesi + taşlama stabilitesi + kum + taş profili
Mevcut en iyi kum otomatik olarak doğru cevap değildir. Tekerleğin yine de yeterli üretkenliği sağlaması ve gerçek çalışma koşulları altında stabil kalması gerekir.
Jant maliyeti sadece alış fiyatına göre değerlendirilmemelidir.
Başlangıç maliyeti daha yüksek olan bir taşlama taşı, aşağıdakileri sağladığı takdirde daha iyi bir genel ekonomi sağlayabilir:
Bu nedenle toplam işleme maliyeti değerlendirilirken elmas taşlama taşının ömrü ve taşlama verimliliği birlikte dikkate alınmalıdır.
Cam taşlama için doğru elmas tane boyutu, cam, taşlama hedefi, makine ve istenen nihai sonuç arasındaki ilişkiye göre belirlenir. Her uygulama için en iyi performansı sunan evrensel bir kum yoktur.
Talaş kaldırma ve taşlama verimliliği önemli olduğunda daha kalın tanecik düşünülebilirken, kontrollü bitirme gereksinimleri için daha ince tanecik daha uygun olabilir. Ancak cam kalınlığı, ilerleme hızı, taşlama derinliği, tekerlek profili, bağ, makine konfigürasyonu ve kenar kalitesi gereksinimlerinin de değerlendirilmesi gerekir.
PV cam için kum seçimi yüksek hacimli üretim, istikrarlı kenar kalitesi ve taş ömrü taleplerini desteklemelidir. Cihaz camı için malzeme çıkarma, boyutsal stabilite ve kaplama arasındaki denge özellikle önemli olabilir. Otomotiv camı gibi diğer uygulamalar, tekerlek profiline ve kenar geometrisine eşit derecede dikkat edilmesini gerektirebilir.
Bu nedenle en güvenilir yaklaşım öncelikle işleme gereksinimlerini tanımlamak, uygun bir tane aralığı seçmek ve taşı gerçek üretim koşulları altında doğrulamaktır. Bu yaklaşım, üreticilerin tek bir spesifikasyona göre kum seçmek yerine taşlama verimliliğini, kenar kalitesini ve taş ömrünü dengelemesine olanak tanır.