Aug 20,2026
Taşlama Parametreleri Cam Taşlama Taşı Performansını Nasıl Etkiler?
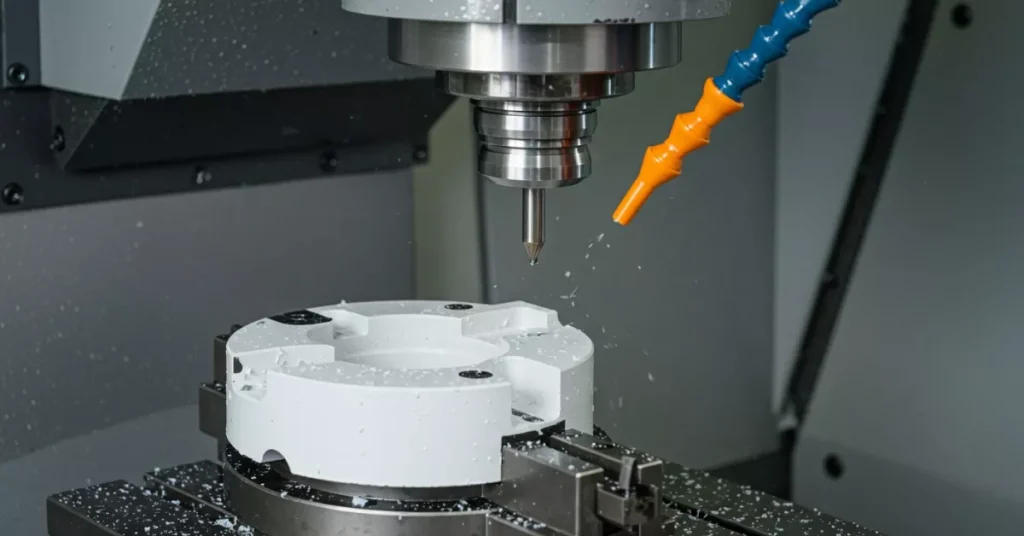
CNC cam kenarı işleme, geleneksel cam taşlama işlemlerine kıyasla aşındırıcı aletlere daha fazla talep getirir. İşleme merkezleri hassas hareket, tekrarlanabilir konumlandırma ve kontrollü işleme yolları sağlayabilir, ancak bu avantajlar yalnızca taşlama taşının işlem boyunca güvenilir bir şekilde performans göstermesi durumunda tutarlı bitmiş kenarlara dönüştürülebilir. Tekerlek keskinliği, aşınma direnci, boyutsal stabilite, talaş kontrolü ve makineyle uyumluluk nihai sonucu etkiler.
Sergi camı, mimari cam, endüstriyel cam veya diğer hassas cam bileşenleri işleyen üreticiler için taşlama taşı seçiminin bu nedenle komple işleme sisteminin bir parçası olarak dikkate alınması gerekir. Bir makinede veya cam spesifikasyonunda iyi performans gösteren bir disk, farklı bir iş mili konfigürasyonu, ilerleme hızı, cam kalınlığı veya kenar profili altında aynı sonucu vermeyebilir.
Bu makale , taş performansı, fiziksel özellikler, ekipman uyumluluğu, çalışma koşulları ve uygulamaya özel seçim dahil olmak üzere CNC cam kenar işleme için temel taşlama taşı gereksinimlerini incelemektedir . Amaç, CNC işleme merkezleri için taşlama disklerini değerlendiren üreticilere pratik bir teknik referans sağlamaktır.
CNC cam kenarı işleme, kontrollü makine hareketini aşındırıcı malzeme gidermeyle birleştirir. Temel düz çizgi taşlama işleminden farklı olarak, bir işleme merkezi aynı iş parçası üzerinde kenar taşlama, profil oluşturma, pah kırma, kontur işleme ve diğer hassas işlemler dahil olmak üzere birden fazla işlem gerçekleştirebilir. Bu nedenle taşlama taşı programlanan yolu takip ederken öngörülebilir kesme davranışını korumalıdır.
Boyutsal doğruluk birincil gereksinimlerden biridir. Bitmiş kenarın tanımlanmış bir profile, genişliğe, yarıçapa veya geometrik toleransa uyması gerekebilir. Üretim sırasında disk çapında, profilinde veya kesme davranışında meydana gelen herhangi bir değişiklik, gerçek çıkarma derinliğini etkileyebilir. Yüksek hacimli üretim için yüzlerce veya binlerce iş parçasında tekrarlanan küçük bir değişiklik bile kabul edilemez boyut farklılıklarına neden olabilir.
Kenar bütünlüğü de aynı derecede önemlidir. Cam, lokal taşlama kuvvetlerine, darbeye, titreşime ve aşırı ısıya karşı oldukça hassastır. İyi eşleşmeyen aşındırıcı aletler, cam kenarında aşırı kırılmaya, mikro kusurlara ve hatta tamamen kırılmaya neden olabilir. Bu kusurlar, işlenmiş cam görünümün, montaj doğruluğunun veya sonraki kaplama ve yapıştırma işlemlerinin önemli olduğu uygulamalarda kullanıldığında özellikle önemli hale gelebilir.
İşleme hızı da dikkate alınmalıdır. CNC işleme merkezleri genellikle verimli ve tekrarlanabilir üretim döngülerini sürdürme yetenekleri nedeniyle seçilir. Yetersiz keskinliğe sahip bir taşlama taşı, gerekli kenar koşulunu elde etmek için daha düşük ilerleme hızlarına veya birden fazla geçişe ihtiyaç duyabilir. Bunun tersine, malzemeyi agresif bir şekilde kaldıran ancak stabiliteden yoksun bir aşındırıcı takım, talaşlanmayı ve boyutsal değişimi artırabilir.
Bu nedenle uygun bir taşlama taşının tek bir özelliği en üst düzeye çıkarmak yerine çeşitli performans gereksinimlerini dengelemesi gerekir. Keskinlik, aşınma direnci, düşük talaşlanma, boyutsal stabilite ve gerekli iş mili hızında stabil çalışma birlikte değerlendirilmelidir.
Taşlama diskinin performansı, aşındırıcı alet ile cam yüzey arasındaki etkileşimi doğrudan etkiler. CNC uygulamaları için en önemli özellikler kesme verimliliği, kenar kalitesi ve proses tutarlılığı ile yakından bağlantılıdır.
| Taşlama Taşı Gereksinimi | CNC Cam İşlemenin Önemi |
|---|---|
| Keskinlik | Verimli talaş kaldırmayı destekler ve istikrarlı kesme kuvvetinin korunmasına yardımcı olur |
| Aşınma direnci | Uzun üretim döngüleri sırasında tekerlek performansını korur |
| Düşük talaşlanma | Kenar bütünlüğünü korumaya ve cam kırılmasını azaltmaya yardımcı olur |
| Boyutsal kararlılık | Tutarlı kenar boyutlarını ve profillerini destekler |
| Isı dağılımı | Sürekli taşlama sırasında ısı birikimini sınırlar |
| Talaş kaldırma | Taşlama bölgesini temiz tutar ve stabil kesmeyi destekler |
| Dinamik denge | Yüksek hızlı çalışma sırasında titreşimi azaltır |
Taşlama taşının keskinliği, aşındırıcı taneciklerin cam yüzeye ne kadar etkili bir şekilde temas ettiğini belirler. Keskin bir disk, aşırı taşlama basıncına güvenmek yerine kontrollü kesme hareketi ile malzemeyi kaldırabilir. Bu, CNC işleme için önemlidir çünkü istikrarlı malzeme kaldırma, programlanan işleme yolunun daha öngörülebilir sonuçlar üretmesine olanak tanır.
Elmas, yüksek sertliği ve kesme kabiliyeti nedeniyle cam taşlamada yaygın olarak kullanılmaktadır. Aşındırıcı konsantrasyonu, tanecik özellikleri ve bağlanma sistemi aynı zamanda disk kullanıldığında kesme yüzeyinin nasıl davranacağını da etkiler. Düzgün tasarlanmış bir disk, kısa bir çalışma süresinden sonra giderek daha az etkili hale gelmek yerine, servis döngüsü boyunca yeterli kesme kabiliyetini korumalıdır.
Bir CNC makinesi aynı işleme programını yüksek konumsal doğrulukla tekrarlayabilir ancak taşlama çarkının kendisi sarf malzemesi bir bileşendir. Tekerlek aşındıkça etkin çapı ve çalışma profili değişebilir. Bu değişiklik önemliyse gerçek taşlama derinliği ve kenar geometrisi kademeli olarak amaçlanan spesifikasyondan uzaklaşabilir.
Bu nedenle aşınma direnci boyutsal tutarlılıkla yakından ilişkilidir. Sabit aşınma davranışına sahip bir disk, çalışma özelliklerini daha uzun bir üretim süresi boyunca koruyarak takım değiştirme veya düzeltme sıklığını azaltabilir.
Uzun servis ömrünün işletme maliyetine de doğrudan etkisi vardır. Sık sık tekerlek değişimi, sarf malzemesi kullanımını artırır ve ek makine aksama süresine neden olur. Sürekli cam işleme için, bir taşlama taşının değeri sonuç olarak hem başlangıç fiyatına hem de tüm üretim döngüsü boyunca performansına göre değerlendirilmelidir.
Taşlama çarkı, kenarda aşırı mekanik gerilim oluşturmadan camı verimli bir şekilde çıkarmalıdır. Düşük talaşlanma özellikle bitmiş bileşenin kesin görünüm veya boyut gereksinimlerine sahip olması durumunda önemlidir.
Talaş kaldırma performansı, aşındırıcı özellikler, taş durumu, taşlama derinliği, ilerleme hızı, soğutma ve tezgah stabilitesi gibi çeşitli faktörlere bağlıdır. Tek başına taş seçimi her türlü kenar kusuru kaynağını ortadan kaldıramaz, ancak uygun şekilde tasarlanmış bir aşındırıcı takım daha kontrollü bir taşlama arayüzü sağlayabilir.
Kararlı tekerlek geometrisi de önemlidir. Çalışma profili aşınma nedeniyle hızlı bir şekilde değişirse, tekerlek ile cam arasındaki temas durumu üretim sırasında değişebilir ve potansiyel olarak hem kenar geometrisini hem de yüzey kalitesini etkileyebilir.
Sürekli taşlama temas bölgesinde ısı üretir. Isı etkili bir şekilde kontrol edilemezse cam ve aşındırıcı arayüz dengesiz koşullarla karşılaşabilir. Yeterli soğutma ve engelsiz talaş kaldırma, taşlama alanının daha temiz kalmasına yardımcı olur ve ısı ve aşındırıcı döküntü birikimini azaltır.
Tekerlek yapısı aynı zamanda talaş tahliyesine de katkıda bulunur. Uygun bir diş veya aşındırıcı yapı, taşlama artıklarının temas alanından çıkması için yeterli alan sağlayabilir. Bu, özellikle taşlama bölgesinin tekrar tekrar malzeme çıkarmaya maruz kaldığı yüksek hızlı veya sürekli CNC cam işlemede geçerlidir.
Performans özellikleri jant seçiminin yalnızca bir parçasıdır. Taşlama taşının fiziksel boyutları ve konfigürasyonu CNC makinesine, takım tutucuya, iş parçasına ve amaçlanan işleme işlemine uygun olmalıdır.
| Tekerlek Özellikleri | Ana Seçimde Dikkate Alınacak Hususlar |
|---|---|
| Dış çap | Makine açıklığına ve gerekli çalışma koşullarına uygun olmalıdır |
| İç çap veya sap | İş mili veya takım tutucu konfigürasyonuyla eşleşmelidir |
| tane büyüklüğü | Talaş kaldırma ve gerekli kenar kalitesine göre seçilir |
| Tekerlek profili | Gerekli kenar geometrisine karşılık gelmelidir |
| Aşındırıcı tip | Kesme davranışını ve aşınma özelliklerini etkiler |
| Bağlama sistemi | Aşındırıcının tutulmasını, keskinliğini ve servis performansını etkiler |
| Çalışma hızı | Tekerlek yapısı ve makine kapasitesi ile uyumlu kalmalıdır |
CNC taşlama taşının çapı hem mevcut taşlama yüzeyini hem de takımın çalışma özelliklerini etkiler. Seçilen dış çap, amaçlanan uygulama için yeterli çalışma yüzeyi sağlamanın yanı sıra makine konfigürasyonuna da uygun olmalıdır.
Montaj arayüzü de aynı derecede önemlidir. Yanlış sap çapı, iç çap veya montaj konfigürasyonu, doğru kurulumu engelleyebilir veya çalışma sırasında dengesizliğe neden olabilir. Bir tekerlek satın almadan önce üreticiler, makine iş mili özelliklerini, takım tutucu boyutlarını ve mevcut kurulum alanını doğrulamalıdır.
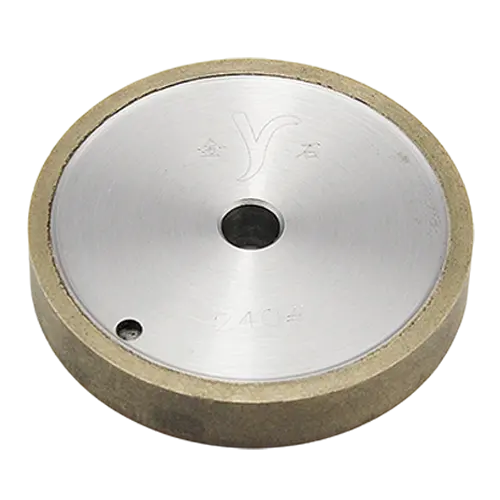
Örneğin, farklı ekipman konfigürasyonları için tasarlanmış bir CNC elmas çark, 80–200 mm dış çap aralığına ve 12 mm veya 22 mm iç çapa sahip olarak mevcut olabilir. Bu özellikler, tekerleğin farklı makine konfigürasyonlarını kapsamasına olanak tanırken, kullanıcıya kurulum için tanımlı boyut seçenekleri sunar.
Elmas tane boyutu, malzeme kaldırma ile ortaya çıkan kenar durumu arasındaki dengeyi etkiler. Daha kalın aşındırıcı kaliteler genellikle daha agresif malzeme kaldırmayla ilişkilendirilirken, daha ince kaliteler kenar bitirme ve hassasiyete daha fazla dikkat edildiğinde düşünülebilir.
Ancak tane boyutu bağımsız olarak seçilmemelidir. Cam kalınlığı, işleme aşaması, gereken kazıma miktarı, taş tasarımı, iş mili hızı ve ilerleme hızının tamamı uygun aşındırıcı özelliklerini etkiler.
CNC cam kenarı işlemede amaç yalnızca mevcut en ince veya en kaba aşındırıcıyı seçmek değildir. Seçilen kalitenin gerçek üretim gereksinimlerine karşılık gelmesi ve tüm işleme süreciyle uyumlu kalması gerekir.
CNC işleme merkezleri farklı kenar geometrilerini işleyebilir, bu da tekerlek profilini önemli bir seçim faktörü haline getirir. Programlanan takım yolunun gereksiz ikincil işlemler olmadan gerekli profili oluşturabilmesi için taşlama yüzeyi amaçlanan kenar şekline uygun olmalıdır.
Oluk konfigürasyonu ayrıca temas durumunu ve aşındırıcı davranışı da etkileyebilir. Uygulamaya bağlı olarak verimli taşlama, talaş tahliyesi veya özel kenar geometrisi için farklı yapılar gerekli olabilir.
Bu, genel CNC cam taşlama ile özel dört taraflı işleme karşılaştırıldığında özellikle önemli hale gelir. Taşın, yalnızca nominal çapına veya taneciklerine göre değil, makine yapısına ve fiili kenar işleme yöntemine göre seçilmesi gerekir.
Taşlama çarkı ve CNC işleme merkezi entegre bir işleme sistemi olarak ele alınmalıdır. Yüksek performanslı bir tekerlek bile boyutları, çalışma hızı veya montaj arayüzü ekipmana uymadığında dengesiz sonuçlar üretebilir.
Dikkate alınması gereken ilk husus CNC işleme merkezi uyumluluğudur. Üreticiler bir tekerlek seçmeden önce iş mili konfigürasyonunu, montaj boyutlarını, maksimum çalışma hızını, takım tutucu gereksinimlerini ve mevcut tekerlek boyutunu doğrulamalıdır. Farklı üreticilerin ekipmanları farklı kurulum standartları kullanabilir, bu da üretimden önce boyut doğrulamasını gerekli kılar.
Çalışma hızı başka bir kritik faktördür. Yüksek dönme hızlarında dengesizlik, kenar kalitesini ve boyutsal stabiliteyi etkileyen titreşim üretebilir. Bu nedenle dinamik dengeleme, yüksek hızlı cam taşlama uygulamaları için özellikle önemlidir. Titreşim, taşlama kuvvetindeki değişimi artırabilir ve makinenin camla tutarlı teması sürdürmesini zorlaştırabilir.
Tekerlek boyutu ile iş mili hızı arasındaki ilişki de dikkatle değerlendirilmelidir. Bir tekerleğin amaçlanan dönme koşullarına uygun olması gerekirken, CNC ekipmanının da tekerlek yapısına uygun aralıkta çalışması gerekir. Amaç, iş mili hızını maksimuma çıkarmak yerine istikrarlı ve kontrollü taşlamadır.
İş parçası kalınlığı başka bir seçim değişkenidir. Farklı uygulamalarda kullanılan camlar önemli ölçüde farklı kalınlıklara sahip olabilir ve diskin gerekli çıkarma hızına ve temas koşullarına uyum sağlaması gerekir. Daha kalın camlar için tasarlanmış bir tekerleğin otomatik olarak ince hassas camlara uygun olduğu varsayılmamalıdır.
İşleme merkezleri için taşlama disklerini karşılaştıran üreticiler bu nedenle aşındırıcı performansının yanında ekipman arayüzü de dikkate alınmalıdır. Taş çapı, montaj boyutları, profil, çalışma hızı ve iş parçası gereksinimlerinin uyumlu bir kombinasyon oluşturması gerekir.
Taş seçimi stabil taşlamanın temelini oluşturur ancak gerçek işleme performansı aynı zamanda çarkın nasıl çalıştırıldığına da bağlıdır. Temel CNC parametreleri iş mili hızını, ilerleme hızını, taşlama derinliğini ve soğutma koşullarını içerir.
Bu parametreler kombine bir sistem olarak değerlendirilmelidir. İş mili hızını artırmak tek başına daha yüksek üretkenliği garanti etmez. Çark, ilerleme hızı, soğutma sistemi ve makine konfigürasyonu uygun şekilde eşleştirilmezse daha yüksek çalışma hızı titreşimi, ısı birikimini veya kenar kusurlarını artırabilir.
Hassas cam işlenirken taşlama derinliği de dikkat gerektirir. Daha büyük bir çıkarma derinliği kaba işleme sırasında üretkenliği artırabilir, ancak aşırı derinlik taşlama kuvvetini ve talaşlanmayı artırabilir. Hem malzeme kaldırma hem de kenar kalitesi önemli olduğunda kaba ve son işlemleri ayırmak daha iyi kontrol sağlayabilir.
CNC üretimi için parametre stabilitesi genellikle ara sıra gerçekleşen en yüksek performanstan daha değerlidir. Üretim partileri arasında tutarlı bir şekilde tekrarlanabilen bir öğütme koşulunun kontrol edilmesi, izlenmesi ve optimize edilmesi daha kolaydır.
Uygun bir CNC elmas disk, aşındırıcı performansı boyut ve ekipman uyumluluğuyla birleştirmelidir. Meijie'nin CNC Elmas Çarkı, CNC işleme merkezleri ve farklı markalara ait cam kenar ekipmanları için geliştirilmiş olup, çekirdek aşındırıcı olarak yüksek saflıkta elmas ve bronz alaşımı da içeren bağlama sistemleri kullanılmıştır.
Ürün, keskinliği ve aşınma direncini dengeleyecek şekilde tasarlanmış olup, tekerleğin çalışma şeklini korurken verimli talaş kaldırmayı destekler. Belirtilen hizmet ömrü 20.000 metreyi aşar ve tekrarlanan kullanım, tekerlek değiştirme sıklığını ve ilgili sarf malzemesi maliyetlerini azaltabilir.
Diskin dış çapı 80–200 mm, iç çapı 12 mm veya 22 mm ve tane boyutları 80#–400# arasında mevcuttur. Farklı CNC cam işleme gereksinimleri için geniş bir çalışma aralığı sağlayarak, kalınlığı 2 ila 18 mm arasında değişen camlar için tasarlanmıştır.
Ekipmana özel ayrıntılar ve mevcut konfigürasyonlar için CNC elmas disk ürün sayfasına bakın.
Yüksek hızlı dört taraflı işleme, tekerlek dengesi, taşlama stabilitesi ve makine uyumluluğu ile ilgili ek gereksinimleri beraberinde getirir. Bu uygulamalar için, üretim sistemi özel dört taraflı taşlama ekipmanı kullandığında, yüksek hızlı bir dört taraflı taşlama çarkı düşünülebilir.
Bu tip jantlar, optimize edilmiş bir bağlama sistemiyle birleştirilmiş elmas aşındırıcıyı kullanır ve yüksek hızlı çalışma için dinamik dengeleme işlemine tabi tutulur. Tasarımı istikrarlı taşlama kuvvetine, aşınma direncine ve azaltılmış cam kırılmasına odaklanır. Mevcut teknik özellikler arasında 160 mm dış çap, isteğe bağlı 12 mm, 22 mm ve 50 mm iç çaplar ve 180#–320# arası tane kaliteleri bulunur. P10, P12, P20, P25 ve P30 dahil olmak üzere birden fazla cam kalınlığı özelliğini destekler.
Ürün seçimi sırasında bu jant tipleri arasındaki ayrım önemlidir. Genel bir CNC elmas çarkı, CNC işleme merkezleri ve cam kenar ekipmanı için tasarlanmıştır; yüksek hızlı dört taraflı taşlama çarkı ise daha spesifik olarak dört taraflı taşlama uygulamalarıyla ilişkilendirilir. Aralarında seçim yapmak, gerçek makine konfigürasyonuna ve işleme yöntemine göre yapılmalıdır.
CNC cam kenarı işleme, üretim döngüsü boyunca kontrollü kesme performansını koruyabilen bir taşlama taşı gerektirir. Keskinlik, aşınma direnci, düşük talaşlanma, boyutsal kararlılık, ısı kontrolü ve kararlı yüksek hızda çalışma, bunların hepsi nihai işleme sonucuna katkıda bulunur.
Disk seçimi aynı zamanda aşındırıcı özelliklerin ötesine geçmelidir. Dış çap, montaj boyutları, tane büyüklüğü, tekerlek profili, çalışma hızı, cam kalınlığı ve makine uyumluluğunun birlikte değerlendirilmesi gerekir. Boyutsal gereklilikleri karşılayan ancak iş mili hızına veya kenar profiline uymayan bir disk yine de tutarsız sonuçlar üretebilir.
CNC işleme merkezlerini kullanan üreticiler için en güvenilir seçim süreci gerçek üretim koşullarıyla başlar: makine konfigürasyonu, cam özellikleri, kenar geometrisi, malzeme kaldırma gereksinimleri, hedef kenar kalitesi ve beklenen üretim hacmi. Bu koşulları uygun şekilde tasarlanmış bir taşlama taşıyla eşleştirmek, istikrarlı işleme, daha uzun taş ömrü ve öngörülebilir üretim performansı için daha güçlü bir temel sağlar.