Sep 18,2026
Yarı İletken Seramik Bileşenler için Elmas Taşlama Takımları Nasıl Kullanılır?
PV camı, cihaz camı ve otomotiv camının tümü kontrollü kenar işleme gerektirir ancak taşlama gereksinimleri aynı değildir. Cam kalınlığı, kenar geometrisi, üretim hızı, boyutsal doğruluk ve ekipman konfigürasyonundaki farklılıklar cam taşlama taşı seçimini önemli ölçüde etkileyebilir.
Yüksek hacimli fotovoltaik cam üretim hattında iyi performans gösteren bir taşlama taşı, karmaşık kenar profillerine sahip otomotiv camları için en iyi seçim olmayabilir. Benzer şekilde, cihaz camı işleme, genellikle PV camıyla ilişkilendirilen yüksek hızlı üretim gerekliliklerinden ziyade boyutsal kararlılığa ve profilin korunmasına daha fazla önem verebilir.
PV cam taşlama çarkı, cihaz camı taşlama çarkı ve otomotiv camı taşlama çarkı seçeneklerini karşılaştıran üreticiler için anahtar, cam kategorisinin ötesine bakmaktır. Elmas tane boyutu, taş profili, bağ özellikleri, hizmet ömrü, ekipman uyumluluğu ve işleme koşullarının tümü nihai seçimi etkiler.
Bu kılavuz, üç tip cam taşlama diskini karşılaştırır , temel teknik farklılıkları açıklar ve her uygulama için uygun bir diskin seçilmesine yönelik pratik bir çerçeve sağlar.
Cam taşlama, yalnızca malzemenin bir kenardan çıkarılması meselesi değildir. Taşlama çarkı, aşırı ufalanma, yanma, çatlama, titreşim veya boyutsal değişiklik yaratmadan gerekli miktarda malzemeyi çıkarırken camla kontrollü teması korumalıdır.
Her ne kadar PV, cihaz ve otomotiv camlarının tümü elmas bazlı aşındırıcı aletler kullanılarak işlense de, üretim gereksinimleri oldukça farklı olabilir.
Örneğin PV cam üretiminde genellikle yüksek verim ve istikrarlı kenar kalitesi ön plana çıkar. Bir üretim hattı büyük miktarlarda camı sürekli olarak işleyebilir, bu da taşlama verimliliği ve disk servis ömrünün önemli olmasını sağlar. Tutarlı üretim performansını desteklerken tekerleğin keskin ve sabit kalması gerekir.
Cihaz camı, CNC işleme merkezlerini ve çeşitli cam kenar makinelerini içerebilir. Bu uygulamalarda boyutsal doğruluk, profil tutma, keskinlik ve kontrollü malzeme kaldırma özellikle önemli hale gelebilir. Bazı işlemler aynı zamanda ağır taşlama veya derin kesme, sürünerek besleme uygulamalarını da içerebilir.
Otomotiv camı başka bir gereksinimler dizisi sunar. Otomotiv camı yuvarlak, merdiven, düz veya diğer özel kenar konfigürasyonlarını gerektirebileceğinden kenar geometrisi ve profil doğruluğu özellikle önemli olabilir. Bu nedenle taşlama taşının işlem boyunca amaçlanan şeklini koruması gerekir.
Bu farklılıklar, cam taşlama taşı seçiminin neden genel amaçlı bir taş seçimi yerine komple işleme uygulamasına dayandırılması gerektiğini açıklamaktadır.
Farklı uygulamaları karşılaştıran üreticiler için Cam İşleme Taşlama Taşları, camın cinsine, kalınlığına, kenar geometrisine, makine konfigürasyonuna, taşlama koşullarına ve gerekli üretim performansına göre değerlendirilebilir.
En önemli farklar, her uygulamanın taşlama sırasında neye öncelik verdiğine bakılarak özetlenebilir.
| Cam Uygulaması | Ana İşleme Gereksinimleri | Anahtar Tekerle ilgili Hususlar | Tipik Öncelik |
|---|---|---|---|
| PV Cam | Yüksek verimlilik, istikrarlı kenar kalitesi, sürekli üretim | Keskinlik, tanecik, servis ömrü, ekipman uyumluluğu | Üretim verimliliği |
| Cihaz Camı | Hassasiyet, profil tutma, kontrollü malzeme kaldırma | Keskinlik, boyutsal kararlılık, tekerlek ömrü | Hassasiyet ve kararlılık |
| Otomotiv Camı | Kenar geometrisi, profil doğruluğu, şekil tutma | Tekerlek profili, tanecik, ekipman uyumluluğu | Profil doğruluğu |
Tablo genel bir karşılaştırma sağlar ancak gerçek cam taşlama taşı spesifikasyonlarının yine de üretim prosesine göre belirlenmesi gerekmektedir. Cam kalınlığı, taşlama derinliği, ilerleme hızı, makine tipi, tekerlek boyutları ve gerekli kenar bitirme işlemlerinin tümü uygun spesifikasyonu değiştirebilir.
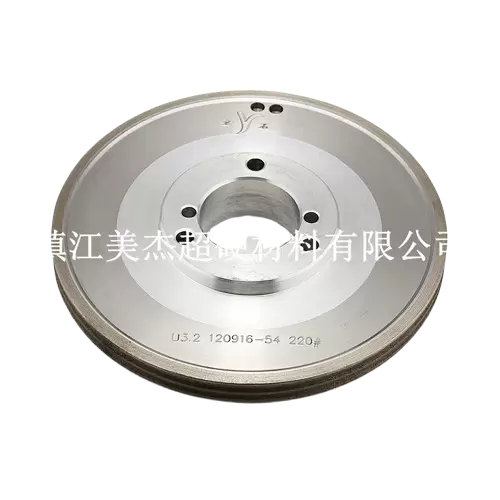
PV cam işleme, yüksek hacimli üretimle yakından ilişkilidir. Bu nedenle taşlama taşının kesme verimliliğini tutarlı kenar kalitesi ve yeterince uzun servis ömrü ile dengelemesi gerekir.
Bir PV cam taşlama taşı öncelikle fotovoltaik camın kenar taşlamasında kullanılır. Üretim hacminin daha düşük olduğu veya kenar geometrisinin daha karmaşık olduğu uygulamalarla karşılaştırıldığında, PV işleme, istikrarlı yüksek hızlı taşlama ve uzun vadeli aşındırıcı performansına daha fazla önem verebilir.
Meijie'nin PV cam taşlama çarkı, çekirdek aşındırıcı olarak elmas kullanır ve bronz alaşım gibi birinci sınıf bağlardan üretilebilir. Ürün, fotovoltaik cam kenarı taşlama için geliştirilmiştir ve Bottero, KLW, Yihai, Demai ve Faborman'ın ana akım ekipmanlarıyla uyumludur.
Önemli bir husus taşlama hızıdır. Uygulanabilir koşullar altında, çark dakikada 10-18 metrelik kenar taşlama hızlarını destekleyebilirken, üç kafalı taşlama makinesi 18 m/dak'ya kadar ilerleme hızına ulaşabilir. Bu, öğütme verimliliğini yüksek verimli PV cam işleme için önemli bir özellik haline getirir.
Tekerlek ömrü başka bir husustur. Ürün, geçerli senaryolarda yuva başına 60.000 metreyi aşan bir hizmet ömrüne sahiptir ve ilgili koşullar altında set başına 50.000 metrenin üzerinde tipik bir kullanım ömrüne sahiptir. Gerçek performans, işleme parametrelerine ve çalışma koşullarına bağlıdır, ancak daha uzun tekerlek ömrü, değiştirme sıklığının ve sarf malzemesi maliyetlerinin azaltılmasına yardımcı olabilir.
Ürün ayrıca farklı cam kalınlıklarını ve tekerlek konfigürasyonlarını da destekler. Mevcut dış çap aralığı 80 ile 200 mm arasındadır ve iç çap seçenekleri 12, 22, 50, 60 ve 90 mm'dir. Elmas tane boyutları 80# ila 400# arasında değişirken, farklı kenar taşlama gereksinimleri için yay ve çentik profilleri mevcuttur.
Özellikle fotovoltaik cam işleyen üreticiler için PV Cam Taşlama Çarkı, tüm cam işleme koşullarının üstesinden gelmek için genel amaçlı bir çark gerektirmek yerine uygulamaya özel bir seçenek sunar.
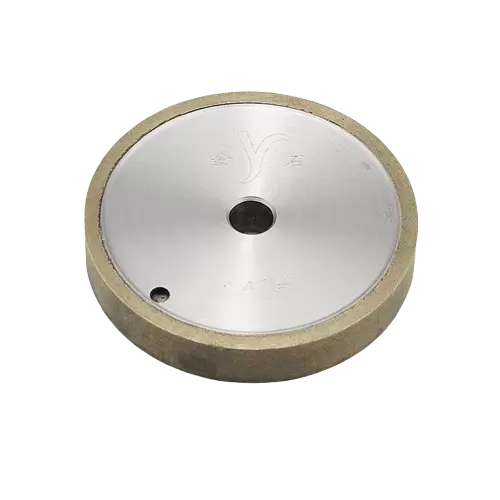
Cihaz camı işleme, farklı türde CNC işleme merkezlerini ve cam kenar makinelerini içerebilir. Yüksek hacimli PV işlemeyle karşılaştırıldığında taşlama gereklilikleri boyutsal doğruluk, profil stabilitesi ve kontrollü malzeme kaldırmaya daha fazla önem verebilir.
Cihazın cam taşlama çarkı bu gereksinimler çerçevesinde geliştirilmiştir. Elmas aşındırıcı kesme kabiliyeti sağlarken, tekerlek yapısı keskinliği form stabilitesiyle birleştirmek üzere tasarlanmıştır. Bu özellikle prosesin, uzun süreli taşlama sırasında taşın amaçlanan boyutlarını ve profilini korumasını gerektirdiği durumlarda geçerlidir.
Bir diğer önemli özellik ise üretim sürecidir. Cihazın cam taşlama çarkı, 800–1000°C'de vakumlu sıcak pres sinterlemeyi kullanır. Bu işlem, elmas oksidasyonunu ve üretim sırasındaki hasarı en aza indirmeye yardımcı olur. Düzgün çalışmayı desteklemek ve taşlama sırasında titreşimi azaltmak için profesyonel dinamik dengeleme de kullanılır.
Bu özellikler özellikle ağır taşlama veya derin kesme, sürünerek ilerleme işlemlerini içeren uygulamalar için geçerli hale gelir. Diskin, boyutsal stabiliteyi korurken ve aşırı deformasyonu önlerken yüksek miktarda talaş kaldırmayı desteklemesi amaçlanmaktadır.
Ürün, ana kenar düzeltme ekipmanları için 80 ila 200 mm arası dış çap ve 12 veya 22 mm'lik iç çap seçenekleriyle mevcuttur. Elmas tanecik boyutları 80# ila 400# arasında değişir ve bu da disk özelliklerinin farklı işleme ve bitirme gereksinimleriyle eşleştirilmesine olanak tanır. 2 mm'den 18 mm'ye kadar cam kalınlıklarını işleyebilir.
Hizmet ömrü, genel işleme maliyetinde başka bir faktördür. Geçerli koşullar altında tekerleğin kullanım ömrü 20.000 metreyi aşar. Daha yüksek taşlama oranı ve yeniden kullanılabilir taş tasarımı, taş değiştirme sıklığını azaltabilir ve daha istikrarlı üretime katkıda bulunabilir.
Birincil gereksinimleri arasında hassasiyet, form stabilitesi ve kontrollü malzeme kaldırma gibi üreticiler için Cihaz Camı Taşlama Çarkı, cihaz camı işleme için daha uygulama odaklı bir seçeneği temsil eder.
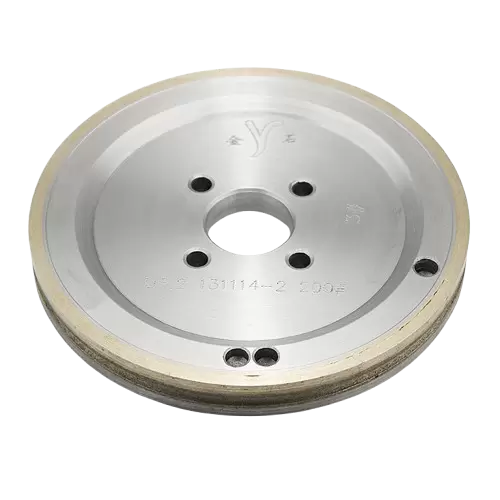
Otomotiv camı işlemenin kenar geometrisi ile özellikle güçlü bir bağlantısı vardır. Farklı otomotiv camı ürünleri farklı kenar konfigürasyonları gerektirebilir, bu da aşındırıcı keskinlik ve aşınma direncinin yanı sıra tekerlek profilini de önemli bir husus haline getirir.
Bu nedenle bir otomotiv camı taşlama çarkının, işleme sırasında gerekli şekli ve profili korurken istikrarlı bir taşlama performansı sağlaması gerekir.
Meijie'nin otomotiv camı taşlama çarkı, çekirdek aşındırıcı olarak yüksek kaliteli elmas kullanıyor ve onu M tipi bir bağlayıcıyla birleştiriyor. Ürün keskinlik, sabit şekil koruması ve yüksek öğütme oranı sağlayacak şekilde tasarlanmıştır. Tasarımı aynı zamanda yeniden kullanımı destekleyerek uzun bir çalışma süresi boyunca işleme verimliliğinin korunmasına yardımcı olur.
Mevcut konfigürasyonlar, otomotiv camının neden her zaman genel bir cam taşlama uygulaması olarak ele alınamayacağını göstermektedir. Ürün özellikleri arasında V tipi profillerin yanı sıra yuvarlak kenar, merdiven kenarı ve düz kenar konfigürasyonları da yer almaktadır. Bu farklı profiller, jantın belirli otomotiv camı kenar işleme gereksinimlerine uyum sağlamasına olanak tanır.
Ekipman uyumluluğu da önemli bir faktördür. Ürün, Bandong ve Baichao gibi cam kenarlama makineleri için özelleştirilmiştir; OEM özelleştirmesi ise parametrelerin belirli ekipman modellerine ve işleme teknolojilerine göre ayarlanmasına olanak tanır.
Otomotiv camı üreticileri için bu nedenle temel husus, bir tekerleğin camı taşlayıp taşlayamayacağı değildir. Daha önemli soru, tekerleğin üretim boyunca gerekli kenar geometrisini ve işleme doğruluğunu koruyup koruyamayacağıdır.
Otomotiv Camı Taşlama Taşı, özellikle profil doğruluğunun, şeklin korunmasının ve ekipman eşleşmesinin önemli olduğu uygulamalara özel gereksinimler için tasarlanmıştır.
PV, cihaz ve otomotiv taşlama taşları arasındaki farklar, bireysel özellikleri incelendiğinde daha da netleşmektedir.
Cam kategorisi önemli bir başlangıç noktası sağlar ancak her tekerlek parametresini tek başına belirlemez. Nihai spesifikasyon cam, makine, tekerlek ve taşlama prosesi arasındaki etkileşimi yansıtmalıdır.
Elmas tane boyutu, elmas cam taşlama çarkının en tanınabilir özelliklerinden biridir. Aşındırıcının camla nasıl etkileşime girdiğini etkiler ve malzeme kaldırma ile bitmiş kenar kalitesi arasındaki dengeye katkıda bulunur.
Daha kalın elmas taneciği genellikle daha agresif malzeme kaldırmayı destekleyebilirken daha ince tanecik, bitirme gereksinimlerine daha fazla önem verildiğinde kullanılabilir. Ancak bir cam kategorisinin her zaman belirli bir tane aralığı gerektirdiğini varsaymak yanlış olur.
Uygun tanecik, cam kalınlığı, talaş kaldırma, taşlama derinliği, ilerleme hızı, gerekli kenar kalitesi ve makine koşulları gibi faktörlere bağlıdır.
Ürün yelpazeleri bu esnekliği göstermektedir. Hem PV hem de cihaz camı taşlama taşları 80#'dan 400#'a kadar tane boyutlarında mevcuttur. Listelenen konfigürasyonlardaki otomotiv camı taşlama taşları 150# ila 400# ve özel 200# seçeneklerini içerir.
Bu örtüşme önemli bir noktayı ortaya koymaktadır: Elmas tane boyutu, yalnızca cam kategorisine göre değil, gerçek öğütme işlemine göre seçilmelidir.
Cam taşlama taşının tane boyutunu karşılaştıran üreticiler için bu nedenle öncelikle gerekli malzeme kaldırma ve kenar bitirme işlemlerini tanımlamak, ardından uygun bir aşındırıcı özelliği seçmek daha yararlı olacaktır.
Tekerlek profili, farklı cam taşlama uygulamaları arasındaki bir diğer önemli farktır.
Profil, aşındırıcının cam kenarına nasıl temas ettiğini ve üretilebilecek şekli doğrudan nasıl etkilediğini belirler. Kenar geometrisi nispeten basit olduğunda standart bir profil yeterli olabilir. Cam belirli bir kontur gerektirdiğinde tekerlek profili çok daha kritik hale gelir.
Bu özellikle otomotiv camı işlemede belirgindir. Mevcut otomotiv konfigürasyonları arasında V tipi, yuvarlak kenarlı, merdiven kenarı ve düz kenarlı profiller bulunur. Seçilen profilin gerekli kenar konfigürasyonuna ve makinenin işleme yöntemine uygun olması gerekir.
PV cam taşlama ayrıca belirli uygulamalar için farklı tekerlek şekilleri gerektirir. PV ürünü, R200/50/60/90 gibi yay tipi profilleri ve 2,0, 3,2, 3,5 ve 4,0 mm dahil olmak üzere çentik tipi profilleri destekler.
Bu, cam taşlama çarkı profilinin yalnızca otomotiv konusu olmadığı anlamına gelir. Bunun yerine profil seçimi uygulamaya özeldir ve üretim sürecinin gerektirdiği kenar geometrisine uygun olmalıdır.
Bağ, taşlama taşının davranışını etkileyen başka bir faktördür. Uygun bir bağın, elmas aşındırıcıyı güvenli bir şekilde tutması ve aynı zamanda diskin işlemin gerektirdiği kesme özelliklerini korumasına izin vermesi gerekir.
Keskinlik önemlidir çünkü verimli bir şekilde kesen bir disk, gereksiz taşlama direncini azaltabilir ve işleme verimliliğinin korunmasına yardımcı olabilir. Aynı zamanda aşırı aşındırıcı aşınma veya profil kaybı, boyut doğruluğunu ve kenar kalitesini olumsuz yönde etkileyebilir.
Üç ürün tipi farklı yapım yaklaşımlarını kullanır. PV cam taşlama çarkı bronz alaşımlı bir bağ kullanabilirken, cihazın cam taşlama çarkı elmas aşındırıcıları bronz alaşım gibi bağlarla birleştirir ve vakumlu sıcak pres sinterleme kullanılarak üretilir. Otomotiv camı taşlama çarkı M tipi bir bağlayıcı kullanır.
Bu farklılıklar, hangi tahvilin evrensel olarak daha iyi olduğuna ilişkin basit bir sıralama olarak yorumlanmamalıdır. Bağ seçiminin özel taşlama koşullarına, aşındırıcı gereksinimlere, tekerlek profiline ve ekipmana uygun olması gerekir.
Bu nedenle üreticiler, bağı ayrı ayrı değerlendirmek yerine keskinliği, aşınmayı korumayı, aşınma davranışını ve profil stabilitesini birlikte düşünmelidir.
Servis ömrünün üretim maliyetiyle doğrudan ilişkisi vardır çünkü sık sık tekerlek değişimi arıza süresini, iş gücü gereksinimlerini ve sarf malzemesi tüketimini artırabilir.
Üç ürün, belirtilen farklı hizmet ömrü özelliklerini göstermektedir. PV cam taşlama çarkı, geçerli koşullar altında yuva başına 60.000 metreden fazlasını sağlayabilirken, ilgili senaryolarda tipik hizmet ömrü set başına 50.000 metreyi aşabilir. Cihazın cam taşlama çarkının geçerli koşullar altında 20.000 metreyi aşan bir kullanım ömrü vardır. Otomotiv camı taşlama çarkı, daha uzun kullanım ve yeniden kullanımı destekleyen yüksek taşlama oranlı bir tasarım kullanır.
Bu rakamlar, üç başvurunun doğrudan sıralaması olarak değerlendirilmemelidir. Bir tekerleğin gerçek hizmet ömrü, cam kalınlığına, taşlama derinliğine, ilerleme hızına, tekerleğin teknik özelliklerine, makinenin durumuna, soğutmaya ve diğer çalışma parametrelerine göre önemli ölçüde değişebilir.
Bunun yerine cam taşlama taşının kullanım ömrü, taşlama verimliliği ve toplam üretim süreci ile birlikte değerlendirilmelidir. Uygun taşlama oranına ve stabil aşınma davranışına sahip bir taş, yalnızca daha uzun kullanımla değil, aynı zamanda azaltılmış değiştirme sıklığı ve daha tutarlı işleme yoluyla da değer sağlayabilir.
Cam taşlama taşı seçimi çarkın çalışacağı makineden ayrılamaz.
İki üretici aynı tip camı işlese bile, ekipmanlarının farklı montaj boyutları, taşlama kafaları, mil konfigürasyonları veya çalışma parametreleri olması nedeniyle gerekli tekerlek özellikleri farklı olabilir.
Ekipmanla ilgili önemli hususlar şunları içerir:
Örneğin PV cam taşlama çarkı, farklı ekipman gereksinimlerini karşılamak için 80 ila 200 mm arasında dış çaplara ve birden fazla iç çap seçeneğine sahiptir. Bottero, KLW, Yihai, Demai ve Faborman ekipmanlarıyla uyumluluğu, makine eşleştirmenin önemini daha da ortaya koyuyor.
Otomotiv camı taşlama çarkı Bandong ve Baichao gibi makineler için özelleştirilmiştir; cihaz cam taşlama çarkı ise CNC işleme merkezleri ve çeşitli cam kenarlama makineleri için uygundur.
Ekipman uyumluluğu aynı zamanda OEM özelleştirmesinin neden değerli olabileceğini de açıklamaktadır. Standart bir jant spesifikasyonu üretim hattıyla tam olarak eşleşmediğinde, üreticilerin boyutlarda, profillerde, taneciklerde veya diğer parametrelerde ayarlamalar yapması gerekebilir.
Bu nedenle, özel bir cam taşlama çarkı, yalnızca cam uygulamasının adına göre seçilmek yerine, gerçek makine ve işleme teknolojisine göre değerlendirilmelidir.
En uygun tekerlek, cam türü, işleme yöntemi, ekipman ve üretim gereksinimlerinin kombinasyonuna bağlıdır.
Bir PV cam taşlama taşı, özellikle yüksek verimin, sabit kenar kalitesinin ve uzun taş ömrünün önemli olduğu üretim ortamlarında, fotovoltaik camı işlerken genellikle en uygun seçimdir.
PV tekerleğinin mevcut tanecik aralığı, çoklu profilleri, geniş cam kalınlığı kapasitesi ve ana akım PV işleme ekipmanıyla uyumluluğu, spesifikasyonun farklı üretim koşullarına uyarlanmasına olanak tanır.
Yüksek hacimli güneş camı işleme için, tek bir parametreye odaklanmak yerine, tekerlek keskinliği, ilerleme hızı, servis ömrü ve stabil kenar kalitesi birlikte değerlendirilmelidir.
Cihaz camı taşlama çarkı, uygulamanın cihaz camını kapsadığı ve boyutsal stabilite, profil tutma, keskinlik ve kontrollü malzeme kaldırma konularına güçlü bir vurgu yaptığı durumlarda daha uygundur.
Vakumlu sıcak pres sinterleme işlemi, dinamik dengeleme, geniş tane aralığı ve ağır taşlama veya derin kesme uygulamalarını destekleme yeteneği, bu tür taşları hem taşlama verimliliğinin hem de hassasiyetin önemli olduğu üretim ortamları için uygun hale getirir.
Nihai spesifikasyonu seçmeden önce makine konfigürasyonu yine de kontrol edilmelidir.
Bir otomotiv camı taşlama çarkı, otomotiv camı işlemenin belirli kenar geometrileri ve stabil profil tutuşu gerektirdiği durumlarda özellikle önem kazanır.
V tipi, yuvarlak kenarlı, merdiven kenarlı ve düz kenarlı konfigürasyonlar farklı işleme gereksinimlerini karşılayabilir. Ekipman uyumluluğu ve OEM'in özelleştirilmesi, üretim hattının özel makine veya proses gereksinimlerine sahip olması durumunda da değerlidir.
Otomotiv uygulamalarında tane boyutu ve aşındırıcı performans kadar tekerlek profiline de dikkat edilmelidir.
Bazı taşlama taşları belirli koşullar altında birden fazla türde camı işleme kapasitesine sahip olabilir ancak bu, her uygulama için tek bir evrensel spesifikasyonun ideal olduğu anlamına gelmez.
PV, cihaz ve otomotiv camının gereklilikleri bazı alanlarda örtüşebilir. Örneğin, üçü de elmas aşındırıcılar, uygun tanecik seçimi, stabil taşlama ve kontrollü kenar kalitesi gerektirebilir. Ancak her özelliğe verilen öncelik farklı olabilir.
PV işleme, üretim verimliliğine ve uzun hizmet ömrüne daha fazla önem verebilir. Cihaz camı, malzeme çıkarma ve boyutsal stabilite arasında güçlü bir denge gerektirebilir. Otomotiv camı kenar geometrisine ve profil tutulmasına daha fazla önem verebilir.
Bu nedenle aynı tekerleği farklı uygulamalarda kullanmaya çalışmadan önce çeşitli faktörlerin değerlendirilmesi gerekir:
Düşük talepli veya genel amaçlı işleme için uygun bir tekerlek bazen birden fazla uygulamaya hizmet edebilir. Bununla birlikte, yüksek hacimli veya hassas üretim için, uygulamaya özel jant seçimi genellikle daha uygundur çünkü jant gerçek üretim koşullarına daha yakın şekilde eşleştirilebilmektedir.
Amaç sadece camı taşlayabilecek bir çark bulmak değil. Amaç, gerekli verimlilik, kenar kalitesi, hizmet ömrü, profil stabilitesi ve ekipman uyumluluğu kombinasyonunu sağlayabilecek bir jant bulmaktır.
PV, cihaz ve otomotiv camı taşlama taşları aynı temel amacı paylaşırlar (cam kenarlarının kontrollü aşındırılarak işlenmesi) ancak öncelikleri aynı değildir. PV uygulamaları taşlama verimliliğini, istikrarlı kenar kalitesini ve hizmet ömrünü vurgulama eğilimindeyken cihaz camı işlemede hassasiyet, profil tutma ve kontrollü malzeme kaldırma konularına daha fazla önem verilir. Otomotiv camı, kenar geometrisinin, profil doğruluğunun ve şeklin korunmasının özel olarak dikkate alınmasını gerektirir.
Bu nedenle, tüm işleme ortamına göre doğru cam taşlama taşı seçilmelidir. Cam tipi, kalınlık, kenar geometrisi, elmas taneciği, tekerlek profili, bağ, ekipman konfigürasyonu, taşlama hızı ve gerekli yüzey işlemlerinin tümü nihai spesifikasyona katkıda bulunur. Tutarlı sonuçlar arayan üreticiler için uygulamaya özel tekerlek seçimi, PV, cihaz ve otomotiv camını değiştirilebilir taşlama uygulamaları olarak ele almaktan daha güvenilir bir yaklaşım sağlar.