Sep 03,2026
CNC Cam Kenar İşleme: İşleme Merkezleri İçin Taşlama Taşı Gereksinimleri
Boyutsal doğruluk, özellikle bileşenlerin sıkı toleransları karşılaması veya karmaşık konturları koruması gerektiğinde, hassas optik taşlamada kritik bir gerekliliktir. Zemin yüzeyi pürüzsüz görünse bile, konumlandırma hataları, takım aşınması, tutarsız malzeme kaldırma veya ölçüm farklılıkları nedeniyle bitmiş parça yine de belirtilen boyutların dışında kalabilir. Bu sorunlar bileşen uyumunu, sonraki işlemleri ve son denetim sonuçlarını etkileyebilir.
Tutarlı doğruluk elde etmek, uygun bir taşlama takımı seçmekten daha fazlasını gerektirir. İş parçasının konumlandırılması, makinenin durumu, takım kurulumu, taşlama parametreleri ve boyutsal inceleme, kontrollü bir süreç olarak birlikte çalışmalıdır. Boyutsal sapmalar meydana geldiğinde bunların kaynağını belirlemek, birden fazla işleme koşulunu aynı anda değiştirmekten daha etkilidir. Sistematik bir yaklaşım, üreticilerin sorunun kurulumdan mı, taşlama işleminden mi yoksa ölçüm prosedüründen mi kaynaklandığını belirlemesine yardımcı olur.
Hassas optik taşlamada boyutsal doğruluk, bitmiş bileşenin mühendislik çiziminde belirtilen boyutlara ne kadar yakın eşleştiğini tanımlar. Bileşene bağlı olarak bu gereksinimler çapı, kalınlığı, delik boyutunu, kenar geometrisini, kontur boyutlarını veya belirli özelliklerin konumunu kapsayabilir. Geçerli tolerans izin verilen sapmayı tanımlar; bu nedenle gerekli doğruluk, hassas taşlamanın ne olduğuna ilişkin genel bir varsayımdan ziyade çizime göre değerlendirilmelidir.
Boyutsal doğruluk da yüzey kalitesinden farklıdır. Yüzey pürüzlülüğü bir yüzeydeki küçük ölçekli değişiklikleri tanımlarken, boyut toleransı ölçülen boyut ile belirtilen değer arasındaki izin verilen farkla ilgilidir. Profil doğruluğu, bitmiş şeklin gerekli geometriyi takip edip etmediğini ele alır. Bir bileşen nispeten pürüzsüz bir yüzeye sahip olmasına rağmen yine de yanlış bir çapa veya profile sahip olabilir. Bunun tersine, yüzey kalitesi amaçlanan uygulama için uygunsuz kalırken bir boyut tolerans dahilinde kalabilir.
İşleme sürecinin çeşitli kısımları nihai sonucu etkiler. İş parçası konumu, taşlama sırasında bileşenin nasıl referans alınacağını belirler. Tezgah hareketi ve iş mili durumu, takım ile iş parçası arasındaki ilişkiyi etkiler. Takım geometrisi, kurulum ve aşınma malzeme kaldırma sürecini etkilerken ilerleme hızı, taşlama derinliği ve işleme payı ne kadar malzemenin kaldırıldığını etkiler. Ölçüm yöntemleri, bitmiş boyutların tutarlı bir şekilde değerlendirilip değerlendirilmeyeceğini belirler.
Bu faktörler birbiriyle bağlantılıdır. Örneğin, ilerleme hızının ayarlanması, yanlış belirlenmiş bir iş parçası verisinin neden olduğu boyutsal hatayı düzeltmeyebilir. Benzer şekilde, aşınmış bir taşlama kafasının değiştirilmesi, tutarsız sıkıştırmanın neden olduğu sorunu çözmez. Etkili hassas taşlama prosesi kontrolü, tüm kurulumun ölçülen sonuca nasıl katkıda bulunduğunu anlamakla başlar.
Boyutsal hataların her zaman tek bir nedeni yoktur. Sürekli olarak çok büyük ölçülen bir parça, yanlış bir kurulum ofsetine, uygun olmayan bir işleme toleransına veya ölçüm referansında bir hataya işaret edebilir. Nominal olarak aynı bileşenler arasındaki varyasyon, bunun yerine tutarsız konumlandırmaya, değişen takım durumuna veya işleme prosesindeki dalgalanmalara işaret edebilir. Gözlemlenen model, araştırma için bir başlangıç noktası sağlar ancak nedeni doğrulamak için ölçümler ve ekipman kontrolleri gereklidir.
İş parçası makineye ve taşlama kafasına göre tutarlı bir şekilde yerleştirilmelidir. Referans yüzeyi doğru şekilde oturmuyorsa veya bağlama düzeni işleme sırasında harekete izin veriyorsa takım, malzemeyi istenmeyen bir konumdan çıkarabilir. Bu, programlanan yol ve nominal işleme parametreleri değişmeden kalsa bile boyutsal sapmalara neden olabilir.
Sıkıştırma kuvveti de önemlidir. Yetersiz kısıtlama, bileşenin kaymasına neden olabilirken, uygunsuz bağlama, hassas bir iş parçasını deforme edebilir. Etki malzemeye, geometriye, kalınlığa, destek düzenine ve işleme kuvvetlerine bağlıdır. Kavisli yüzeylere veya ince kesitlere sahip optik bileşenler için fikstür, önlenebilir distorsiyona yol açmadan stabil destek sağlamalıdır.
Makine hareketi, iş mili durumu ve takım kurulumu, taşlama kafası ile iş parçası arasındaki ilişkiyi etkiler. Anormal iş mili davranışı, montaj arayüzündeki kirlenme, yanlış yerleştirme veya aşırı takım salgısı, malzeme kaldırma tutarlılığını etkileyebilir. İlgili makine bileşenlerindeki aşınma, tekrarlanan üretim sırasında daha belirgin hale gelen sapmalara da katkıda bulunabilir.
Takımın durumu makinenin durumuyla birlikte değerlendirilmelidir. Düzensiz bir şekilde aşınmış veya artık istikrarlı bir performans göstermeyen bir taşlama kafası, aletin ilk kurulumunda elde edilen sonuçlardan farklı sonuçlar üretebilir. Ancak her boyutsal sapma takım aşınmasının kanıtı değildir. İnceleme, aletin, montaj düzeninin veya makinenin gerçekten soruna katkıda bulunup bulunmadığını belirlemelidir.
İlerleme hızı, taşlama derinliği, malzeme payı veya diğer çalışma koşullarındaki değişiklikler, işleme yükünü ve kaldırılan malzeme miktarını değiştirebilir. Bu koşullar parçalar arasında değişiklik gösterirse boyutsal tutarlılık olumsuz etkilenebilir. Parçaların nasıl ölçüldüğündeki farklılıklar, özellikle operatörler farklı referans noktaları kullandığında veya farklı muayene prosedürleri uyguladığında, başka bir görünür varyasyon kaynağı oluşturabilir.
Aşağıdaki tablo yaygın semptomları pratik kontrollerle birleştirir. Bunlar kesin neden-sonuç kurallarından ziyade tanısal başlangıç noktalarıdır.
| Gözlemlenen sorun | Kontrol edilecek olası faktörler | Önerilen kontrol |
|---|---|---|
| Boyutlar sürekli olarak çok büyük veya çok küçük | Veri seçimi, makine ofsetleri, işleme payı, ölçüm referansı | Çizim verilerini, kurulum değerlerini ve gerçek malzeme kaldırma işlemini doğrulayın |
| Boyutlar iş parçalarına göre değişir | Bağlama tekrarlanabilirliği, takım durumu, tezgah stabilitesi, parametre değişimi | Kurulum koşullarını, takım durumunu ve kaydedilen ölçümleri karşılaştırın |
| Profil sapmaları farklı alanlarda meydana gelir | İş parçası hizalaması, takım geometrisi, makine hareketi, işleme yolu | Hizalamayı ve aletin durumunu inceleyin, ardından ölçülen profili çizimle karşılaştırın |
Yararlı bir teşhis, bileşenin geometrisini, makine konfigürasyonunu ve ölçüm yöntemini hesaba katmalıdır. Bu temel hususları kontrol etmeden önce bir aracı değiştirmek veya bir parametreyi ayarlamak, ilave farklılıklara neden olabilir ve asıl sebebin belirlenmesini zorlaştırabilir.
Stabil bir işleme kurulumu, tekrarlanabilir boyutsal sonuçlar için temel sağlar. Taşlama başlamadan önce iş parçası verisi, fikstür konumu ve amaçlanan işleme referansı çizim ve proses gereksinimlerine göre kontrol edilmelidir. İlgili operasyonlar boyunca aynı referans korunmalıdır. Bileşen çıkarılır ve adımlar arasında yeniden konumlandırılırsa, bu yeniden konumlandırmanın tekrarlanabilirliği önemli hale gelir.
Makinenin hazır olması da aynı derecede ilgiyi hak ediyor. İş mili, ilgili hareket eksenleri, takım montaj arayüzü ve fikstür, makine üreticisinin prosedürlerine göre incelenmelidir. Montaj yüzeyindeki kir veya hasar, aletin doğru şekilde oturmasını engelleyebilir. Şüphelenilen herhangi bir iş mili veya hareket sorunu, işleme programında keyfi değişikliklerle düzeltmek yerine, uygun inceleme yöntemleri kullanılarak değerlendirilmelidir.
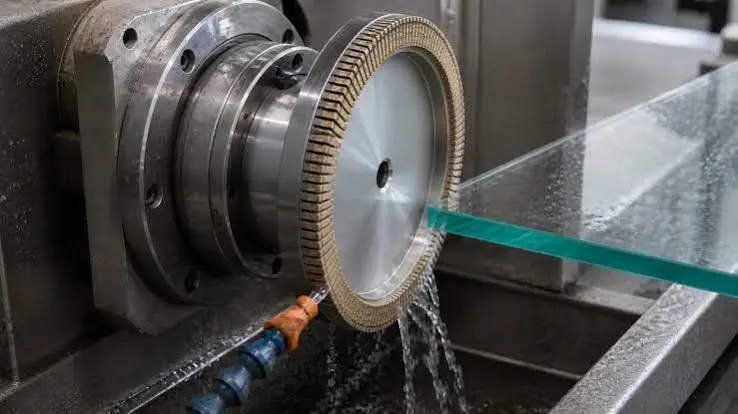
Taşlama kafasının kendisi işleme operasyonuna uygun olmalıdır. Çapı, sap çapı, çalışma uzunluğu, profili ve aşındırıcı tane boyutu, gerekli özelliğe ulaşıp ulaşmayacağını ve mevcut işleme alanı içerisinde uygun şekilde çalışıp çalışmayacağını etkiler. Ekipman arayüzüne doğru şekilde uymayan veya geometrisi hedef özelliğe uygun olmayan bir takım, tutarlı malzeme kaldırma işlemini daha da zorlaştırabilir.
Hassas optik bileşenler içeren uygulamalar için hassas optik taşlama kafası , iş parçası ve ekipman gereksinimlerine göre değerlendirme yapmak için bir araç seçeneğidir. Meijie'nin ürün sayfası, Ø4 ila Ø30 mm arası taşlama kafası çaplarını, Ø6 mm ve Ø10 mm sap çaplarını ve 100# ila 3000# arası tane boyutlarını listeler. Bunlar, her optik taşlama işlemi için evrensel öneriler olmayıp, listelenen ürün aralıklarıdır. Uygun konfigürasyon bileşene, işleme özelliğine, makine arayüzüne ve gerekli bitirme işlemine bağlıdır.
Üretim sırasında takım kurulumu ve aşınması da izlenmelidir. Bir çalışmanın başlangıcında uygun olan bir taşlama kafası aynı performansı sonsuza kadar koruyamayabilir. Muayene aralıkları uygulamayı, çalışma koşullarını ve gözlemlenen alet davranışını yansıtmalıdır. Boyutsal sapma zaman içinde gelişirse, ölçümlerin alet kullanım kayıtlarıyla karşılaştırılması, aletin durumunun katkıda bulunan bir faktör olup olmadığının belirlenmesine yardımcı olabilir.
Önemli olan tekrarlanabilir bir temel oluşturmaktır. İş parçası konumlandırması, makine durumu ve takım kurulumu stabil olduğunda, ölçülen sonuçtaki değişikliklerin belirli işleme koşullarıyla ilişkilendirilmesi daha kolay hale gelir. Bu temel olmadan, bir parametre ayarlamasının doğruluğu gerçekten arttırıp artırmadığını söylemek zordur.
Taşlama parametreleri hem talaş kaldırma oranını hem de takımın iş parçasıyla temas ettiği koşulları etkiler. Bu nedenle iş mili hızı, ilerleme hızı, taşlama derinliği ve işleme payı birlikte değerlendirilmelidir. Bir malzeme veya bileşen geometrisi için işe yarayan bir ayar, aynı tipte taşlama kafası kullanılsa bile diğerinde aynı sonucu vermeyebilir.
İş mili hızı taşlama arayüzündeki çalışma koşullarını etkiler. Uygunluğu takım spesifikasyonuna, tezgah kapasitesine, iş parçası malzemesine ve proses gereksinimlerine bağlıdır. Hızın arttırılması boyutsal doğruluğu otomatik olarak iyileştirmez. Sonuç, takımın durumu, makine davranışı ve bitmiş bileşenin kalitesiyle birlikte değerlendirilmelidir.
İlerleme hızı, takımın iş parçasına göre ne kadar hızlı ilerleyeceğini etkiler. Daha yüksek bir ilerleme, birim zaman başına malzeme kaldırmayı artırabilir, ancak aynı zamanda işleme yükünü ve hedef yüzeyin oluşturulduğu koşulları da değiştirebilir. Daha düşük bir ilerleme, boyutsal hatalara da evrensel bir çözüm değildir. Temel sorun yanlış konumlandırma veya dengesiz bir fikstür ise, ilerleme hızının değiştirilmesinin sapmanın gerçek kaynağı üzerinde çok az etkisi olabilir.
Taşlama derinliği ve işleme payı, her aşamada kaldırılacak malzemenin miktarını belirler. Uygun olmayan bir pay, özellikle prosesin gelen iş parçasındaki değişikliklere uyum sağlaması gerektiğinde son boyut kontrolünü karmaşık hale getirebilir. Üretim prosesinin ayrı kaba işleme ve bitirme işlemlerine izin verdiği durumlarda, aşamalar arasındaki malzeme kaldırma tahsisi, sabit bir oranı takip edeceği varsayılmak yerine proses validasyonu yoluyla belirlenmelidir.
Güvenilir optik taşlama boyutsal doğruluğu için parametre optimizasyonu yalnızca iş parçası kurulumu, takım kurulumu ve ölçüm prosedürü kontrol edildikten sonra başlamalıdır. Tekrarlanabilir bir başlangıç koşulu oluşturun, ardından diğer koşulları mümkün olduğu kadar tutarlı tutarken ilgili bir değişkeni ayarlayın. Ortaya çıkan bileşeni ölçün ve boyutsal sonuçların yanında ayarları kaydedin. Bu, değişikliğin doğruluğu artırıp artırmadığını, anlamlı bir etkisinin olup olmadığını veya başka bir soruna yol açıp açmadığını belirlemeyi kolaylaştırır.
Deneme sonuçları gerçek çizim gereksinimlerine göre değerlendirilmelidir. İyi bir yüzey kalitesi sağlayan bir parametre kombinasyonu yine de toleransın dışında kritik bir boyut bırakabilir. Benzer şekilde, bir numune üzerinde incelemeyi geçen bir boyut, prosesin daha uzun bir üretim süreci boyunca stabil kalacağı anlamına gelmez. Gözden geçirilmiş bir süreci benimsemeden önce hem boyutsal sonuçlar hem de diğer gerekli kalite özellikleri dikkate alınmalıdır.
Muayene, bir bileşenin kabul edilmesi veya reddedilmesi için kullanılan son adım değildir. Öğütme işleminin kontrol altında olup olmadığını belirlemek için gereken kanıtları sağlar. Ölçmeden önce denetçi, mühendislik çizimiyle tanımlanan kritik boyutları, belirtilen toleransları, veri referanslarını ve ölçüm konumlarını tanımlamalıdır. Tutarlı bir referans olmadan, fiziksel bileşen değişmese bile iki ölçüm farklı olabilir.
Ölçme yöntemi değerlendirilen özelliğe uygun olmalıdır. Çap, kalınlık, delik ve karmaşık profil farklı inceleme yaklaşımları gerektirebilir. Ölçüm sistemi uygun çözünürlüğe sahip olmalı ve geçerli prosedürlere göre bakımı yapılmalı ve kalibre edilmelidir. Toleransın sıkı olduğu durumlarda, ölçüm belirsizliği ve tekrarlanabilirlik özellikle önem kazanır çünkü raporlanan sonuca olan güveni etkiler.
Ölçüm koşullarının da tutarlı kalması gerekir. Bileşen doğru şekilde konumlandırılmalı ve inceleme prosedürü aynı ilgili referans noktalarını kullanmalıdır. Hassas veya düzensiz şekilli optik parçalar için destek düzeni ve ölçüm teması sonucu etkileyebilir. Karmaşık konturlar, tek bir noktaya dayanmak yerine birden fazla ölçüm konumu veya ilgili profili değerlendirebilecek bir yöntem gerektirebilir.
Tek bir uyumlu bileşen, sürecin bir parti genelinde tutarlı sonuçlar üreteceğini göstermez. Tekrarlanan ölçümler, boyutların hedefe yakın mı kaldığını, kademeli olarak mı kaydığını veya parçadan parçaya dalgalanıp dalgalanmadığını ortaya çıkarabilir. Bu modeller; fikstür, taşlama kafası, makinenin durumu veya çalışma parametreleri üzerinde daha fazla kontrol yapılmasının gerekip gerekmediğini belirlemeye yardımcı olur.
Bir bileşen muayeneden geçemediğinde, öncelikle çizim gerekliliklerinin ve ölçüm prosedürünün doğru şekilde yorumlandığını doğrulayın. Uygun olan yerde ölçümü tekrarlayın ve veri ile inceleme yönteminin tutarlı olduğunu doğrulayın. Sapma onaylanırsa sonucu kurulum bilgileri, takım durumu, işleme parametreleri ve önceki inceleme kayıtlarıyla karşılaştırın. Düzeltici bir eylemin ardından etkiyi doğrulamak için bileşeni yeniden ölçün.
Bu yaklaşım, gerçek bir işleme problemini ölçüm tutarsızlığından ayırmaya yardımcı olur. Aynı zamanda süreç koşulları ile bitmiş boyutlar arasındaki ilişkinin yararlı bir kaydını oluşturarak yinelenen sorunların araştırılmasını kolaylaştırır.
Boyutsal sapmalar meydana geldiğinde tutarlı bir sorun giderme sırası, gereksiz takım değişikliklerini ve parametre ayarlamalarını azaltır. Amaç, ölçülen sorunu doğrulamak, katkıda bulunan en olası faktörü belirlemek ve düzeltici eylemden sonra sonucu doğrulamaktır.
Ölçümü doğrulayın: Çizim toleransını, veriyi, muayene yöntemini, ölçüm ekipmanını ve sonucun tekrarlanabilirliğini kontrol edin. Süreci değiştirmeden önce sapmanın gerçek olduğunu doğrulayın.
Kurulumu ve takımı inceleyin: İş parçası konumlandırmasını, sıkma stabilitesini, aletin kurulumunu, aletin aşınmasını ve ilgili makine koşullarını inceleyin. Belirlenen işleme temel çizgisinden değişiklikleri arayın.
Süreci gözden geçirin ve sonucu onaylayın: Gerçek işleme parametrelerini ve malzeme kaldırma kayıtlarını amaçlanan ayarlarla karşılaştırın. Gereken yerde kontrollü bir değişkeni ayarlayın, ardından iş parçasını yeniden ölçün ve sonucu kaydedin.
Sıra, mühendislik kararının yerine geçmek yerine araştırmaya rehberlik etmelidir. Kalıcı veya açıklanamayan sapmalar, daha ayrıntılı bir makine incelemesi, proses incelemesi veya ölçüm sisteminin değerlendirilmesini gerektirebilir. Hem sorunun hem de düzeltici eylemin kaydedilmesi, tahmine dayalı sorun giderme işlemlerinin tekrarlanmasını önlemeye yardımcı olur.
Hassas optik taşlamada yüksek boyutsal doğruluk, tek bir takım spesifikasyonuna veya işleme parametresine değil, tekrarlanabilir bir işleme bağlıdır. İş parçasının istikrarlı konumlandırılması, uygun makine ve taşlama kafası koşulları, kontrollü malzeme kaldırma ve tutarlı denetim, güvenilir sonuçlara katkıda bulunur. Sapmalar meydana geldiğinde, ölçümün onaylanması ve çalışma koşulları değiştirilmeden önce kurulumun kontrol edilmesi, incelemeyi daha verimli hale getirir.
Hassas optik bileşenleri işleyen üreticiler için en yararlı iyileştirme, işleme koşullarını doğrulanmış boyutsal sonuçlarla birleştiren bir süreçtir. Uygun taşlama takımları bu sürecin önemli bir parçası olmaya devam etmektedir ancak bunların performansları, gerçek iş parçası ve ekipman bağlamında değerlendirilmelidir. Meijie'nin hassas optik taşlama kafası, bu gereksinimlere göre potansiyel bir takım konfigürasyonunun değerlendirilmesi için ürün özellikleri sağlar.