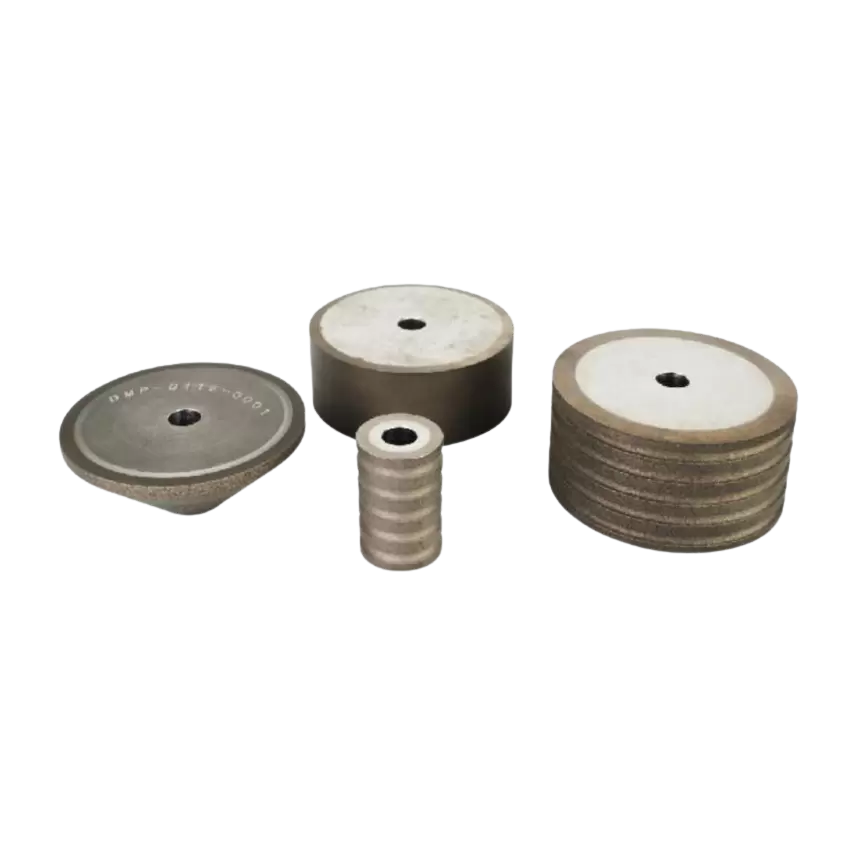
Aug 27,2026
Cam Taşlamada Wheel Bond Nedir ve Neden Önemlidir?
Yarı iletken levha işlemede kaba öğütme ve ince öğütme iki önemli aşamadır. Her ikisi de malzemeyi levha yüzeyinden çıkarmak için aşındırıcı bir alet kullansa da, farklı amaçlara hizmet ederler. Kaba taşlama, verimli malzeme kaldırma ve kalınlığın azaltılmasına daha fazla önem verirken, ince taşlama daha çok kontrollü kaldırma, boyutsal doğruluk ve yüzey kalitesine odaklanır.
Ayrım önemlidir çünkü bir aşama için kullanılan öğütme koşulları diğerine uygun olmayabilir. Aşındırıcı tanecik, taşlama derinliği, ilerleme hızı, diskin durumu ve levha malzemesinin tümü, taşlama takımının iş parçasıyla nasıl etkileşime girdiğini etkiler. Bu farklılıkları anlamak, üreticilerin uygun öğütme koşullarını seçmesine ve tutarlı levha kalitesini korumasına yardımcı olur.
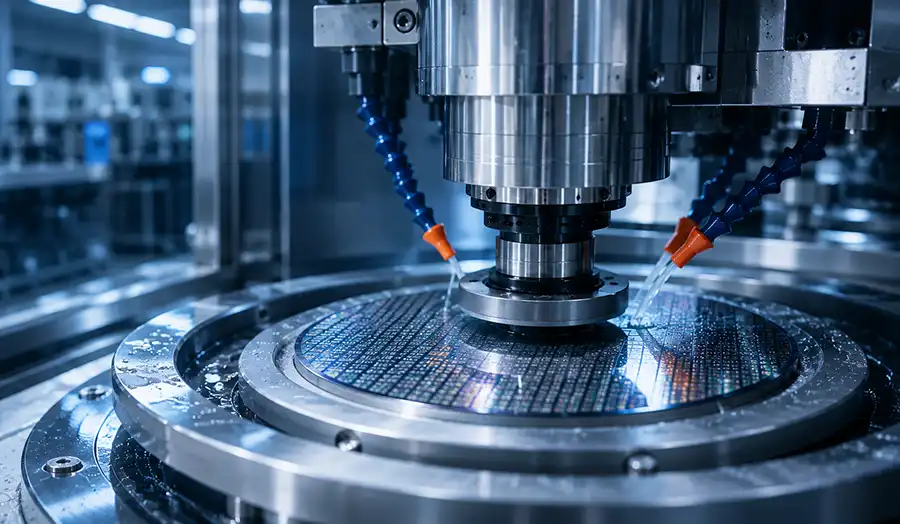
Yarı iletken levha işlemede, kaba öğütme genellikle nispeten büyük miktarda malzemenin çıkarılması için kullanılan aşamadır. Temel amacı, levha kalınlığını verimli bir şekilde azaltmak ve iş parçasını gerekli boyutlara yaklaştırmaktır.
İnce taşlama, daha kontrollü talaş kaldırma ile takip edilir. Gofret hedef kalınlığına yaklaştığında öncelik, kalınlık doğruluğuna, yüzey pürüzlülüğüne ve işlenmiş yüzey boyunca tutarlılığa doğru kayar.
Bu nedenle iki aşama, yalnızca kullanılan aşındırıcı boyutundan ziyade, birincil işleme hedeflerine göre ayırt edilebilir.
| Bakış açısı | Kaba Taşlama | İnce Taşlama |
|---|---|---|
| Ana amaç | Verimli malzeme kaldırma | Kontrollü malzeme kaldırma |
| Malzeme kaldırma | Nispeten yüksek | Nispeten düşük |
| Yüzey kalitesi | Nispeten daha kaba | Daha ince |
| Ana öncelik | İşleme verimliliği | Hassasiyet ve yüzey kalitesi |
İki aşama arasındaki kesin sınır, levha malzemesine, ekipmana, taşlama takımına, başlangıç kalınlığına, hedef kalınlığına ve yüzey gereksinimlerine bağlıdır. Kaba ve ince öğütme, her levha için geçerli olan sabit parametre setleri olarak ele alınmamalıdır.
Genel proses hakkında temel bir açıklamaya ihtiyaç duyan okuyucular için, yarı iletken levha öğütme hakkındaki makale daha geniş bir proses bağlamı sunmaktadır.
Kaba gofret öğütmenin birincil rolü malzeme çıkarılmasıdır. Bir gofretin kalınlığının önemli ölçüde azaltılması gerektiğinde, gerekli miktarın yavaş, ince öğütme işlemiyle çıkarılması etkili bir yaklaşım olmayacaktır.
Kaba öğütme, kontrollü bir öğütme aşamasında daha büyük miktarda gofret malzemesinin çıkarılmasına olanak tanır. Taşlama takımının, işleme sırasında oluşan talaş kaldırma yükünü karşılarken etkili kesme hareketini sürdürmesi gerekir.
Kaba taşlama sırasında talaş kaldırma ana husustur. Aşındırıcı alet, levha yüzeyine bağlanır ve tekrarlanan aşındırıcı temas yoluyla malzemeyi çıkarır.
Amaç sadece kaldırma oranını maksimuma çıkarmak değildir. Aşırı taşlama kuvveti veya dengesiz temas, levha yüzeyini etkileyebilir ve gereksiz kusurlar yaratabilir. Kaldırma verimliliği, taşlama kuvveti ve proses stabilitesi arasında uygun bir denge gereklidir.
Bu nedenle taşlama takımının aşındırıcı özellikleri önemli bir role sahiptir. Alet, taşlama işlemi boyunca tutarlı bir çalışma koşulunu korurken gerekli miktarda malzemeyi kaldırabilmelidir.
Gofret kalınlığının azaltılması kaba öğütmenin bir diğer önemli amacıdır. Gofret, gerekli nihai spesifikasyondan önemli ölçüde daha büyük bir kalınlıkta başlayabilir, bu da son öğütme aşamasından önce önemli miktarda malzeme çıkarılmasını gerekli kılar.
Bu, gofret incelmesiyle yakından ilgilidir. Kaba taşlama, kalınlığın azaltılmasının çoğunu karşılar, böylece sonraki ince taşlamada aşırı miktarda malzemenin çıkarılmasına gerek kalmaz.
Gerekli taşlama derinliği başlangıç ve hedef kalınlığa, levha malzemesine, ekipmana ve taşlama takımına bağlıdır. Daha büyük bir taşlama derinliği talaş kaldırma verimliliğini artırabilir, ancak aynı zamanda aşındırıcı-iş parçası arayüzüne uygulanan mekanik yükü de arttırır.
Kaba taşlama ve yüzey bitirmenin farklı öncelikleri vardır. Bu aşama sırasında, prosesin, gofreti sonraki işlemler için kabul edilebilir bir durumda tutarken, malzemeyi verimli bir şekilde çıkarması gerekir.
Kaba taşlama sırasında son yüzey kalitesini elde etmeye çalışmak verimliliği azaltabilir. Daha iyi bir yaklaşım, normal olarak, ana malzemenin uzaklaştırılması için kaba aşamanın kullanılması ve daha ince boyut ve yüzey kontrolünün bir sonraki aşamaya bırakılmasıdır.
Amaçların bu şekilde ayrılması, kaba ve ince öğütmenin aynı işlem için iki isim yerine farklı işlem aşamaları olarak değerlendirilmesinin bir nedenidir.
İnce levha öğütme, levha zaten hedef kalınlığına yaklaştırıldığında ve daha kontrollü malzeme çıkarılmasını gerektirdiğinde kullanılır.
Kaba öğütmeyle karşılaştırıldığında, ince öğütme sırasında çıkarılan malzeme miktarı genellikle daha azdır. Süreç, işlenmiş gofretin son kalınlığına, yüzey durumuna ve kıvamına daha fazla önem verir.
İnce öğütme hala malzemeyi uzaklaştırır ancak süreç daha çok ne kadar malzemenin kaldırıldığını ve levha yüzeyinin nasıl etkilendiğini kontrol etmeye odaklanır.
Bu aşamada kalan malzeme payı nispeten küçük olabileceğinden öğütme koşullarının dikkatli seçilmesi gerekir. Aşırı taşlama derinliği, uygun olmayan besleme koşulları veya uygun olmayan aşındırıcı, gerekli son boyutların elde edilmesini zorlaştırabilir.
Bu nedenle amaç, malzemeyi olabildiğince çabuk çıkarmak değil, kontrollü ve tekrarlanabilir taşlamayla istenilen sonuca ulaşmaktır.
Gofret hedef kalınlığına yaklaştıkça, gofret kalınlığının doğruluğu giderek daha önemli hale gelir. Plaka boyunca meydana gelen değişiklikler boyutsal tutarlılığı etkileyebilir ve sonraki işlemler için sorun yaratabilir.
İnce öğütme, kalan malzemenin daha kontrollü koşullar altında uzaklaştırılabileceği bir aşama sağlar. Gerçek tolerans gereklilikleri levha spesifikasyonuna ve uygulamaya bağlıdır, dolayısıyla her yarı iletken levhaya evrensel bir kalınlık değeri uygulanmamalıdır.
İnce öğütme sırasında gofret yüzeyinin pürüzlülüğü bir diğer önemli husustur. Daha agresif bir talaş kaldırma aşamasıyla üretilen bir yüzey, daha belirgin taşlama izleri ve yüzey dokusu içerebilir.
İnce taşlama, yüzey durumunu iyileştirmek ve sonraki işlemlerin gereksinimlerine daha yakın hale getirmek için daha kontrollü bir aşındırıcı etkileşimi kullanır.
Ancak ince taşlama her türlü yüzey kusurunda garantili bir çözüm olarak görülmemelidir. Taşın durumu, aşındırıcı seçimi, taşlama parametreleri, soğutma ve levha malzemesi nihai sonucu etkilemeye devam ediyor.
Kaba öğütme ile ince öğütme arasındaki en önemli fark, bunların işlenme önceliğidir. Kaba taşlama öncelikle nispeten büyük miktarda malzemenin verimli bir şekilde çıkarılmasıyla ilgilidir; ince taşlama ise kontrollü kaldırmaya ve sonuçta ortaya çıkan boyut ve yüzey kalitesine odaklanır.
| Faktör | Kaba Taşlama | İnce Taşlama |
|---|---|---|
| Birincil amaç | Yüksek malzeme kaldırma | Kontrollü malzeme kaldırma |
| Taşlama derinliği | Genellikle daha büyük | Genellikle daha küçük |
| Aşındırıcı kum | Genellikle daha kaba | Genellikle daha ince |
| Yüzey kalitesi | Nispeten kaba | Daha ince |
| Boyutsal kontrol | Temel sahne kontrolü | Daha yüksek hassasiyet |
| İşleme önceliği | Yeterlik | Yüzey ve boyut kalitesi |
En belirgin farklardan biri, her aşamada çıkarılması beklenen malzeme miktarıdır. Kaba taşlama, gerekli kalınlık azaltımının daha büyük kısmını karşılar. İnce öğütme, daha sıkı kontrole izin veren koşullar altında kalan malzemeyle ilgilenir.
İkinci bir fark ise yüzey durumuna verilen önemdir. Kaba taşlamanın normalde nihai yüzey kalitesini sağlamasına gerek yoktur çünkü sonraki ince taşlama aşaması yüzeyi daha da iyileştirebilir. Öte yandan ince taşlamanın malzeme kaldırma ile yüzey kalitesini dengelemesi gerekir.
Üçüncü bir fark aşındırıcı seçimiyle ilgilidir. Etkili malzeme kaldırmanın gerekli olduğu durumlarda daha kaba aşındırıcı koşullar uygun olabilirken, yüzey kalitesi daha önemli hale geldiğinde daha ince aşındırıcı koşullar sıklıkla kullanılır. Gerçek aşındırıcı spesifikasyonunun yine de levha malzemesine, taşlama takımına ve ekipmana uygun hale getirilmesi gerekmektedir.
Bu farklılıklar mutlak kurallardan ziyade genel süreç ilkeleri olarak ele alınmalıdır. Belirli bir yarı iletken plaka uygulaması, gerekli kalınlığa, malzeme özelliklerine, makine konfigürasyonuna ve takım spesifikasyonuna bağlı olarak farklı taşlama koşulları kullanabilir.
Taşlama takımının malzemenin levhadan nasıl çıkarılacağı üzerinde doğrudan etkisi vardır. Bu nedenle takım seçimi kaba ve ince taşlamanın ayırt edilmesinde önemli bir rol oynar.
Elmas tane büyüklüğü taşlama takımının kesme davranışını etkiler. Daha kaba aşındırıcı parçacıklar, kaba taşlama aşamasında verimli malzeme kaldırmayı destekleyebilirken, daha ince aşındırıcı koşullar, prosesin yüzey kalitesine daha fazla önem verdiği durumlarda genellikle daha uygundur.
Doğru kum tek başına boyuta göre seçilemez. Gofret malzemesinin ve gerekli öğütme aşamasının da dikkate alınması gerekir. Örneğin silikon ve SiC farklı malzeme özelliklerine sahiptir ve farklı alet ve proses koşulları gerektirebilir.
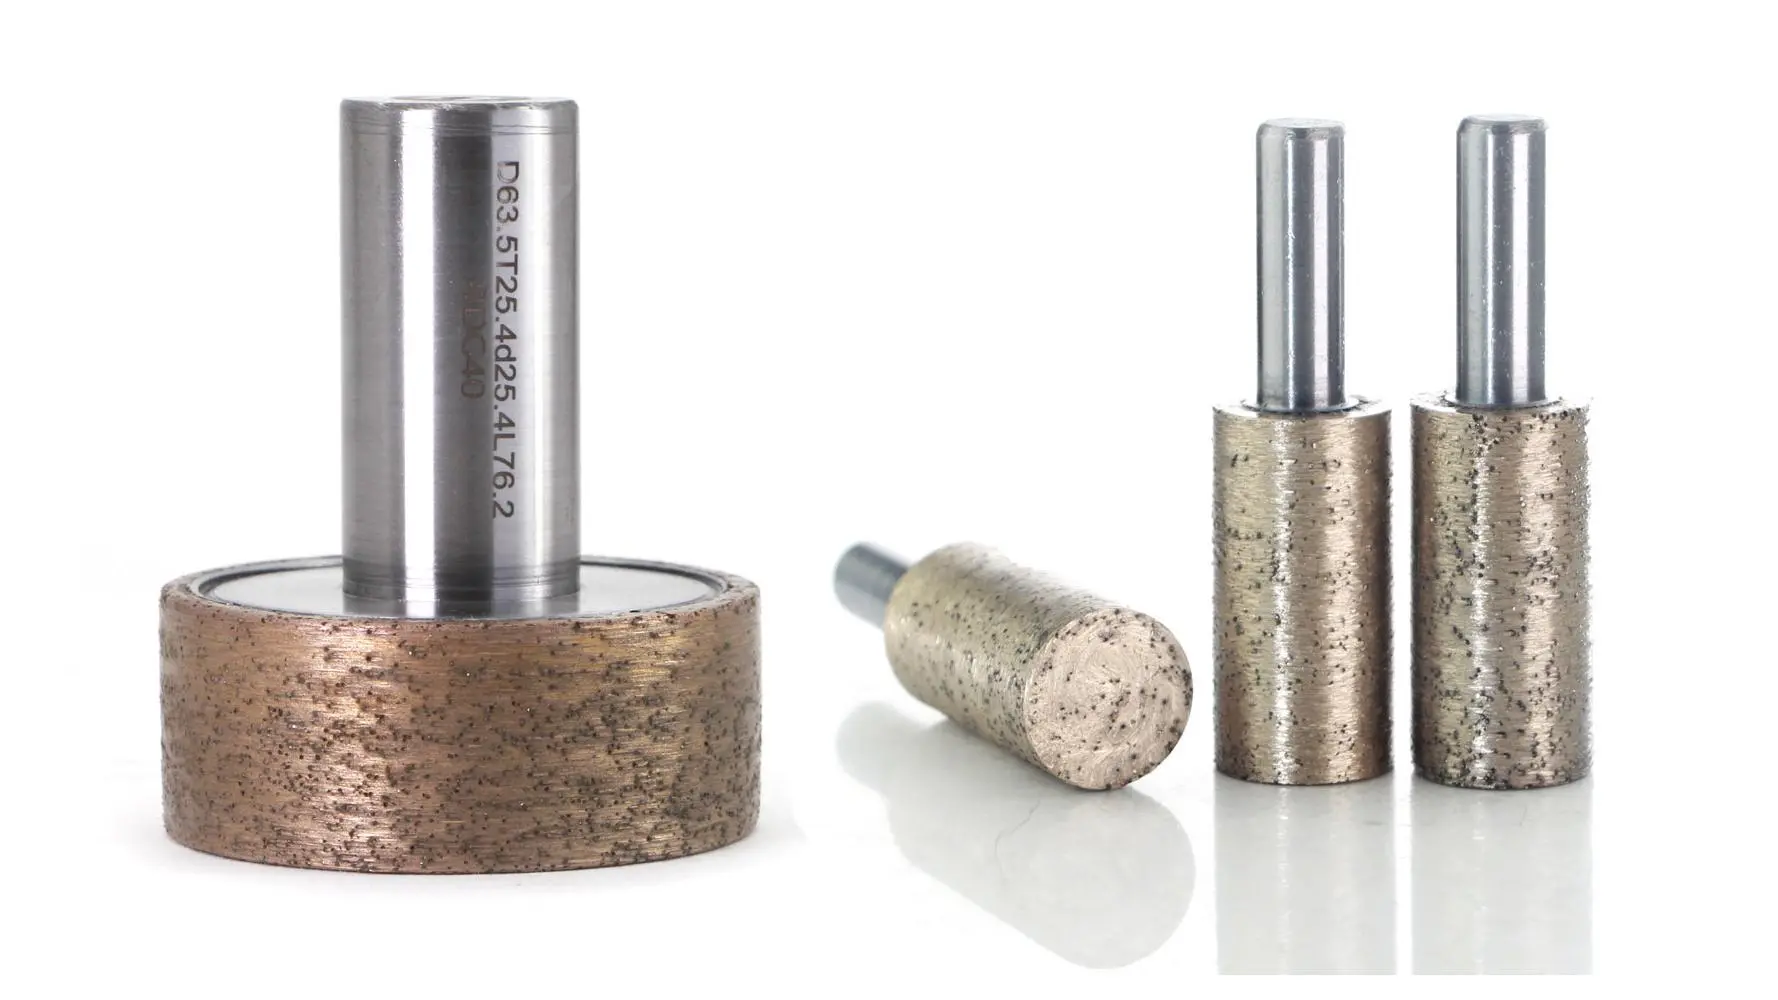
Çalışma yüzeyinin durumu aynı zamanda taşlama stabilitesini de etkiler. Düzgün çalışan bir gofret taşlama çarkı, gofret ile etkili bir aşındırıcı temas sağlamalıdır.
Aşındırıcı yüzey aşınma nedeniyle değiştikçe kesme davranışı da değişebilir. Artan sürtünme veya azalan kesme verimliliği taşlama kuvvetini, ısı oluşumunu ve yüzey tutarlılığını etkileyebilir.
Bu, özellikle taşlama koşulundaki nispeten küçük değişikliklerin son yüzey üzerinde gözle görülür bir etkiye sahip olabileceği ince taşlama sırasında geçerlidir.
Elmas aşındırıcılar, sert ve kırılgan malzemeleri işleme yeteneklerinden dolayı çeşitli yarı iletken taşlama uygulamaları için uygundur. Bir gofret taşlama diski veya taşlama çarkı yine de özel malzemeye, öğütme aşamasına, ekipmana ve kalite gerekliliklerine göre seçilmelidir.
Takımın aşındırıcı özellikleri, çalışma yapısı, ısı dağıtımı ve talaş kaldırma davranışının tümü taşlama stabilitesine katkıda bulunur.
Meijie'nin yarı iletken levha işleme çözümleri, farklı yarı iletken malzemelerle ve öğütme gereksinimleriyle çalışan üreticiler için bu tür uygulamalara yönelik özel bir ürün kategorisi sağlar.
İki taşlama aşaması farklı önceliklerle çalıştığı için son yüzey üzerinde farklı etkilere sahiptir.
Kaba taşlama sırasında temel gereksinim verimli talaş kaldırmadır. Sonuçta ortaya çıkan yüzey daha belirgin bir taşlama dokusuna sahip olabilir çünkü işlem, malzemeyi daha yüksek bir oranda çıkarmak üzere tasarlanmıştır. Bu yüzeyin daha sonraki işlemler için gerekli olan son koşul olması şart değildir.
İnce öğütme, levha yüzey kalitesinin kontrol edilmesi için daha sonra bir fırsat sağlar. Daha kontrollü bir talaş kaldırma işlemi ve uygun aşındırıcı koşullarla yüzey, daha düşük pürüzlülük ve daha tutarlı taşlama izleri ile daha ince bir duruma getirilebilir.
İki aşama arasındaki geçişin kalitesi de önemlidir. Kaba taşlama sırasında aşırı hasar veya düzensiz taşlama izleri oluşursa, ince taşlamada istenilen yüzey durumuna ulaşmak için ilave malzemenin çıkarılması gerekebilir.
Bu nedenle iki aşama, bağımsız operasyonlar yerine tek bir öğütme stratejisinin parçaları olarak düşünülmelidir.
Taşlama sırasında oluşabilecek kusurların daha ayrıntılı bir tartışması için, gofret taşlama sırasında yüzey hasarına bakınız .
Tipik bir çok aşamalı öğütme stratejisinde temel ilişki şu şekilde ifade edilebilir:
Kaba öğütme → İnce öğütme
Kaba aşama, malzeme kaldırma işleminin çoğunu gerçekleştirirken, ince aşama, kalan malzemeyi kontrol eder ve son yüzey ve boyutsal durumu iyileştirir.
Başlıca roller şu şekilde özetlenebilir:
Her aşamaya ayrılan malzeme miktarı, her uygulama için sabit bir yüzdeyle belirlenmemelidir. Bir silikon levha, SiC levha veya başka bir yarı iletken malzeme, farklı öğütme stratejileri gerektirebilir.
Taşlama takımı aynı zamanda geçişin nasıl yönetileceğini de etkiler. Kaba taşlama takımı stabil talaş kaldırma sağlamazsa, ince taşlama aşamasının daha büyük yüzey varyasyonunu telafi etmesi gerekebilir. Tersine, uygun bir kaba öğütme koşulu, ince öğütme için daha tutarlı bir başlangıç yüzeyi sağlayabilir.
Bu nedenle iki aşama, hedefleri birlikte planlandığında en iyi şekilde çalışır. Kaba aşama, gofreti ince aşama tarafından verimli ve güvenilir bir şekilde işlenebilecek bir durumda bırakmalıdır.
Her yarı iletken levhaya uygulanabilecek tek bir öğütme parametresi seti yoktur. Her aşamanın koşulları iş parçasına ve istenilen sonuca göre belirlenmelidir.
Ana faktörler şunları içerir:
Silikon levha öğütme ve SiC levha öğütme, malzemelerin farklı sertlik ve öğütme davranışına sahip olması nedeniyle farklı yaklaşımlar gerektirebilir. SiC, aşındırıcı seçimini ve malzeme kaldırma sırasındaki mekanik yüklemeyi etkileyebilen yüksek sertliği ve kırılganlığı nedeniyle özellikle zorludur.
Başlangıç kalınlığı ve hedef kalınlığı eşit derecede önemlidir. Kalınlığının önemli ölçüde azaltılmasını gerektiren bir gofret, kaba öğütme aşamasında yalnızca sınırlı miktarda malzeme çıkarılmasını gerektiren bir gofretten farklı talepler doğurur.
Nihai yüzey gereksinimi aynı zamanda ince öğütme aşamasını da etkiler. Sonraki proses kontrollü bir yüzey koşulu gerektiriyorsa, aşındırıcı spesifikasyonu ve taşlama parametrelerinin bu gereksinimi desteklemesi gerekir.
Ekipman da dikkate alınmalıdır. Taşlama hızı, besleme sistemi, takım montajı, soğutma ve diğer makine özellikleri, seçilen taşlama taşının performansını etkileyebilir. Bu nedenle bir taşlama takımı, izole edilmiş bir bileşen olarak değil, tüm sürecin bir parçası olarak değerlendirilmelidir.
Temel fark, işleme amaçlarıdır. Kaba taşlama, nispeten büyük miktarda levha malzemesinin verimli bir şekilde çıkarılmasına odaklanırken, ince taşlama, kontrollü malzeme kaldırmaya, kalınlık doğruluğuna ve yüzey kalitesine odaklanır.
Mutlaka değil. Ayrı bir ince öğütme aşamasının gerekip gerekmediği, gofret spesifikasyonuna, hedef kalınlığına, yüzey gereksinimlerine, ekipmana ve sonraki işlem adımlarına bağlıdır. Daha sıkı yüzey veya boyut gereksinimlerinin mevcut olduğu durumlarda, ince öğütme, kaba malzemenin çıkarılmasından sonra ek kontrol sağlayabilir.
İnce taşlamada genellikle kontrollü malzeme kaldırma ve iyileştirilmiş yüzey kalitesi için daha uygun aşındırıcı koşullar kullanılır. Bununla birlikte, uygun elmas tane boyutu, levha malzemesine, taşlama takımına, ekipmana ve özel işleme gereksinimlerine bağlıdır.
Taşlama çarkının özelliklerine ve proses gereksinimlerine bağlıdır. Etkili talaş kaldırma için tasarlanmış bir takım, ince taşlama sırasında gereken aynı performansı veya yüzey kontrolünü sağlayamayabilir. Bu nedenle takım seçiminde taşlama aşaması, levha malzemesi ve hedef yüzey durumu dikkate alınmalıdır.
Kaba öğütme ve ince öğütme, yarı iletken levha işlemede farklı ancak bağlantılı roller üstlenir. Kaba öğütme öncelikle verimli malzeme çıkarma ve kalınlığın azaltılmasından sorumludur; ince öğütme ise levha gerekli kalınlığa ve yüzey durumuna yaklaştıkça daha kontrollü çıkarma sağlar.
İki aşama arasındaki fark aşındırıcı kumla sınırlı değildir. Taşlama derinliği, ilerleme hızı, diskin durumu, levha malzemesi, ekipman ve yüzey gereksinimlerinin tümü, her aşamanın nasıl gerçekleştirilmesi gerektiğini etkiler.
Uygun bir gofret taşlama çarkı veya gofret taşlama diski, uygun şekilde kontrol edilen öğütme koşullarıyla bir araya getirildiğinde, iki aşamanın birlikte daha etkili bir şekilde çalışmasına olanak tanır. Amaç sadece daha hızlı taşlama değil, aynı zamanda gerekli talaş kaldırmayı, boyutsal doğruluğu ve levha yüzey kalitesini sağlayan istikrarlı bir süreçtir.