Oct 10,2026
Yarı İletken Seramik Bileşenlerde Oluklar ve Profiller Nasıl İşlenir?
Cam kenarındaki kırılma, hassas cam işlemede yaygın bir kalite sorunudur. Taşlama işlemi cam malzemeye, taşlama diskine, ekipmana veya işleme parametrelerine uygun şekilde eşleşmediğinde küçük talaşlar, mikro çatlaklar, pürüzlü kenarlar ve düzensiz profiller ortaya çıkabilir. Fotovoltaik, cihaz veya otomotiv camı işleyen üreticiler için bu kusurlar kenar kalitesini, boyut tutarlılığını, üretim verimini ve yeniden işleme oranlarını etkileyebilir.
Sebep her zaman taşlama taşının kendisi değildir. Elmas tane boyutu, taş aşınması, taş profili, taşlama basıncı, ilerleme hızı, taşlama derinliği, makine titreşimi, taş salgısı ve soğutma koşullarının tümü sonucu etkileyebilir. Bu nedenle, cam kenarı kırılmasına sistematik bir yaklaşım, tek bir parametre yerine tüm taşlama işleminin dikkate alınmasını gerektirir.
Bu kılavuz, cam taşlama sırasında oluşan talaşların ana nedenlerini, sorunun kaynağının nasıl belirleneceğini ve daha stabil kenar işleme için uygun bir cam taşlama taşının nasıl seçileceğini açıklamaktadır.
Cam kırılması, malzeme kontrollü bir taşlama işlemiyle uzaklaştırılmak yerine kenardan koptuğunda meydana gelir. Cam kırılgan olduğundan aşırı mekanik stres, taşlama alanı çevresinde lokal hasara neden olabilir. Hasarın ciddiyeti küçük kenar talaşlarından görünür çatlaklara veya düzensiz kenar profiline kadar değişebilir.
Cam kenar kırılmasının yaygın belirtileri şunlardır:
Kusurun konumu ve görünümü yararlı ipuçları sağlayabilir. Kenarın belirli bölümlerinde yoğunlaşan talaşlanma, tekerlek profili, makine hizalaması veya yerel taşlama koşullarıyla ilgili bir soruna işaret edebilir. Tüm kenar boyunca daha tutarlı bir hasar, diskin özelliklerine, kum seçimine, ilerleme hızına veya taşlama basıncına işaret edebilir.
Bu nedenle operatörler, arızanın tek nedeninin kusurlu bir cam taşlama taşı olduğunu hemen varsaymamalıdır. Taşlama taşı, makine, cam özellikleri ve proses parametrelerinin birlikte dikkate alınması gerekir.
Cam kırılması genellikle taşlama eylemi ile cam kenarının mukavemeti arasındaki dengesizlikten kaynaklanır. Aşındırıcı kesme işlemi çok agresif, dengesiz veya uygulamayla yeterince uyumlu olmadığında, taşlama kuvveti kontrollü bir kenar oluşturmak yerine istenmeyen kırılmalara neden olabilir.
Taşlama çarkının, malzemenin cam kenarından nasıl çıkarılacağı üzerinde doğrudan etkisi vardır. Bir tekerleğin cam tipine, kalınlığına, gerekli kenar geometrisine, işleme ekipmanına ve istenen yüzeye uygun olması gerekir. Uygun olmayan bir taş özelliğinin kullanılması, taşlama işlemini daha az stabil hale getirebilir ve kenar kusurları riskini artırabilir.
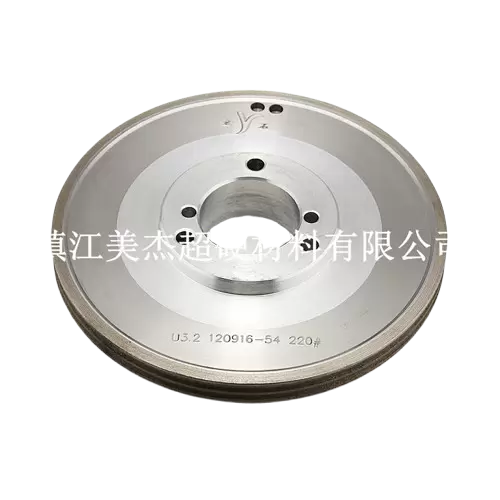
Uygun bir cam taşlama taşı, taşlama döngüsü boyunca amaçlanan şeklini ve kesme özelliklerini korurken, kontrollü aşındırıcı etki sağlamalıdır. Elmas tane boyutu, bağlanma özellikleri, disk profili ve disk boyutları gibi faktörlerin tümü, aşındırıcının camla nasıl etkileşime girdiğini etkiler.
Bu, özellikle farklı uygulamalar önemli ölçüde farklı işleme koşulları kullandığında önemlidir. Yüksek hacimli fotovoltaik cam taşlama, istikrarlı yüksek hızlı işleme ve uzun tekerlek ömrüne öncelik verebilirken, otomotiv camı kenar profiline ve şeklin korunmasına daha fazla dikkat edilmesini gerektirebilir.
Farklı cam uygulamaları ve ekipman konfigürasyonları için Meijie , PV camı, cihaz camı ve otomotiv camı taşlama gereksinimlerini kapsayan bir dizi Cam İşleme Taşlama Taşı sunmaktadır.
Elmas tane boyutu, bir taşlama taşının ürettiği kesme davranışını ve yüzey kalitesini etkiler. Uygulama için çok agresif bir tane spesifikasyonu lokal mekanik gerilimi artırabilirken, çok ince bir spesifikasyon gerekli talaş kaldırma verimliliğini sağlayamayabilir.
Bu nedenle uygun tanecik, cam kalınlığı, kenar geometrisi, gerekli yüzey işlemi, taşlama hızı ve malzeme kaldırma gereklilikleri ile birlikte dikkate alınmalıdır. Sadece istenen yüzey görünümüne göre kum seçmek yeterli değildir.
Örneğin, yüksek talaş kaldırmaya odaklanan üretim hatları, kenar bitirme ve boyutsal tutarlılığın daha önemli olduğu hassas uygulamalardan farklı bir aşındırıcı spesifikasyonu gerektirebilir. Tane büyüklüğü ile taşlama performansı arasındaki ilişki aynı zamanda taş durumu ve proses parametreleriyle de yakından bağlantılıdır.
Bu nedenle elmas aşındırıcı seçimi, izole bir satın alma kararından ziyade, elmas taşlama taşı spesifikasyonunun önemli bir parçasıdır.
Taşlama basıncı, aşındırıcının cam yüzeye ne kadar güçlü temas ettiğini belirler. Aşırı basınç, taşlama arayüzündeki mekanik yükü artırabilir ve kırılgan cam kenarını kırılmaya karşı daha savunmasız hale getirebilir.
Basınç çok yüksek olduğunda tekerlek, cam kenarının dayanamayacağı kadar agresif bir şekilde malzemeyi kaldırabilir. Bu, özellikle ince cam işlenirken veya taşlama işlemi nispeten büyük miktarda malzeme çıkarılmasını gerektirdiğinde fark edilebilir hale gelebilir.
Bu nedenle taşlama basıncı, taş özelliklerine, cam kalınlığına, taşlama derinliğine, ilerleme hızına ve ekipman konfigürasyonuna göre kontrol edilmelidir. Üretim hızında veya malzeme kaldırma gereksinimlerinde bir değişiklik sonrasında talaşlanma ortaya çıkarsa taşlama basıncı, taşı tek değişken olarak ele almak yerine sorun giderme sürecinin bir parçası olarak değerlendirilmelidir.
İlerleme hızı ve çark hızı, aşındırıcının cam kenarının belirli bir bölümü ile ne kadar süreyle temas halinde kalacağını ve taşlama işleminin her aşamasında ne kadar malzemenin çıkarılması gerektiğini etkiler.
Aşırı yüksek ilerleme hızı, taşlama taşı ve cam kenarına binen yükü artırabilir. Eğer taş özellikleri veya makine konfigürasyonu artan üretim hızı altında stabil taşlamayı sürdüremezse, kenar kusurları daha belirgin hale gelebilir.
Aynı zamanda ilerleme hızını azaltmak otomatik olarak doğru çözüm değildir. Üretim verimliliği, disk özellikleri, cam kalınlığı ve amaçlanan taşlama sonucunun bir arada dikkate alınması gerekir. Kararlı bir süreç, taşlama çarkının aşırı lokal stres yaratmadan tutarlı aşındırıcı teması koruyabildiği süreçtir.
Bu denge, üretim hatlarının hem verimli talaş kaldırmaya hem de tutarlı kenar kalitesine ihtiyaç duyduğu yüksek hacimli cam işlemede özellikle önemlidir.
Taşlama derinliği, her geçişte ne kadar malzemenin kaldırılacağını belirler. Derinlik aşırıysa taşlama çarkının tek seferde daha fazla malzeme kaldırması gerekir, bu da taşlama yükünü ve lokal stres potansiyelini artırır.
Daha kalın cam işlenirken, büyük kenar payı düzeltilirken veya ağır malzeme kaldırmaya yönelik bir taşlama işlemi kullanıldığında risk daha da belirgin hale gelebilir. Tek bir agresif öğütme aşamasına güvenmek yerine, talaş kaldırma işlemini daha tutarlı bir şekilde dağıtmak için prosesin ayarlanması gerekebilir.
Bu nedenle taşlama derinliği, taş keskinliği, tane boyutu, ilerleme hızı ve tezgah stabilitesinin yanı sıra dikkate alınmalıdır. Geçiş başına çıkarılan malzeme miktarı değiştirildikten sonra talaşlanma artarsa, taşlama derinliği araştırılması gereken önemli bir parametredir.
Bir taşlama taşı, kullanım ömrü boyunca tam olarak aynı durumu korumaz. Aşındırıcı performansı değiştikçe, aynı taşlama sonucunu elde etmek için diskin daha fazla güce ihtiyacı olabilir. Aşınma aynı zamanda tekerleğin amaçlanan profilini ve boyutsal stabilitesini de etkileyebilir.
Aşınmış bir tekerlek, özellikle proses belirli bir kenar geometrisi gerektirdiğinde tutarsız kenar kalitesi üretebilir. Talaşlanma, yeni bir jant takıldıktan hemen sonra ortaya çıkmak yerine, uzun süreli üretimden sonra giderek kötüleşiyorsa, jant aşınması kontrol edilmelidir.
Servis ömrüyle birlikte jant durumunun da dikkate alınması gerekir. Daha uzun ömürlü bir taş, yalnızca kullanım ömrü boyunca istikrarlı taşlama performansını koruyabildiğinde değerlidir. Hassas uygulamalar için profil tutma ve tutarlı aşındırıcı etki, değiştirmeden önce işlenen toplam cam miktarı kadar önemli olabilir.
Tekerlek profili, cam ürünün gerektirdiği kenar geometrisine uygun olmalıdır. Profil istenilen kenarla tam olarak eşleşmezse tekerlek ile cam arasındaki temas dengesiz veya dengesiz hale gelebilir.
Bu, özellikle farklı ürünlerin özel kenar konfigürasyonları gerektirebildiği otomotiv camı için geçerlidir. Yuvarlak, merdiven, düz veya V tipi profiller taşlama sırasında farklı temas koşulları içerebilir.
Bu nedenle, gerekli işleme geometrisine ve ekipman konfigürasyonuna göre profile özel bir Otomotiv Camı Taşlama Taşı seçilebilir. Doğru profil eşleştirme, tutarlı temasın korunmasına yardımcı olur ve istikrarlı kenar işlemeyi destekler.
Makine stabil bir durumda çalışmıyorsa, uygun bir taşlama taşı bile kötü sonuçlar üretebilir. Aşırı titreşim, iş mili salgısı, yanlış disk montajı veya hizalama sorunları, aşındırıcı ile cam arasında tutarsız temasa neden olabilir.
Ortaya çıkan değişiklik, lokal çentiklenme, eşit olmayan kenar kaplamaları veya tutarsız boyutlar olarak görünebilir. Belirli bir konumda bir kusur tekrar tekrar ortaya çıkıyorsa veya tekerlek yeniden monte edildiğinde değişiklik gösteriyorsa, makinenin durumu araştırılmalıdır.
Tekerlek dengesi ve montaj doğruluğu da önemlidir. Aşındırıcının işlem boyunca camla öngörülebilir teması sürdürmesi için taşlama sisteminin düzgün bir şekilde dönmesi gerekir.
Taşlama temas alanında ısı üretir. Soğutma yetersizse, taşlama işlemi daha az stabil hale gelebilir ve termal etkiler, cam kenarında halihazırda mevcut olan mekanik gerilimleri artırabilir.
Soğutma koşulları taşlama hızı, ilerleme hızı, taş durumu ve talaş kaldırma ile birlikte dikkate alınmalıdır. Yüksek verimli uygulamalarda, soğutma sistemini gözden geçirmeden üretim hızını artırmak genel öğütme koşullarını değiştirebilir.
Stabil bir soğutma işlemi, tutarlı taşlama koşullarının korunmasına yardımcı olur ve özellikle sürekli üretim sırasında öngörülebilir kenar kalitesini destekler.
Cam kenarında kırılma meydana geldiğinde, birden fazla değişkenin aynı anda değiştirilmesi, gerçek sebebin belirlenmesini zorlaştırabilir. Daha etkili bir yaklaşım, taşlama çarkını, ekipmanı, işleme parametrelerini ve cam özelliklerini sistematik olarak kontrol etmektir.
Bir talaşlanma sorununu giderirken operatörler öncelikle şunları kontrol etmelidir:
İlk adım genellikle kusurun yeni mi yoksa giderek mi arttığını belirlemek olmalıdır. Bir tekerleği değiştirdikten hemen sonra ortaya çıkan çentikler bir teknik özellik, profil, montaj veya süreç eşleştirme sorununa işaret edebilir. Kademeli olarak gelişen çentiklenme, tekerlek aşınmasını, profil kaybını veya değişen proses koşullarını gösterebilir.
Kusurun şekli de faydalıdır. Belirli bir alanda yoğunlaşan hasar, makine hizalamasına, tekerlek profiline veya yerel temas koşullarına işaret edebilir. İşlenen kenar boyunca tutarlı talaş oluşumu, kum seçiminin, taşlama basıncının, ilerleme hızının veya taş durumunun daha yakından incelenmesini gerektirebilir.
Kontrollü bir sorun giderme süreci, taşlama taşının, makinenin veya işleme parametrelerinin ayarlanması gerekip gerekmediğini belirlemeyi kolaylaştırır.
Talaş oluşumunu azaltmak, taşlama hızını düşürmekten daha fazlasını gerektirir. Malzemenin kenarda aşırı gerilim yaratmadan verimli bir şekilde çıkarılabilmesi için taşlama taşı ve işleme koşullarının cam uygulamasına uygun hale getirilmesi gerekir.
Bir cam taşlama işlemini optimize ederken çeşitli faktörlerin bir arada dikkate alınması gerekir:
Cam taşlama taşının seçimi tek bir spesifikasyonla değil, uygulamayla başlamalıdır. Cam tipi, kalınlık, kenar geometrisi, makine konfigürasyonu, gerekli kaplama ve üretim hızının tümü uygun tekerlek tasarımını etkiler.
Örneğin, yüksek hacimli PV cam işleme için kullanılan bir tekerleğin keskinliğe, sabit kenar kalitesine ve hizmet ömrüne öncelik vermesi gerekebilir. Cihaz camı hassasiyet, profil tutma ve derin veya ağır taşlama konularına daha fazla önem verebilir. Otomotiv camı, özel profiller ve sabit şekil koruma gerektirebilir.
Bu nedenle doğru tekerleğin taşlama verimliliğini kenar kalitesiyle dengelemesi gerekir. Bir uygulamada iyi çalışan bir spesifikasyon, malzeme ve işleme gereksinimlerindeki farklılıklar dikkate alınmadan başka bir uygulamaya otomatik olarak aktarılmamalıdır.
Elmas taneciği, malzeme kaldırma ve kenar bitirme arasındaki gerekli dengeye göre seçilmelidir. Daha kalın aşındırıcılar daha agresif talaş kaldırmayı destekleyebilirken, daha kontrollü bir taşlama işlemi ve son işlem gerektiğinde daha ince aşındırıcılar kullanılabilir.
Ancak tane boyutu bağımsız olarak düşünülmemelidir. Cam kalınlığı, taş profili, ilerleme hızı, taşlama derinliği, makinenin durumu ve gerekli kenar kalitesi nihai sonucu etkiler.
Talaşlanma mevcut olduğunda kumun değiştirilmesi yardımcı olabilir ancak diğer öğütme parametreleriyle birlikte değerlendirilmelidir. Uygun bir kum spesifikasyonu, aşırı basıncı, yanlış ilerleme hızını, taş salgısını veya uygun olmayan profili süresiz olarak telafi edemez.
Camın belirli bir kenar geometrisi gerektirdiği durumlarda tekerlek profili özellikle önem kazanır. Tekerlek profili ile istenen kenar arasındaki uyumsuzluk, eşit olmayan temasa neden olabilir ve hem boyut doğruluğunu hem de kenar kalitesini etkileyebilir.
Otomotiv camı için profil gereklilikleri V tipi, yuvarlak kenarlı, merdiven kenarlı veya düz kenarlı konfigürasyonları içerebilir. Bu nedenle taşlama taşının amaçlanan geometriye ve işleme için kullanılan ekipmana uygun olması gerekir.
Düzgün seçilmiş bir Otomotiv Camı Taşlama Taşı, profil doğruluğunun ve şeklin korunmasının önemli olduğu durumlarda istikrarlı işlemeyi destekleyebilir.
Öğütme parametreleri tek tek değil grup halinde ayarlanmalıdır. İlerleme hızı, taşlama derinliği, basınç ve tekerlek hızı birbirini etkiler ve bir parametrenin değiştirilmesi genel taşlama koşullarını değiştirebilir.
Üretim hızı artırıldıktan sonra talaşlanma artarsa, yeni ilerleme hızının uygun olup olmadığının belirlenmesi için çarkın ve prosesin değerlendirilmesi gerekir. Benzer şekilde, taşlama derinliği ve taş durumu gözden geçirilmeden talaş kaldırma işleminin arttırılması, cam kenarındaki yükün artmasına neden olabilir.
Bu nedenle proses optimizasyonu, malzeme kaldırma, tekerlek performansı ve makine kapasitesi arasında istikrarlı bir ilişki sürdürmeye odaklanmalıdır.
Tutarlı cam kenarı taşlama için makine stabilitesi çok önemlidir. Aşırı titreşim veya tekerlek salgısı, tekerlek spesifikasyonunun kendisi uygun olduğunda bile dalgalı temas koşulları yaratabilir.
Tekerlek montajının, iş mili durumunun, hizalamanın ve makine titreşiminin düzenli kontrolleri, tutarsız kenar kalitesinin mekanik nedenlerinin belirlenmesine yardımcı olabilir. Dinamik dengeleme, düzgün ve istikrarlı tekerlek dönüşü gerektiğinde de geçerlidir.
Bu kontroller, yeni bir taş beklenmeyen sonuçlar ürettiğinde veya aynı taşlama taşı farklı makinelerde farklı performans gösterdiğinde özellikle önemlidir.
Farklı cam uygulamaları taşlama prosesinde farklı talepler doğurur. Fotovoltaik camda etkin performans gösteren bir jant özelliği, otomotiv veya cihaz camında aynı verimlilik, profil kontrolü ve kaplama dengesini sağlayamayabilir.
Aşağıdaki karşılaştırma ana hususları özetlemektedir:
| Cam Uygulaması | Ana Öğütme Gereksinimleri | Anahtar Tekerle ilgili Hususlar | Uygun Ürün |
|---|---|---|---|
| PV Cam | Yüksek verimlilik, istikrarlı kenar kalitesi, uzun servis ömrü | Kum, profil, keskinlik, makine uyumluluğu | PV Cam Taşlama Taşı |
| Cihaz Camı | Hassasiyet, profil tutma, ağır veya derin taşlama | Keskinlik, boyutsal kararlılık, servis ömrü | Cihaz Cam Taşlama Tekerleği |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
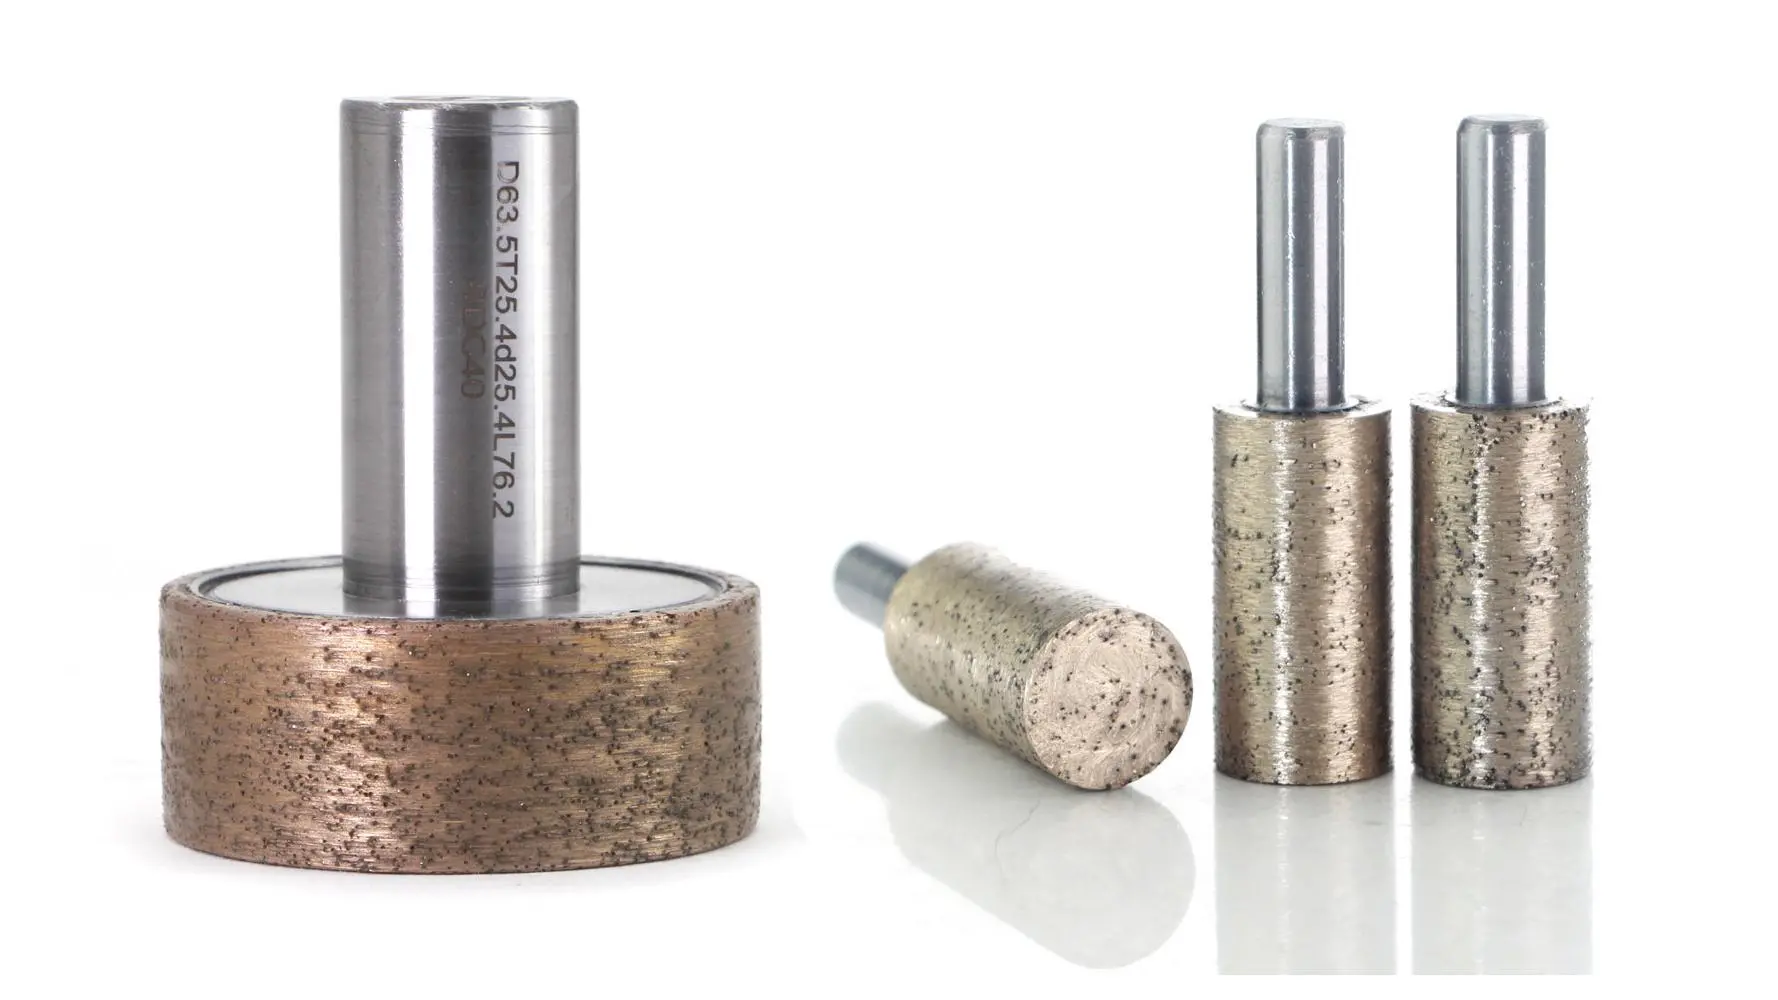
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
Mevcut teknik özellikler, farklı ürün modellerinde 150 ila 248 mm arasındaki dış çapları içerir ve listelenen konfigürasyonlarda elmas tanecik boyutları 150# ila 400# arasında değişir.
Zorlu otomotiv uygulamaları için, daha tutarlı kenar kalitesi elde etmek amacıyla, düşük talaşlı bir otomotiv camı taşlama taşı, tekerlek profili, ekipman uyumluluğu, tane büyüklüğü ve işleme parametreleriyle birlikte değerlendirilebilir.
En uygun taşlama taşı, yalnızca cam kategorisinden ziyade gerçek işleme gereksinimlerine bağlıdır.
PV cam için üretim verimliliği, istikrarlı kenar kalitesi, keskinlik, makine uyumluluğu ve hizmet ömrü önemli hususlardır. Jant spesifikasyonu, üretim hattının gerekli hızını ve cam kalınlığını desteklemelidir.
Cihaz camı için hassasiyet, profil tutma, boyutsal stabilite ve malzeme kaldırma kapasitesi, özellikle derin kesme veya ağır taşlama uygulamalarında daha fazla önem kazanabilir.
Otomotiv camı için kenar geometrisi ve şeklin korunması özellikle önem kazanmaktadır. Taş profilinin gerekli kenara karşılık gelmesi gerekirken, aşındırıcı özelliğinin istikrarlı işlemeyi ve tutarlı boyutsal doğruluğu desteklemesi gerekir.
Her üç uygulamada da taşlama taşı seçimi, makinenin durumu ve proses parametreleriyle birlikte dikkate alınmalıdır. Yüksek kaliteli bir taş, aşırı taşlama basıncını, uygun olmayan ilerleme hızını, makine titreşimini veya yanlış taş montajını tamamen telafi edemez.
Taşlama sırasında oluşan mekanik gerilim cam kenarının mukavemetini aştığında cam kırılabilir. Uygun olmayan bir taşlama taşı, aşırı taşlama basıncı, yüksek ilerleme hızı, aşırı taşlama derinliği, taş aşınması, titreşim veya uygunsuz taş profilinin tümü dengesiz kenar taşlama koşullarına katkıda bulunabilir.
Evet. Elmas tane boyutu aşındırıcı kesme davranışını ve malzeme kaldırmayı etkiler. Kumun cam kalınlığına, gerekli kenar kaplamasına ve taşlama koşullarına uygun olmaması durumunda süreç çok agresif veya verimsiz hale gelebilir. Kum, taş profili, taşlama parametreleri ve makine konfigürasyonu ile birlikte seçilmelidir.
Uygun bir cam taşlama taşının seçilmesi, elmas tane boyutunun uygulamaya uygun hale getirilmesi, ilerleme hızının ve taşlama basıncının kontrol edilmesi, doğru taş profilinin korunması ve makine titreşiminin ve salgısının kontrol edilmesiyle ufalanma genellikle azaltılabilir. Stabil soğutma ve düzenli tekerlek durumu kontrolleri de önemlidir.
Aşınmış bir taşlama taşı tutarsız kenar kalitesine katkıda bulunabilir çünkü aşındırıcı keskinlik ve profil stabilitesi zamanla değişebilir. Taş kullanım ömrünün sonuna yaklaştıkça çentiklenme daha şiddetli hale gelirse, taşlama parametreleri ve makine stabilitesi ile birlikte taş durumu da kontrol edilmelidir.
Seçimde cam tipi, kalınlık, kenar geometrisi, makine konfigürasyonu, gerekli kaplama, üretim hızı ve beklenen tekerlek ömrü dikkate alınmalıdır. PV cam işleme, yüksek verimliliğe ve istikrarlı kenar kalitesine öncelik verebilirken, otomotiv camı genellikle profil doğruluğu ve şeklin korunmasına daha fazla dikkat gerektirir.
Taşlama sırasında cam kırılması nadiren tek bir faktörden kaynaklanır. Cam kenarı kırılması, taşlama taşı seçimi, elmas tane boyutu, taş aşınması, taş profili, taşlama basıncı, ilerleme hızı, taşlama derinliği, makine titreşimi, salgı ve soğutma koşullarından etkilenebilir.
Daha güvenilir bir yaklaşım, taşlama işleminin tamamını değerlendirmek ve cam taşlama diskini uygulamaya göre eşleştirmektir. PV, cihaz ve otomotiv camlarının her birinin farklı işleme gereksinimleri vardır; bu da uygulamaya özel tekerlek seçimini kenar kalitesini ve üretim istikrarını korumak için önemli hale getirir.
Talaş oluşumunu azaltmak ve taşlama tutarlılığını geliştirmek isteyen üreticiler için odak noktası, tek bir spesifikasyon yerine aşındırıcı takım, cam malzeme, makine ve işleme parametreleri arasındaki etkileşim olmalıdır.