Oct 10,2026
Araç Vitrin Camı İşlemesinde Taşlama Taşları Nasıl Kullanılır?
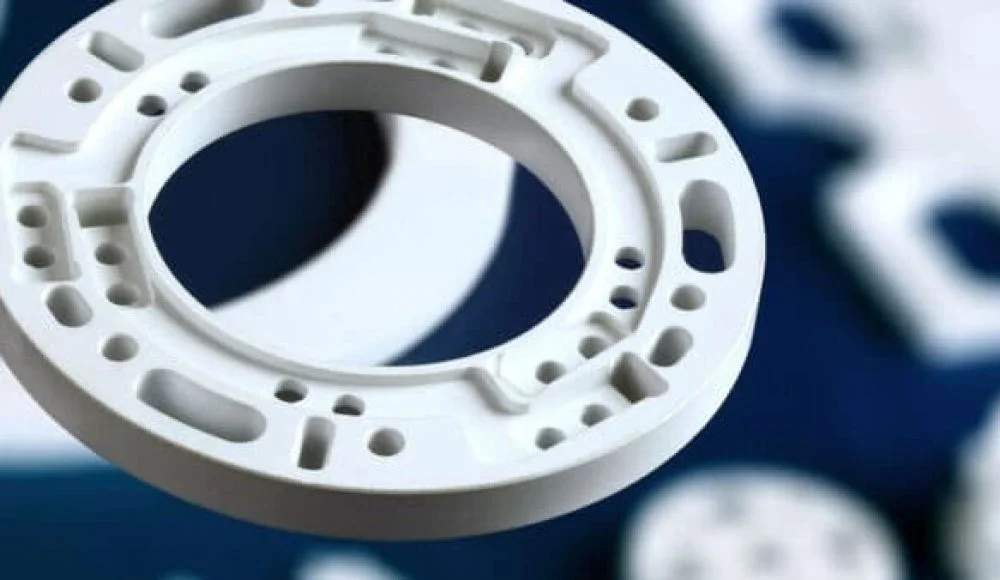
Yarı iletken seramik bileşenler genellikle basit düz yüzeylerden veya delinmiş deliklerden daha fazlasını gerektirir. Bileşen çizimlerini, montaj gerekliliklerini veya ekipman tasarım spesifikasyonlarını karşılamak için oluklar, kavisli kenarlar, girintili unsurlar ve diğer işlenmiş profiller gerekebilir. Bu özelliklerin sert, kırılgan seramiklerde üretilmesi, takım geometrisinin, işleme yolunun ve malzeme kaldırma işleminin dikkatli bir şekilde kontrol edilmesini gerektirir.
Yarı iletken seramik oluk işleme ve seramik profil işleme genellikle elmas taşlama takımlarını içerir çünkü bu takımlar sert malzemeleri işlemek için tasarlanmıştır. Ancak uygun yöntem, üretilecek özelliğe, seramik malzemesine, gerekli boyutlara ve makinenin özelliklerine bağlıdır. Kanal açmaya uygun bir takım, her kavisli profil veya dar özellik için en iyi seçim olmayabilir.
İşleme yöntemlerinin, takım seçiminin ve incelemenin birlikte nasıl çalıştığını anlamak, üreticilerin her uygulama için tek bir parametre grubuna bağlı kalmadan her bir bileşenin gereksinimlerini karşılayan bir süreç geliştirmesine yardımcı olur.
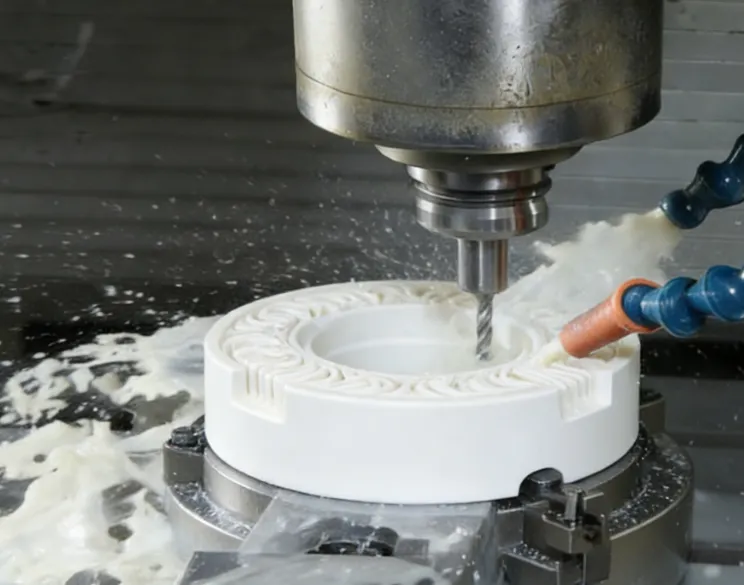
Oluklar ve profiller farklı geometrik amaçlara hizmet eder, dolayısıyla işleme gereksinimleri aynı değildir. Bir oyuk genellikle genişliği, derinliği, kesit şekli ve bileşen üzerindeki konumu ile tanımlanır. Karşılaştırıldığında, işlenmiş bir profil kavisli kenarlar, yaylar, geçişler veya daha karmaşık bir dış kontur içerebilir. Bazı bileşenler her iki özelliği de gerektirir, bu da alet erişimini ve boyut kontrolünü özellikle önemli kılar.
Bu özellikler seramik malzemelerde üretildiğinde zorluk daha da artar. Alümina, zirkonya, silisyum karbür ve silisyum nitrür gibi seramikler yarı iletken ekipmanlarda kullanılır, ancak bunların işleme davranışları malzemeye ve kaliteye göre değişir. Sertlikleri talaş kaldırmayı zahmetli hale getirebilirken kırılganlıkları, işleme sırasındaki yerel gerilimlerin kenar kırılmasına veya yüzey hasarına yol açabileceği anlamına gelir.
Seramik bileşenlerde oluk işleme aynı zamanda takım erişimiyle ilgili pratik sınırlamalar da sunar. Dar bir oluk, küçük çalışma çapına sahip bir alet gerektirebilirken, daha derin bir özellik, hedef alana ulaşmak için yeterli etkili uzunluğa ihtiyaç duyabilir. Takım geometrisi özellikle eşleşmezse süreç yanlış bir kanal şekli oluşturabilir veya tüm işleme yolu boyunca tutarlı boyutların korunmasını zorlaştırabilir.
Profil işleme ek hususları da beraberinde getirir. Alet, gerekli geometriyi korurken amaçlanan konturu takip etmelidir. Yöndeki ani değişiklikler, sınırlı erişim veya tutarsız malzeme kaldırma, bitmiş şekli etkileyebilir. Makine, iş parçası bağlama düzeni, takım konfigürasyonu ve programlanan yolun tümü sonucu etkiler.
Bu zorluklar tek bir genel sorun olarak ele alınmak yerine bileşen çizimine göre değerlendirilmelidir. İşleme yöntemini seçmeden önce oluk genişliği ve derinliği, profil geometrisi, kenar durumu ve boyut toleransları tanımlanmalıdır.
Seramik bileşenler için elmas taşlama, sert seramik malzemelerin şekillendirilmesi veya bitirilmesi gerektiğinde önemli bir işleme yaklaşımıdır. Elmas aşındırıcı, zorlu malzeme kaldırma uygulamaları için uygundur ancak takım konfigürasyonu ve çalışma koşulları, iş parçasına ve işlenen özelliğe uygun olmalıdır.
İşleme işleminin seçimi gerekli geometriye bağlıdır. Uygun bir taşlama veya broşlama işlemi yoluyla bir oluk oluşturulabilirken, kavisli bir kenar veya dış kontur, farklı bir takım şekli ve kontrollü takım hareketi gerektirebilir. Platform frezeleme ve diğer belirlenmiş taşlama işlemleri aynı zamanda belirli yarı iletken seramik bileşenlerle de ilgili olabilir.
Bilgisayar sayısal kontrol (CNC) ekipmanı, bir aletin programlanmış bir yol boyunca yönlendirilmesine yardımcı olabilir. Bir profil için yol, amaçlanan kontura uygun olmalıdır. Bir oyuk için prosesin konumunu, genişliğini, derinliğini ve kesitini kontrol etmesi gerekir. CNC kontrolü, uygun takım seçimi veya proses doğrulama ihtiyacını ortadan kaldırmaz; nihai sonuç hala tezgah kapasitesine, takım durumuna, iş parçası tutma ve işleme parametrelerine bağlıdır.
Aletin fiziksel boyutları özellikle önemlidir. Çok büyük bir takım dar bir özelliğe ulaşamayabilir veya amaçlanan geometriyi oluşturamayabilir. Etkin uzunluğu yetersiz olan bir takım gerekli derinliğe ulaşamayabilir. Bunun aksine, bir aletin yalnızca küçük olması nedeniyle seçilmesi uygun bir sonucu garanti etmez; zira sertlik, erişim ve amaçlanan çalışmanın da dikkate alınması gerekir.
Meijie'nin yarı iletken seramik taşlama kafası, alümina, zirkonya, silisyum karbür ve silisyum nitrür gibi seramik malzemeleri işlemek için listelenmiştir. Belirtilen uygulamaları arasında platform frezeleme, ark kenarı taşlama, diş taşlama, iç delik taşlama ve kanal broşlama yer alır. Bu uygulamalar, belirli seramik işleme operasyonlarını planlarken değerlendirmeyi uygun bir seçenek haline getirir.
Ürünün listelenen parametreleri arasında 10 mm sap çapı, 25–60 mm etkin uzunluk, 60# ile 400# arasında tane büyüklüğü, 9.000–28.000 dev/dak ekipman dönüş hızı, 100–1.500 mm/dak ilerleme hızı ve 0,005–0,05 mm taşlama derinliği yer alır. Bunlar ürün spesifikasyonlarıdır, oluk veya profil işleme için evrensel bir tarif değildir. Amaçlanan özellik, makine ve malzeme için uygun konfigürasyon ve çalışma koşulları doğrulanmalıdır.
Yöntemleri karşılaştırırken ana hususlar şunlardır:
Özellik geometrisi: Oluk kesiti, derinlik, profil şekli ve boyut gereksinimleri.
Alet erişilebilirliği: Aletin hedef alana yeterli etkili uzunluk ve uygun geometriyle ulaşıp ulaşamayacağı.
Makine kapasitesi: Mevcut hareket kontrolü, iş parçası tutma, iş mili aralığı ve süreç kararlılığı.
Seçilen yöntem bu faktörleri bir arada temel almalıdır. Sığ bir oluk için iyi sonuç veren bir işleme operasyonu, derin bir oluk veya dar eğriliğe sahip bir profil için uygun olmayabilir.
Boyut kontrolü, bileşen çiziminin ölçülebilir işleme gereksinimlerine dönüştürülmesiyle başlar. Bir oyuk için bunlar genişlik, derinlik, konum ve kesit geometrisini içerebilir. Bir profil için ilgili gereksinimler, kontur boyutlarını, yarıçapları, geçişleri ve işlenmiş özellik ile bitişik yüzeyler arasındaki ilişkiyi içerebilir.
Takım geometrisi kontrol edilecek ilk faktörlerden biridir. Takım çapı ve çalışma şekli üretilebilecek özelliği etkilerken etkin uzunluk ise takımın iş parçasına ne kadar uzanabileceğini belirler. Şaft ve bağlama düzeninin de ekipmanla uyumlu olması gerekir. Bu boyutlar, uygun olmayan bir takım takıldıktan sonra deneme-yanılma ayarlamaları yoluyla düzeltmek yerine, işlemeden önce kontrol edilmelidir.
Programlanan takım yolu başka bir önemli faktördür. Bir profil, aletin sürekli bir eğriyi veya bir dizi bağlantılı hareketi takip etmesini gerektirebilir. Programlanan yol, koordinat ayarı veya iş parçası konumlandırmasındaki hatalar, amaçlanan konturdan sapmalara neden olabilir. Oyuklar için yol, özellik boyunca kaldırılan malzemeyi kontrol ederken doğru konumu ve yönü korumalıdır.
İşleme parametreleri, çıkarma işlemini ve bitmiş yüzeyin durumunu etkiler. İş mili hızı, ilerleme hızı ve taşlama derinliği, seramik malzemeye, takım spesifikasyonuna, ekipmana ve özellik geometrisine dayalı ayarlamalarla birlikte dikkate alınmalıdır. Ortaya çıkan prosesi doğrulamadan ilerleme hızının veya taşlama derinliğinin arttırılması, yüzey kalitesini veya boyutsal tutarlılığı etkileyebilir. Benzer şekilde, belirli bir hızda çalışmak, farklı alet ve makinelerde aynı sonucu garanti etmez.
Aşağıdaki tablo ana kontrolleri ve nelerin doğrulanması gerektiğini özetlemektedir.
| Kontrol faktörü | Potansiyel etki | Doğrulama odağı |
|---|---|---|
| Takım geometrisi | Oluk şekli, unsur erişimi ve ulaşılabilir boyutlar | Çap, çalışma şekli, etkin uzunluk |
| CNC takım yolu | Kontur doğruluğu ve tutarlılığı | Yol tanımı, konumlandırma, yerel aşırı kesim |
| Taşlama parametreleri | Malzeme çıkarma ve yüzey durumu | Hız, ilerleme hızı, taşlama derinliği |
| İş bağlama ve kurulum | Özellik konumu ve tekrarlanabilirlik | Bağlama, hizalama, iş parçası konumu |
| Denetleme | Çizim gereksinimlerine uygunluk | Oluk genişliği, derinliği, profil boyutları |
Muayene, gerçek çizim ve kabul kriterlerine dayanmalıdır. Özelliğe bağlı olarak bu, boyut ölçümünü, profil incelemesini veya işlenmiş kenarların ve yüzeylerin incelenmesini içerebilir. Bir bileşen, kabul edilemez kenar hasarına rağmen nominal kanal derinliğini karşılayabilir, bu nedenle boyutsal kontroller ve yüzey kalitesi kontrolleri birbirinin yerine geçebilirmiş gibi değerlendirilmemelidir.
Proses tutarlılığı aynı zamanda takımın durumuna da bağlıdır. Takım aşınmasındaki değişiklikler işleme davranışını ve zaman içinde üretilen boyutları etkileyebilir. Uygun bir denetim sıklığının belirlenmesi ve tekrarlanan parçalar arasındaki sonuçların gözden geçirilmesi, daha büyük bir uygunsuz bileşen grubuna yol açmadan önce değişikliklerin belirlenmesine yardımcı olabilir.
Amaç, en agresif işleme parametrelerini uygulamak değil, ekipman ve takımın yetenekleri dahilinde gerekli geometriyi ve yüzey durumunu elde etmektir.
Kenar talaşlanması, seramik kanal işlemede karşılaşılan sorunlardan biridir. Seramik malzemeler kırılgan olduğundan, malzeme kaldırma sırasındaki yerel gerilimler, oluğun kenarına veya işlenmiş profilin sınırına zarar verebilir. Hasarın boyutu malzemeye, özellik geometrisine, takımın durumuna ve işleme sürecine bağlıdır. Bu nedenle, yontulmuş bir kenar, otomatik olarak tek bir çalışma parametresine atfedilmek yerine bağlam içinde araştırılmalıdır.
Boyutsal sapma başka bir olası sorundur. Bir oluk çok geniş, çok derin veya yanlış konumlandırılmış olabilir ve profil amaçlanan konturu takip etmeyebilir. Katkıda bulunan potansiyel faktörler arasında takım geometrisi, iş parçası hizalaması, makinenin durumu, takım aşınması ve programlama hataları yer alır. İlerleme hızının bu diğer faktörleri kontrol etmeden tekrar tekrar değiştirilmesi, asıl nedeni çözmede başarısız olabilir.
Taşlama sırasında yüzey hasarları da meydana gelebilir. Hasarın görünümü ve ciddiyeti malzemeye ve işleme koşullarına bağlıdır. İnceleme, sorunun görünür kenarla sınırlı olup olmadığını veya işlenmiş yüzeyi de etkileyip etkilemediğini belirlemelidir. Bileşenin tanımlanmış yüzey veya boyut gereksinimlerine sahip olduğu durumlarda, değerlendirmede tek başına genel bir görsel değerlendirme yerine bu kriterler kullanılmalıdır.
Yapılandırılmış bir sorun giderme süreci olası nedenlerin ayrılmasına yardımcı olur:
Aleti inceleyin: Aşınma, hasar ve alet geometrisi ile gerekli özellik arasında uyumsuzluk olup olmadığını kontrol edin.
Kurulumu ve süreci gözden geçirin: İş parçası konumlandırmasını, takım yolunu ve seçilen işleme parametrelerini onaylayın.
Sonucu doğrulayın: Kritik boyutları ölçün ve kenar ve yüzey durumunu bileşen gereksinimlerine göre inceleyin.
Değişiklikler sistematik olarak değerlendirilmelidir. Birden fazla değişken aynı anda değiştirilirse hangi değişikliğin sonucu iyileştirdiğini veya kötüleştirdiğini belirlemek zorlaşır. Gerektiğinde, temsili bir iş parçasının kullanıldığı kontrollü bir deneme, takım konfigürasyonunun ve işleme koşullarının tam üretimden önce uygun olup olmadığının belirlenmesine yardımcı olabilir.
Takım seçimi ve proses kontrolü birbiriyle ilişkilidir ancak birbirlerinin yerine geçmezler. Uygun bir takım, yanlış konumlandırmayı veya uygun olmayan bir takım yolunu telafi edemez. Benzer şekilde, iyi programlanmış bir yol, takım geometrisi ile üretilen özellik arasındaki temel uyumsuzluğun üstesinden gelemez.
Takım seçimi yalnızca ürün adından ziyade özelliğin geometrisiyle başlamalıdır. Bir oluk için gereken genişlik, derinlik, kesit ve konum, takım boyutlarının ve çalışma şeklinin belirlenmesine yardımcı olur. Bir profil için hedef yüzeyin konturu, köşe geometrisi ve erişilebilirliği dikkate alınmalıdır. Aynı takımın bir bileşen üzerindeki her özellik için uygun olduğu varsayılmamalıdır.
Seramik malzeme ve gerekli bitmiş durum da önemlidir. Alümina, zirkonya, silisyum karbür ve silisyum nitrür otomatik olarak değiştirilebilir işleme malzemeleri olarak değerlendirilmemelidir. Malzeme kalitesi, bileşen geometrisi ve belirtilen kalite gereklilikleri, takım seçimini ve çalışma koşullarını etkileyebilir. Bu nedenle uygun tane boyutu ve taşlama parametrelerinin gerçek uygulamaya göre doğrulanması gerekir.
Takım boyutlarının makine ve işleme göreviyle eşleşmesi gerekir. İlgili kontroller takım çapını, sap çapını, etkin uzunluğu, bağlama düzenini ve izin verilen çalışma aralığını içerir. Derin veya dar özellikler için erişim ve erişim kritik olabilir. Daha karmaşık profiller için aletin, bitişik yüzeylere müdahale etmeden gerekli konturu takip edebilmesi gerekir.
İşleme işleminin kendisi de dikkate alınmalıdır. Delme, delik taşlama, raybalama, kanal açma ve profil taşlama, benzer takımlar veya iş parçası malzemeleri içerseler bile farklı işlemlerdir. Bir ürünü seramik taşlama başlığı olarak tanımladığı için seçmek yeterli değildir; belgelenmiş uygulamaları ve boyutları gözden geçirilmelidir.
Örneğin, Meijie'nin yarı iletken seramik delik işlemeye yönelik taşlama kafası , gaga delme, delik taşlama, delik raybalama ve oluk açma için tasarlanmıştır. Listelenen kafa çapı 0,5–5 mm, sap çapı 6 mm, etkili uzunluk 2–20 mm, tane büyüklüğü 100#–600# ve taşlama derinliği 0,005–0,02 mm'dir. Ürün sayfası dönüş hızını veya ilerleme hızını belirtmediğinden bu değerler çıkarılmamalıdır.
Bu ürün, uygun küçük özellikli veya delik ile ilgili işlemler için değerlendirilmeye değer olabilir, ancak spesifikasyonları, onun her oluk veya karmaşık profil için uygun olduğunu kanıtlamaz. Amaçlanan çalışmanın, gerekli boyutların ve makine kurulumunun hala kontrol edilmesi gerekmektedir.
Pratik bir araç seçimi incelemesi aşağıdakileri kapsamalıdır:
| Seçim faktörü | Onaylanacak sorular |
|---|---|
| Özellik geometrisi | Gerekli kanal boyutları veya profil şekli nedir? |
| Takım boyutları | Çap, gövde ve etkin uzunluk uygun mu? |
| Malzeme ve kalite | Hangi seramik işleniyor ve hangi kalite kriterleri uygulanıyor? |
| Makine uyumluluğu | Sıkıştırma yöntemi ve çalışma koşulları ekipmanla uyumlu mu? |
| Süreç doğrulama | Önerilen konfigürasyon temsili bir denemede çizim gereksinimlerini karşılayabilir mi? |
Bir deneme ve sonraki inceleme, önerilen araç ve sürecin uygun olduğuna dair kanıt sağlar. Bir bileşenin birden fazla farklı özelliği olduğu durumlarda, tek bir takım konfigürasyonunun hepsi için en iyi sonucu sağlayacağını varsaymak yerine, her bir işlem kendi gereksinimlerine göre değerlendirilmelidir.
Yarı iletken seramik oluk işleme ve seramik profil işleme, takım geometrisi, işleme yolları, çalışma parametreleri ve denetime koordineli bir yaklaşım gerektirir. Doğru işlem, özelliğin boyutlarına ve şekline, seramik malzemeye ve makinenin özelliklerine bağlıdır. Elmas taşlama kafaları çeşitli seramik işleme türlerini destekleyebilir, ancak bunların belgelenmiş uygulamaları ve spesifikasyonları seçime rehberlik etmelidir.
Üreticiler için pratik öncelik, takımı gerekli özellikle eşleştirmek, işleme koşullarını doğrulamak ve hem boyutları hem de yüzey durumunu denetlemektir. Bu yaklaşım, bileşen çizim gereksinimlerini karşılayan oluklar ve profiller üretmek için daha güvenilir bir temel sağlar.