Sep 11,2026
Gofret Öğütme Sırasında Yüzey Hasarına Ne Sebep Olur?
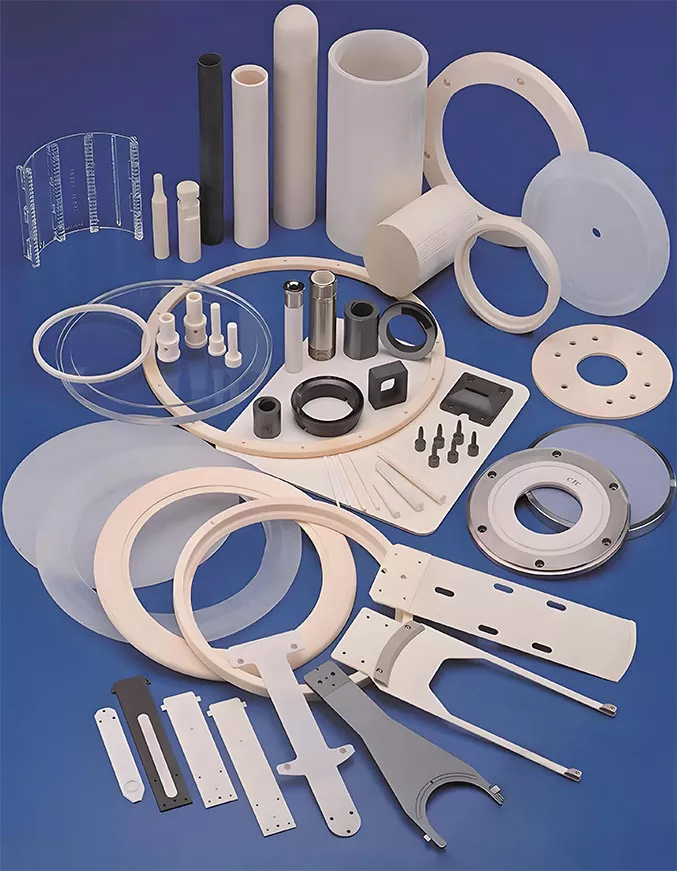
Yarı iletken ekipmanlar, sertlik, kimyasal direnç, termal stabilite ve boyutsal tutarlılık gerektiren uygulamalar için seramik bileşenlere dayanır. Alümina, zirkonya, itriya, silisyum karbür ve silisyum nitrür gibi malzemeler, seramik pencere kapakları, odak halkaları, nozüller, gaz dağıtım bileşenleri, pompa halkaları ve seramik tabanlar gibi bileşenlerde kullanılır.
Bu bileşenlerin işlenmesi kolay değildir. Sertlikleri ve kırılgan davranışları, özellikle parçanın ince kenarlar, küçük delikler, oluklar, dişler veya kavisli profiller içerdiği durumlarda, geleneksel talaş kaldırmayı zorlaştırır. Elmas taşlama takımları bu uygulamalar için kontrollü aşındırıcılı kesme sağlayarak üreticilerin gerekli geometriyi, boyutsal doğruluğu ve yüzey durumunu elde etmesine yardımcı olur.
Yarı iletken seramik bileşenler genellikle nispeten zorlu işleme gereksinimlerine sahiptir. Malzeme, aletin hızlı aşınmasına neden olacak kadar sert olabilir; kırılgan yapısı ise aşırı kuvvet uygulandığında ufalanma veya çatlama riskini artırabilir.
Bu nedenle taşlama, kontrollü malzeme çıkarmanın yüksek kaldırma oranına ulaşmaktan daha önemli olduğu durumlarda kullanılır. Uygun bir aşındırıcı alet, bileşenin gerektirdiği geometriyi korurken malzemeyi seramikten kademeli olarak çıkarabilir.
Elmas, yüksek sertliği ve kesme kabiliyeti nedeniyle özellikle bu tür işlemeyle ilgilidir. Sert seramik malzemeler için aşındırıcının, sabit bir kesme hareketini sürdürürken iş parçası üzerinde etkili kalması gerekir.
Aracın kendisi de önemlidir. Aşındırıcı türü tek başına işleme performansını belirlemez. Tane boyutu, takım geometrisi, çalışma yapısı, dönüş hızı, ilerleme hızı, taşlama derinliği ve ekipman uyumluluğu sonucu etkiler.
Yarı iletken bileşenler için bu özellikle önem kazanmaktadır çünkü birçok parça aşırı ufalanmaya veya boyutsal değişime tolerans gösteremeyen işlevsel yüzeylere veya geometrik özelliklere sahiptir. Amaç genellikle malzeme kaldırma, yüzey kalitesi ve boyutsal doğruluğun kontrollü bir kombinasyonudur.
Elmas taşlama takımlarının uygulaması, seramik bileşenin geometrisine ve işlevine göre değişir. Bazı parçalar yüzey veya kenar taşlama gerektirirken bazıları hassas deliklere, oyuklara, dişlere veya kavisli profillere ihtiyaç duyar.
| Yarı İletken Seramik Bileşen | Tipik İşleme Gereksinimi |
|---|---|
| Seramik pencere kapakları ve alümina kubbeler | Yüzey, kenar, yay ve boyut kontrolü |
| Seramik odak halkaları | İç ve dış geometri, kenar kalitesi ve yüzey kontrolü |
| Alüminyum nitrür nozulları | Hassas delik işleme ve boyut kontrolü |
| Gaz dağıtım bileşenleri | Delik ve oluk işleme |
| Pompa halkaları ve seramik tabanlar | İç delik, oluk, yüzey ve boyutlu işleme |
Seramik pencere kapakları ve alümina kubbeler, kontrollü işleme gerektiren kavisli yüzeyler, kenarlar ve diğer geometrik özellikler içerebilir. Buradaki zorluk yalnızca fazla malzemeyi çıkarmak değil, aynı zamanda gereksiz kenar hasarı olmadan amaçlanan profili korumaktır.
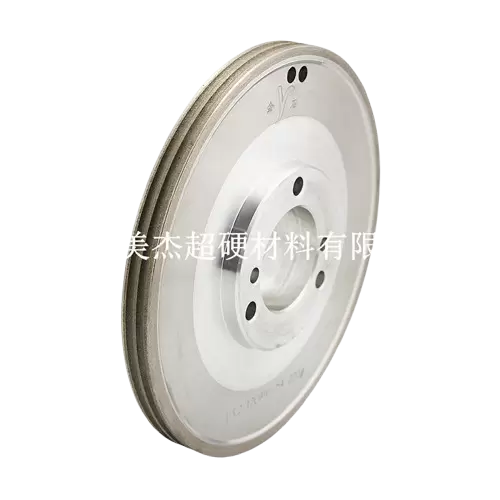
Platform frezeleme, ark kenar taşlama veya profille ilgili diğer işler gibi işlemler için elmas taşlama kafası kullanılabilir. Uygun takım spesifikasyonu bileşen geometrisine ve gerekli boyut ve yüzey özelliklerine bağlıdır.
Bu parçalar için stabil kesim önemlidir çünkü bir kenar veya kavisli yüzey boyunca yerel çentiklenme nihai bileşen geometrisini etkileyebilir. Bu nedenle öğütme koşulları seramik malzemeye ve işlenen özelliğe göre seçilmelidir.
Seramik odak halkaları geometri ve tutarlılığın önemli olduğu başka bir uygulamadır. Halkanın yüzeylerinin, kenarlarının veya iç özelliklerinin kontrollü olarak işlenmesi gerekebilir.
Bileşen dairesel geometrisiyle tanımlandığından halka etrafındaki boyutsal tutarlılık önemlidir. Düzensiz malzeme kaldırma, nihai şekli ve yüzey durumunu etkileyebilir.
Bu nedenle odak halkaları için kullanılan taşlama takımları, yalnızca malzemeye göre seçilmek yerine, gerekli işleme operasyonuna uygun hale getirilmelidir. Takım geometrisi ve aşındırıcı özelliklerin işlenmekte olan spesifik yüzeyi veya kenarı desteklemesi gerekir.
Alüminyum nitrür bileşenleri hassas delikler ve diğer küçük geometrik özellikler içerebilir. Bu uygulamalar taşlama takımı üzerinde farklı talepler doğurur çünkü işleme hedefi yalnızca malzeme kaldırmayı değil aynı zamanda delik boyutunu, konumunu, geometrisini ve kenar kalitesini de içerir.
Bu tür işler için seramik delik işleme özellikle önemlidir. Bileşene ve ekipmana bağlı olarak delik taşlama, delik raybalama, gaga delme veya ilgili işlemler için uygun bir taşlama kafası kullanılabilir.
Küçük delikler dikkatli kontrol gerektirir çünkü aşırı kuvvet veya uygun olmayan bir alet, delik girişinde veya çıkışında talaşlanmayı artırabilir. Bu nedenle takım çapı, etkin uzunluk, aşındırıcı tanecik ve çalışma koşulları birlikte değerlendirilmelidir.
Pompa halkaları, seramik tabanlar ve benzer bileşenler, iç delikler, oluklar, platformlar veya diğer işlenmiş özelliklerin kombinasyonlarını içerebilir. Bu nedenle tek bir bileşen birden fazla taşlama işlemi gerektirebilir.
İşleme yaklaşımı bileşenin geometrisini takip etmelidir. Yüzey alanları platform taşlama gerektirebilirken iç özellikler delik işleme veya diğer özel işlemleri gerektirebilir.
Bu, yarı iletken seramik işlemede, her operasyonda genel amaçlı bir alet kullanmak yerine, genellikle farklı özellikler için farklı taşlama aletleri kullanmasının bir nedenidir.
Farklı bileşen geometrileri farklı taşlama işlemleri gerektirir. Seçim öncelikle üretilmesi gereken özelliğe ve bu özelliğin boyutsal gereksinimlerine göre belirlenir.
Platform frezeleme, bir seramik bileşenin kontrollü bir düz veya platform yüzeyi gerektirdiği durumlarda kullanılır. Ana hususlar malzeme kaldırmayı, yüzey durumunu, düzlüğü ve boyutsal doğruluğu içerir.
Seramik malzemeler kırılgan olabileceğinden, taşlama işleminin işlem boyunca sabit kalması gerekir. Aşırı taşlama kuvveti, özellikle bileşenin ince kesitlere sahip olduğu durumlarda kenar kırılmalarına veya diğer yüzey kusurlarına neden olabilir.
Kavisli kenarlar veya profiller için ark kenarı taşlama kullanılır. Seramik pencere kapakları, kubbeler ve diğer şekilli bileşenler bu tür işlemeyi gerektirebilir.
Taşlama takımının kenar boyunca malzemeyi tutarlı bir şekilde çıkarırken amaçlanan geometriyi takip etmesi gerekir. Takım geometrisi ve işleme koşulları bu nedenle profil doğruluğu ve kenar kalitesi üzerinde doğrudan etkiye sahiptir.
Bazı seramik bileşenler, dişlere veya tanımlanmış diğer geometrik özelliklere ihtiyaç duyar. Diş taşlama, boyutsal doğruluğu kontrol ederken gerekli diş profilini üretmeye odaklanır.
Özellik geometrisi nispeten spesifik olduğundan takım ve işleme koşulları diş tasarımına, seramik malzemeye ve ekipmana göre seçilmelidir.
Delik işleme, yüzey taşlamadan farklı gereksinimler sunar. Takım, delik çapını, derinliğini, geometrisini ve kenar kalitesini kontrol ederken seramik malzemeye girmelidir.
Uygulamaya bağlı olarak işlemler arasında gaga delme, delik taşlama, delik raybalama ve kanal broşlama yer alabilir. Küçük çaplı taşlama kafaları, parçanın hassas delikler içermesi durumunda özellikle önemlidir.
Aletin ayrıca mevcut ekipmanlarla da uyumlu olması gerekir. Aşındırıcı performansı açısından uygun olan bir taşlama kafası, çapı, sapı veya etkin uzunluğu işleme kurulumuna uymuyorsa yine de uygun olmayabilir.
Elmas taşlama takımının değeri sadece sert seramik malzemeleri kesme yeteneği değildir. Yarı iletken bileşenler için kullanışlılığı, gerekli işleme sonucunu ne kadar iyi desteklediğiyle ölçülür.
Ana hususlar şunları içerir:
Zorlu seramik uygulamaları için bu faktörler birbiriyle yakından bağlantılıdır. Örneğin taşlama kuvvetini dikkate almadan talaş kaldırmanın arttırılması yüzey kalitesini etkileyebilir. Benzer şekilde, gerekli temizleme oranı dikkate alınmadan çok ince bir aşındırıcının seçilmesi işleme verimliliğini azaltabilir.
Bu nedenle araç, tek bir performans özelliğinden ziyade uygulamanın tamamına göre değerlendirilmelidir.
Takım seçimi takım kataloğundan ziyade bileşenle başlamalıdır. Tedarikçinin hangi malzemenin işlendiğini, hangi özelliğin işlenmesi gerektiğini ve hangi boyut ve yüzey gereksinimlerinin geçerli olduğunu anlaması gerekir.
Seramik malzeme ilk dikkat edilmesi gereken husustur. Alümina, zirkonya, itriya, silisyum karbür, silisyum nitrür ve alüminyum nitrür farklı işleme özelliklerine sahip olabilir. Sertlik ve kırılganlık aşındırıcı seçimini, kesme kuvvetini ve takım aşınmasını etkiler.
Bir sonraki husus işleme operasyonudur. Platform frezeleme, ark kenarı taşlama, diş taşlama, iç delik taşlama ve delik raybalama takıma aynı gereksinimleri getirmez.
Bileşen geometrisi de önemlidir. Büyük düz bir yüzey, kavisli bir kenar ve küçük çaplı bir delik, farklı takım geometrileri ve çalışma koşulları gerektirir.
| Başvuru | Ana Husus | Takım Yönü |
|---|---|---|
| Platform veya yüzey taşlama | Yüzey ve boyut kontrolü | Taşlama kafası |
| Ark kenarı taşlama | Kenar geometrisi ve profil doğruluğu | Taşlama kafası |
| Diş veya oluk işleme | Özellik geometrisi ve boyut kontrolü | Uygulamaya özel taşlama kafası |
| Seramik delik işleme | Delik çapı, derinliği ve kenar kalitesi | Delik işleme taşlama kafası |
Genel seramik bileşenlerin işlenmesi için, yarı iletken seramik bileşenlere yönelik bir taşlama başlığının işlenen malzeme ve özelliğe uygun olması gerekir. GRINDING HEAD ürün yelpazesi alümina, zirkonya, itriya, silisyum karbür ve silisyum nitrür gibi seramik malzemeleri içeren uygulamalarla ilgilidir.
Hassas delikler için takım gereklilikleri daha spesifiktir. Spesifikasyonunun bileşen ve ekipmanla eşleşmesi koşuluyla, delik taşlama, delik raybalama, gaga delme ve olukla ilgili işlemeyi içeren işlemler için bir delik işleme taşlama kafası düşünülebilir.
Önemli olan, aletin yalnızca seramik işleme amaçlı pazarlandığı için seçilmemesidir. Malzeme, özellik geometrisi, takım boyutları, aşındırıcı tanecik, dönme hızı, ilerleme hızı ve ekipman gereksinimlerinin tamamının dikkate alınması gerekir.
Uygun bir takım seçildikten sonra işleme koşulları nihai sonucu belirlemeye devam eder. Aynı taşlama kafası, taşlama derinliği, ilerleme hızı veya dönme hızı değiştiğinde farklı davranabilir.
İzlenecek ana faktörler şunları içerir:
Kum seçimi, işleme aşamasına ve gerekli yüzey durumuna uygun olmalıdır. Talaş kaldırma için daha agresif bir aşındırıcı koşul uygun olabilirken, yüzey kalitesinin daha önemli olduğu durumlarda daha ince bir taşlama koşulu tercih edilebilir.
Taşlama hızı ve ilerleme hızı da birlikte dikkate alınmalıdır. Diğer koşulları ayarlamadan ilerleme oranının artırılması taşlama kuvvetini artırabilir ve kenar kalitesini etkileyebilir. Benzer şekilde, aşırı taşlama derinliği hem takıma hem de seramik bileşene ek yük getirebilir.
Takım durumu başka bir pratik husustur. Bir taşlama takımı aşındıkça kesme davranışı değişebilir. Takımın izlenmesi ve uygun işleme koşullarının sürdürülmesi, bileşenler arasındaki varyasyonun azaltılmasına yardımcı olabilir.
Hassas seramik parçalar için proses kontrolü bu nedenle ilk takım seçimi kadar önemlidir.
Delik işleme, mevcut çalışma alanının sınırlı olması ve geometrik gereksinimlerin katı olabilmesi nedeniyle ayrı bir değerlendirmeyi hak eder.
Bir delik işleme takımının, delik çevresinde yeterli kesme hareketini sürdürürken iş parçasına girmesi gerekir. Takım çapı, sap çapı, etkin uzunluk, tane boyutu ve dönme koşullarının tümü işleme sürecini etkiler.
Örneğin çok küçük delikler, uygulama için uygun çapta ve yeterli sertlikte bir alet gerektirir. Aşırı takım sapması veya dengesiz kesme, delik geometrisini etkileyebilir ve kenarda kırılma riskini artırabilir.
Delik derinliği de önemlidir. Daha derin bir delik, sığ bir delikten farklı bir etkili uzunluk ve işleme yaklaşımı gerektirebilir. Alet stabiliteden ödün vermeden gerekli alana ulaşmalıdır.
Aynı zamanda seramik malzemenin de dikkate alınması gerekir. Alüminyum nitrür, alümina, zirkonya, silisyum karbür ve diğer seramikler aynı işleme koşullarına mutlaka aynı şekilde yanıt vermez.
Bu nedenle delik işleme taşlama kafaları tek başına çap yerine komple delik ihtiyacına göre seçilmelidir.
Bir taşlama takımı tedarikçisi ile yapılan pratik bir seçim görüşmesi, takım spesifikasyonunun gerçek uygulama ile ilişkilendirilmesi için yeterli bilgiyi sağlamalıdır.
En yararlı bilgiler arasında seramik malzeme, bileşen geometrisi, işleme operasyonu, ekipman ve kalite gereksinimleri yer alır. Uygulamanın delik içermesi durumunda delik çapı, derinliği ve gerekli geometri de önemlidir.
Üreticiler ayrıca mevcut operasyonun gereklilikleri ile nihai bileşen gereklilikleri arasında ayrım yapmalıdır. Erken işleme aşamasında malzeme kaldırma için bir takım seçilebilirken, son yüzeyi veya boyutsal durumu elde etmek için başka bir işleme ihtiyaç duyulabilir.
Yeni uygulamalar için test, yalnızca nominal takım spesifikasyonuna dayanmak yerine ölçülebilir sonuçlara odaklanmalıdır. Talaş kaldırma oranı, boyutsal doğruluk, yüzey durumu, kenar kalitesi, takım aşınması ve proses stabilitesi, performansın değerlendirilmesi için daha yararlı bir temel sağlar.
Bu yaklaşım aynı zamanda standart bir taşlama takımının yeterli olup olmadığını veya uygulamanın daha özel bir takım konfigürasyonu gerektirip gerektirmediğini belirlemeyi de kolaylaştırır.
Elmas taşlama takımları, alümina, zirkonya, itriya, silisyum karbür, silisyum nitrür ve alüminyum nitrür dahil olmak üzere yarı iletken ekipmanlarda kullanılan çeşitli sert seramik malzemeler için kullanılabilir. Uygun takım spesifikasyonu malzemeye ve işleme operasyonuna bağlıdır.
Seramik pencere kapakları, alümina kubbeler, seramik odak halkaları, alüminyum nitrür nozullar, gaz dağıtım bileşenleri, pompa halkaları ve seramik tabanlar gibi bileşenler taşlama veya delik işleme gerektirebilir. Kesin işlem, bileşen geometrisine ve işlevsel gereksinimlere bağlıdır.
Delik işleme taşlama kafaları gaga delme, delik taşlama, delik raybalama ve kanal broşlama gibi işlemler için kullanılabilir. Takım çapı, etkin uzunluk, tane büyüklüğü ve ekipman uyumluluğu gerekli delik geometrisine ve seramik malzemeye uygun olmalıdır.
Elmas, yüksek sertliğe ve güçlü kesme kapasitesine sahip olup, sert seramik malzemelerin aşındırıcı işlenmesi için uygundur. Yarı iletken uygulamalarında amaç, yalnızca malzemeyi çıkarmak değil, kontrollü kesmeyi, boyutsal doğruluğu ve kabul edilebilir yüzey ve kenar kalitesini korumaktır.
Yarı iletken seramik bileşenler, yüzeylerin, kenarların, eğrilerin, dişlerin, oyukların ve deliklerin hassas şekilde işlenmesini gerektirebilir. Sertlikleri ve kırılgan davranışları, özellikle boyutsal doğruluğun ve kenar kalitesinin gerekli olduğu durumlarda takım seçimini ve proses kontrolünü önemli hale getirir.
Elmas taşlama takımları bu uygulamalar için pratik bir çözüm sağlar ancak takım seramik malzemeye, işleme operasyonuna, bileşen geometrisine, ekipmana ve gerekli kaliteye göre seçilmelidir. Örneğin platform veya ark kenarı taşlama için uygun bir taşlama kafasının otomatik olarak hassas delik işlemeye uygun olduğu varsayılmamalıdır.
Malzeme, uygulama, alet özellikleri ve işleme koşulları arasındaki açık ilişki, stabil yarı iletken seramik bileşenlerin taşlanması için en güvenilir temeli sağlar.