Sep 24,2026
Yarı İletken Gofret İşlemede Gofret Kenar Taşlama Nasıl Kullanılır?
Hassas optik bileşenler için uygun bir elmas taşlama kafasının seçilmesi, takım çapının iş parçasıyla eşleştirilmesinden daha fazlasını gerektirir. Malzeme özellikleri, bileşen geometrisi, boyut toleransları, yüzey kaplama gereksinimleri ve makine uyumluluğu, bir taşlama kafasının belirli bir uygulama için uygun olup olmadığını etkiler. Makineye uyan bir takım, gerekli kontur veya yüzey kalitesi için yine de uygun olmayabilir.
Kuvars yarımküreleri, cam seramikleri veya safir kapak plakalarını işleyen üreticiler için bu hususlar özellikle önemlidir çünkü bitmiş bileşen zorlu geometrik ve yüzey gereksinimlerine sahip olabilir. Seçim süreci iş parçası ve kabul kriterleri ile başlamalı, daha sonra taşlama kafası boyutlarına, elmas tane boyutuna ve çalışma koşullarına geçmelidir.
Bu kılavuz, hassas optik bileşenler için elmas taşlama başlığı seçerken bu faktörlerin nasıl değerlendirileceğini, ekipman uyumluluğu ve tedarikçi iletişimine ilişkin pratik hususlarla birlikte açıklamaktadır.
Hassas optik taşlamanın ilk adımı, iş parçasının işleme sürecinden ne istediğini belirlemektir. Malzeme tek başına doğru taşlama kafasını belirlemez. Bileşenin şekli, işlenecek alan, çıkarılacak malzeme miktarı ve gerekli yüzey işlemi de dikkate alınmalıdır.
Farklı optik bileşenler farklı işleme kısıtlamaları sunar. Örneğin bir kuvars yarım küre, alet erişimine ve kontur doğruluğuna dikkat edilmesini gerektiren kavisli bir profile sahiptir. Safir kapak plakasının tasarımına bağlı olarak farklı kenar veya profil gereksinimleri olabilir. Cam-seramik bileşenlerin de benzer şekilde özel geometrilerine ve kalite özelliklerine göre değerlendirilmesi gerekir.
Bu farklılıklar taşlama kafasının boyutlarını ve konfigürasyonunun yanı sıra çalışacağı koşulları da etkiler. Yalnızca malzeme adına göre bir takım seçmek, gerçek işleme görevini gözden kaçırabilir.
Ürünleri karşılaştırmadan önce aşağıdaki bilgileri sağlayın:
İş parçası ayrıntıları: malzeme, çizim, boyutlar, kontur ve taşlanacak alan.
Kalite gereksinimleri: boyut toleransları, yüzey pürüzlülüğü, kenar durumu ve geçerli denetim kriterleri.
İşleme gereksinimleri: amaçlanan işlem, mevcut çalışma alanı ve çıkarılması gereken malzeme miktarı.
Bu ayrıntılar, hassas bir optik bileşen işleme uygulamasının değerlendirilmesi için pratik bir başlangıç noktası sağlar. Ayrıca, fiziksel olarak kurulumla uyumlu bir takım ile istenen sonuca uygun bir takım arasında ayrım yapılmasına da yardımcı olurlar.
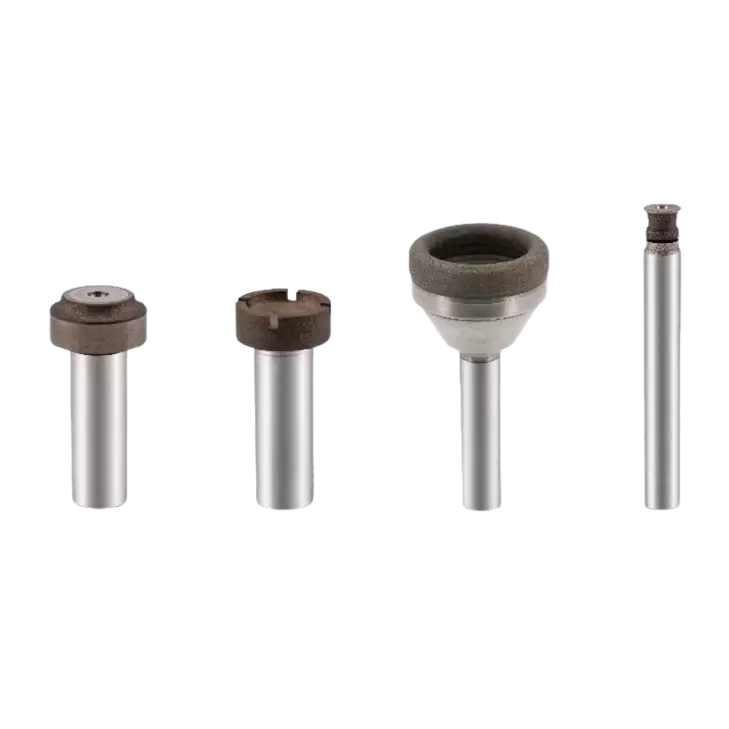
Taşlama kafasının boyutları takım erişimini, makine uyumluluğunu ve amaçlanan işleme alanına ulaşma yeteneğini etkiler. Üç boyut özel ilgiyi hak etmektedir: kafa çapı, sap çapı ve toplam uzunluk.
Kafa çapı, iş parçası konturuna, mevcut işleme alanına ve ekipmanın çalışma aralığına göre değerlendirilmelidir. Hedeflenen alan için çok büyük bir çap erişimi kısıtlayabilir, ancak daha küçük bir çap otomatik olarak daha iyi değildir. Uygun seçim geometriye ve makine kurulumuna bağlıdır.
Sap çapı öncelikle bir arayüz meselesidir. Makinenin bağlama düzenine ve izin verilen takım konfigürasyonuna uygun olmalıdır. Bir uyumsuzluk, taşlama kafasının aşındırıcı özellikleri ne olursa olsun, doğru kurulumu engelleyebilir veya kurulumun uygunluğunu tehlikeye atabilir.
Toplam uzunluk, takımın belirli bir alana ulaşması gerektiğinde de önemlidir. Sipariş vermeden önce iş parçasının etrafındaki mevcut alan, fikstür açıklığı ve işleme alanının konumu kontrol edilmelidir. Daha uzun bir aracın mutlaka daha iyi sonuçlar üreteceği varsayılmadan yeterli erişim sağlanmalıdır.
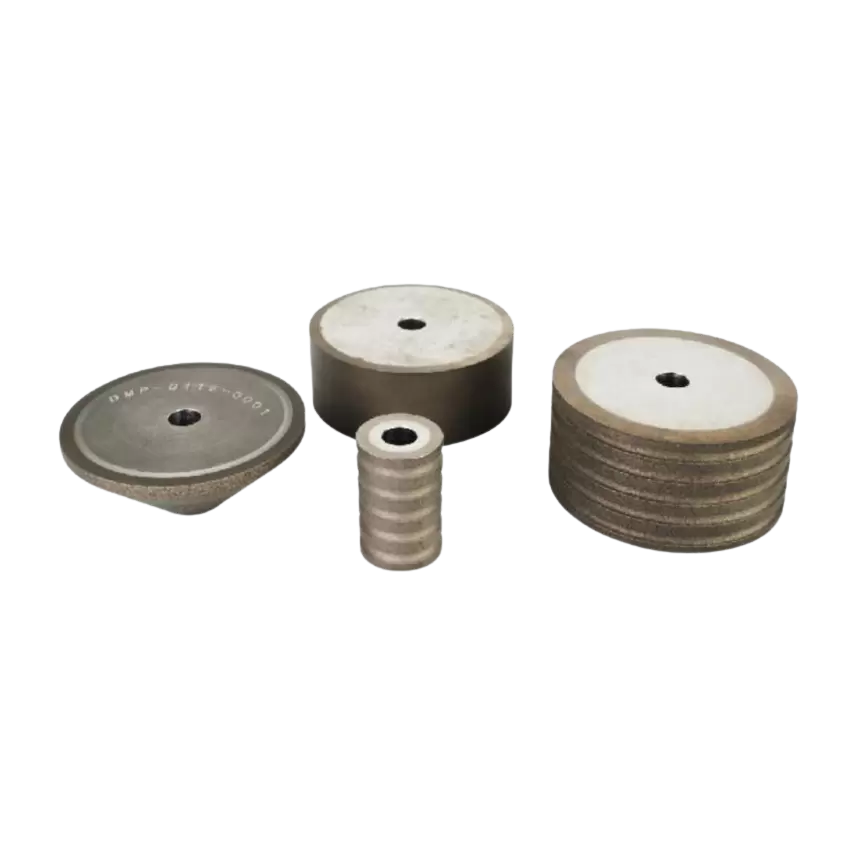
Meijie'nin hassas optik taşlama kafası için aşağıdaki özellikler listelenmiştir:
| Parametre | Ürün özellikleri | Seçim değerlendirmesi |
|---|---|---|
| Taşlama kafası çapı | Ø4–30mm | İş parçasının konturunu ve mevcut alanı eşleştirin |
| Şaft çapı | Ø6 mm veya Ø10 mm | Makine arayüzüyle uyumluluğu doğrulayın |
| Toplam uzunluk | 75 mm'den az | Erişimi, fikstür açıklığını ve paraziti kontrol edin |
Bu boyutlar mevcut seçeneklerin daraltılmasına yardımcı olur ancak gerçek iş parçası çiziminin ve makine konfigürasyonunun gözden geçirilmesinin yerine geçmez. Alıcılar, listelenen bir spesifikasyonu uygulamalarına uygun olarak değerlendirmeden önce gerekli boyutları doğrulamalıdır.
Mevcut boyutlar ve diğer özellikler de dahil olmak üzere tüm ürün ayrıntıları için Meijie'nin hassas optik taşlama kafasına bakın .
Elmas taşlama başlığının tane büyüklüğü bir diğer önemli seçim faktörüdür. Meijie'nin ürün özelliklerinde 100#–3000# tane aralığı listelenmektedir. Bu aralıkta seçim yapmak, amaçlanan işleme aşamasının ve bitmiş parçadan beklenen kalitenin anlaşılmasını gerektirir.
Kum seçimi çeşitli gereksinimlerin dengelenmesini içerir. İşlemin, belirtilen bitişi karşılayan bir yüzey üretirken malzemeyi uygun bir oranda kaldırması gerekir. Uygun denge, iş parçası malzemesine, geometriye, işleme koşullarına ve ek son işlem operasyonlarının takip edilip edilmeyeceğine bağlıdır.
Yaygın bir hata, hassas işler için daha ince tanenin her zaman tercih edildiğine dair genel bir varsayıma dayalı olarak tane boyutu seçmektir. Yüzey kalitesi öncelikli olduğunda daha ince aşındırıcı kaliteler uygun olabilir ancak tane boyutu tek başına nihai sonucu belirlemez. Tezgahın durumu, takım geometrisi, iş parçası desteği ve çalışma koşulları da işlenen yüzeyin kalitesini etkiler.
Tersi varsayım da aynı derecede güvenilmezdir: yalnızca malzeme kaldırmayı artırmak için daha kaba bir kalitenin seçilmesi, bileşenin zorlu yüzey veya kontur gereksinimlerine sahip olması durumunda uygun olmayabilir. Seçim, tek bir performans hedefinden ziyade işlemenin gerçek aşamasını yansıtmalıdır.
Tane boyutunu değerlendirirken üç soruyu göz önünde bulundurun:
Taşlama işleminin sonunda parçanın hangi yüzey kalitesine ulaşması gerekiyor?
Taşlama kafası ilk malzeme çıkarma işlemi için mi yoksa daha sonraki bitirme aşaması için mi kullanılıyor?
Seçilen kum ve önerilen çalışma koşulları amaçlanan malzeme ve ekipman üzerinde doğrulanabilir mi?
Bu sorular hassas optik taşlama kararlarının ölçülebilir gereksinimlere bağlı kalmasına yardımcı olur. Uygulamanın alışılmadık olduğu durumlarda temsili denemeler ve muayene sonuçları, yalnızca genel amaçlı bir tablodan kum seçmekten daha güvenilirdir.
Bu nedenle mevcut 100#–3000# aralığı, her optik malzeme veya işleme görevi için evrensel bir öneri olarak değil, bir ürün spesifikasyonu olarak ele alınmalıdır.
Hassas optik bileşenlerin geometri ve yüzey kalitesi açısından ayrı gereksinimleri olabilir. Bir bileşen, yüzey kalitesi gereksinimini karşılamasa da boyut toleransını karşılayabilir. Tersine, pürüzsüz görünen bir yüzey, konturun veya boyutların doğru olduğunu kanıtlamaz.
Bu nedenle takım seçimi sırasında optik bileşenin boyutsal doğruluğu ve optik taşlama yüzey kalitesi bağımsız olarak değerlendirilmelidir.
Meijie'nin ürün sayfası, geometrik toleransın 0,01 mm'nin altında ve yüzey pürüzlülüğünün Ra 0,5 μm'nin altında olduğu işleme gereksinimlerini tanımlar. Bu rakamlar, ürünün amaçlanan uygulamalarıyla ilişkili hassasiyet düzeyinin anlaşılması için yararlı bağlam sağlar. Ancak bunlar her malzeme, makine, parça geometrisi veya işleme koşulu için koşulsuz garantiler olarak yorumlanmamalıdır.
Gerçek sonuçlar, işleme kurulumunun tamamına bağlıdır. İş parçasının konumlandırılması, tezgah stabilitesi, takımın durumu, çalışma parametreleri ve inceleme yönteminin tümü, bitmiş bileşenin belirtilen gereksinimleri karşılayıp karşılamadığını etkileyebilir. Uygun bir taşlama kafası, kalitenin tek belirleyicisi olmaktan ziyade bu sürecin bir parçasıdır.
Bir takım seçmeden önce kabul kriterlerini ölçülebilir terimlerle tanımlayın. Gerekli boyut toleransını, yüzey pürüzlülüğü parametresini ve sınırını ve bitmiş parçanın nasıl inceleneceğini doğrulayın. Bileşen karmaşık bir kontur içeriyorsa hangi boyutların veya profil özelliklerinin kritik olduğunu açıklayın.
Belirtilen gerekliliklerin taşlamadan hemen sonra mı yoksa müteakip bitirme işlemlerinden sonra mı uygulanacağının bildirilmesi de önemlidir. Bu ayrım olmadan tedarikçi, aracı sürecin alıcının amaçladığından farklı bir aşamasına göre değerlendirebilir.
Net kalite gereklilikleri, önerilen elmas taşlama kafasının uygun olup olmadığının değerlendirilmesini ve deneme sonuçlarının aynı standartla karşılaştırılmasını kolaylaştırır.
Bir taşlama kafası hem iş parçasına hem de makineye uygun olmalıdır. Sipariş vermeden önce bağlama arayüzünü, izin verilen çalışma hızını, mevcut çalışma alanını ve uygulamayla ilgili soğutma ve talaş giderme düzenlemelerini doğrulayın.
Meijie'nin hassas optik taşlama kafası, 9000–32000 dev/dak ekipman dönüş hızını ve 50–500 mm/dak ilerleme hızını listeler. Bu değerler belirtilen çalışma aralıklarını tanımlar; her iş için önerilen hız ve ilerleme kombinasyonu olarak değerlendirilmemelidirler.
Uygun ayarlar makineye, iş parçasına, taşlama kafası konfigürasyonuna ve işlemin gereksinimlerine bağlıdır. Listelenen aralıktaki bir hız tek başına belirli bir kurulumun uygun olduğunu göstermez. Çalıştırmadan önce ekipman üreticisinin limitleri ve alet tedarikçisinin uygulama kılavuzu kontrol edilmelidir.
Uyumluluk aynı zamanda makinenin fiziksel düzenlemesini de içerir. Sapın doğru şekilde tutulabildiğini, seçilen başlığın gerekli işleme alanına erişebildiğini ve iş parçası ile fikstürün yeterli açıklık bıraktığını doğrulayın. Soğutma ve talaş kaldırma kurulumla ilgiliyse, bu koşullar bir kalite sorunu ortaya çıktıktan sonra değil, sürecin bir parçası olarak değerlendirilmelidir.
Pratik bir ekipman kontrolü şunları kapsamalıdır:
Arayüz ve açıklık: sap uyumluluğu, bağlama düzeni, takım erişimi ve iş parçası veya fikstürle olası etkileşim.
Çalışma sınırları: izin verilen iş mili hızı, geçerli ilerleme koşulları ve makine veya takım tedarikçisi tarafından belirtilen kısıtlamalar.
Proses koşulları: soğutma, talaş tahliyesi, iş parçası desteği ve sonuçları doğrulamak için kullanılan inceleme yöntemi.
Meijie, hassas optik taşlama kafasını farklı markaların çift kenar düzeltme makineleriyle uyumlu olarak tanımlıyor. Öyle olsa bile alıcılar, marka uyumluluğunun teknik doğrulama ihtiyacını ortadan kaldırdığını varsaymak yerine, belirli makine konfigürasyonunu ve uygulama gereksinimlerini doğrulamalıdır.
İyi uyumlu bir kurulum, aletin kontrollü koşullar altında değerlendirilmesini ve seçilen konfigürasyonun gerekli kalite standardını karşılayıp karşılamadığını belirlemeyi kolaylaştırır.
İş parçası gereksinimleri, boyutları, tane boyutu ve makine koşulları incelendikten sonra geriye kalan görev, tedarikçiye önerilen konfigürasyonu değerlendirmesi için yeterli bilgiyi sağlamaktır.
Ürün spesifikasyon sayfası yararlı bir başlangıç noktasıdır ancak uygulamaya özel her soruyu yanıtlamayabilir. Örneğin, listelenen bir çap aralığı, belirli bir kontur için hangi çapın uygun olduğunu belirlemez ve mevcut bir tane aralığı, test edilmemiş bir işlem için en iyi kaliteyi belirlemez.
Bir öneri veya fiyat teklifi talep etmeden önce aşağıdaki bilgileri hazırlayın:
İş parçası bilgileri: malzeme, çizim, geometri, işleme alanı ve geçerli işleme aşaması.
Kalite gereksinimleri: hedef boyutlar, geometrik tolerans, yüzey pürüzlülüğü ve muayene kriterleri.
Ekipman bilgileri: makine modeli, sıkma arayüzü, izin verilen hız, kullanılabilir alan ve ilgili soğutma düzenlemeleri.
Proses bağlamı: amaçlanan taşlama işlemi, mevcut kalite sorunları ve önceki denemelerden elde edilen sonuçlar.
Bu ayrıntılar ne kadar net bir şekilde belgelenirse mevcut spesifikasyonların uygulamaya uygun olup olmadığını belirlemek o kadar kolay olur. Çizimler ve ölçülebilir kabul kriterleri, özellikle kontur doğruluğu veya kısıtlı takım erişimi söz konusu olduğunda faydalıdır.
Uygulama, karşılaştırılabilir koşullar altında henüz kanıtlanmamış bir sonuç gerektiriyorsa, tedarikçiye uygunluğu doğrulamak için hangi bilgi veya testlerin gerekli olduğunu sorun. Bu, bir takımın nominal boyutlarının listelenen aralıkta kalması nedeniyle hedefi karşılayacağını varsaymak yerine tercih edilir.
Yapılandırılmış bir seçim süreci aynı zamanda alternatiflerin karşılaştırılması için sağlam bir temel sağlar. Alıcılar, takımları yalnızca fiyata veya tek bir spesifikasyona göre değerlendirmek yerine, her seçeneğin aynı iş parçası, makine ve kalite gereksinimlerine uyup uymadığını karşılaştırabilir.
Hassas optik bileşenler için uygun bir elmas taşlama kafasının seçilmesi, iş parçası ve kabul kriterleri ile başlar. Malzeme ve geometri uygulama gereksinimlerini belirler; kafa çapı, sap boyutu, toplam uzunluk ve tane boyutu mevcut seçeneklerin daraltılmasına yardımcı olur. Konfigürasyonun pratikte değerlendirilmesinden önce makine uyumluluğu ve çalışma koşulları kontrol edilmelidir.
Meijie'nin hassas optik taşlama kafası, tanımlı boyut, tanecik ve çalışma aralıklarıyla kuvars yarı küreler, cam seramikler ve safir kapak plakaları içeren uygulamalar için tasarlanmıştır. Doğru seçim hala bireysel bileşene ve işleme kurulumuna bağlıdır.
Üreticiler, iş parçası gereksinimlerini belgeleyerek ve sipariş vermeden önce ilgili spesifikasyonları onaylayarak daha bilinçli bir seçim yapabilir ve ölçülebilir kriterlere göre uygunluğu değerlendirebilir.