Aug 27,2026
Cam Taşlamada Wheel Bond Nedir ve Neden Önemlidir?
Yüksek hacimli cam işleme, üretim hattının her parçası üzerinde sürekli baskı oluşturur. Her gün binlerce cam panel kenar düzeltme ve taşlama ekipmanından geçtiğinde, taşlama verimliliğindeki küçük bir kayıp bile daha uzun çevrim süreleri, daha sık taş değişimi, daha yüksek aşındırıcı tüketimi ve tutarsız kenar kalitesi ile sonuçlanabilir.
Fotovoltaik, otomotiv, ev aletleri ve diğer endüstriyel cam ürünlerini işleyen üreticiler için öğütme verimliliğinin artırılması bu nedenle yalnızca makine hızının arttırılması meselesi değildir. Cam taşlama taşı , taşlama parametreleri, soğutma sıvısı koşulları, makine stabilitesi, cam özellikleri ve taş bakımının birlikte çalışması gerekir.
Doğru yaklaşım, talaşlanmayı, aşırı ısınmayı, titreşimi ve tekerlek aşınmasını kontrol altında tutarken talaş kaldırma verimliliğini artırmaktır. Bu makale, öğütme verimliliğini etkileyen ana faktörleri incelemekte ve yüksek hacimli cam işlemede performansı artırmanın pratik yollarını açıklamaktadır.
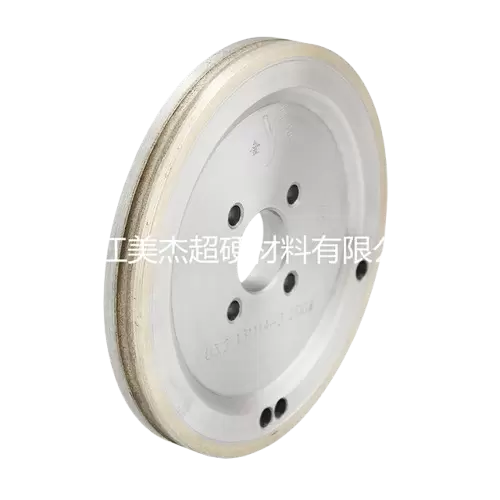
Öğütme verimliliği genellikle işlem hızıyla ilişkilendirilir ancak üretim verimliliği daha geniş bir kavramdır. Taşın hızla aşınması veya sık sık cilalanması ve değiştirilmesi gerekiyorsa, bir taşlama işlemi yüksek bir ilerleme hızında yürütülebilir ve genel olarak kötü sonuçlar üretebilir.
Endüstriyel cam işlemede verimlilik, ilgili birkaç gösterge aracılığıyla değerlendirilebilir:
Öğütme verimliliği hakkında düşünmenin yararlı bir yolu, birim üretim süresi başına işlenen nitelikli cam miktarı ve aşındırıcı maliyetidir. Bu, her bir işleme döngüsündeki küçük bir iyileştirmenin anlamlı bir yıllık kazanç sağlayabileceği yüksek hacimli hatlar için özellikle önemlidir.
Bu nedenle uygun bir cam işleme taşlama taşının seçilmesi, tek başına maksimum taşlama hızı yerine tüm üretim prosesine dayandırılmalıdır.
Düşük hacimli bir atölye, süreç değişikliklerini genellikle manuel ayarlama yoluyla telafi edebilir. Yüksek hacimli üretimin bu yaklaşıma toleransı çok daha azdır.
Sürekli taşlama, tekerleği ve makineyi sürekli mekanik ve termal yüklere maruz bırakır. Üretim devam ettikçe tekerlek profili, elmasa maruz kalma, soğutma sıvısı koşulları, makine titreşimi ve cam konumlandırmadaki değişiklikler bitmiş kenarı kademeli olarak etkileyebilir.
Üretim hatları farklı cam kalınlıklarını, boyutlarını veya kenar profillerini işlediğinde durum daha da zorlu hale gelir.
Örneğin, fotovoltaik cam işleme genellikle nispeten yüksek ilerleme hızlarında istikrarlı kenar kalitesi gerektirir. Otomotiv camı daha özel kenar profilleri ve ekipman uyumluluğu gerektirebilirken, ev aletleri camı farklı kalınlık ve boyut gereksinimleri gerektirebilir.
Bu nedenle amaç sadece tekerleğin daha hızlı kesilmesini sağlamak değildir. Amaç, taşın uzun bir üretim döngüsü boyunca kesme kabiliyetini ve geometrisini koruyabileceği bir taşlama sistemi kurmaktır.
Taşlama çarkı süreçteki en önemli değişkenlerden biridir. Bir cam uygulaması için tasarlanmış bir jant, başka bir malzeme veya üretim hattında aynı performansı sağlayamayabilir.
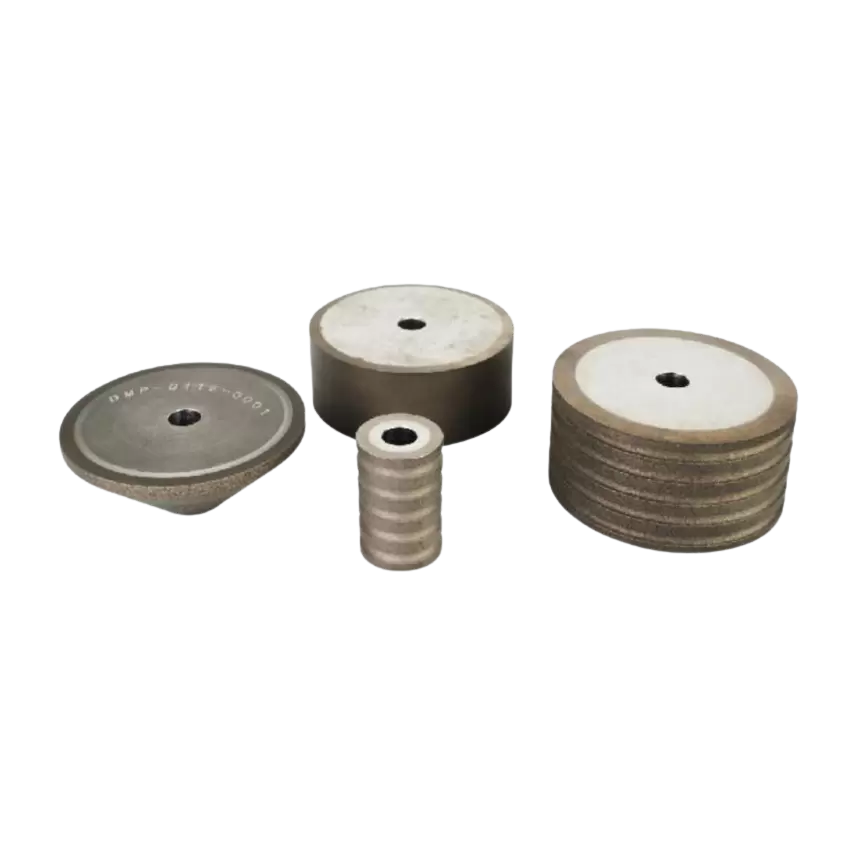
Elmas aşındırıcı, yüksek sertliği ve etkili kesme performansını sürdürme yeteneği nedeniyle cam taşlamada yaygın olarak kullanılır. Ancak elmas kalitesi tek başına jant performansını belirlemez. Bağ tipi, tane boyutu, konsantrasyon, tekerlek profili, boyutlar ve üretim sürecinin tümü nihai sonucu etkiler.
Örneğin, fotovoltaik cam için tasarlanmış bir PV cam taşlama çarkının yüksek ilerleme hızlarını, düşük talaşlanmayı, profil stabilitesini ve uzun hizmet ömrünü dengelemesi gerekebilir. Otomotiv camı için kullanılan bir jant, kenar ekipmanına ve cam profiline göre farklı bir geometri veya spesifikasyon gerektirebilir.
Meijie'nin PV Cam Taşlama Tekerleği , fotovoltaik cam kenar işleme için tasarlanmıştır ve 80# ila 400# arasında değişen tane boyutlarıyla 2 ila 18 mm arasındaki cam kalınlıklarını destekler. Uygulamaya özel tasarımı, hem verimin hem de kenar kalitesinin önemli olduğu üretim hatları için onu daha uygun hale getirir.
Benzer şekilde, bir ev aleti kenar taşlama çarkı, CNC işleme merkezleri ve farklı cam kenarlama makineleri için, yüksek verimli kenar işleme gereksinimlerine göre tasarlanmış spesifikasyonlarla yapılandırılabilir.
Kilit nokta, tekerlek seçiminin genel bir tekerlek spesifikasyonundan ziyade uygulama, makine ve işleme hedefiyle başlaması gerektiğidir.
Elmas tane büyüklüğünün malzeme kaldırma, kenar bitirme ve taşlama davranışı üzerinde doğrudan etkisi vardır.
Daha kalın elmas taneciği genellikle daha güçlü kesme eylemi ve daha yüksek malzeme kaldırma kapasitesi sağlar. Daha büyük miktarda malzemenin verimli bir şekilde çıkarılması gerektiğinde yararlı olabilir. Karşılaştırıldığında daha ince tanecik, yüzey kalitesi ve kenar kalitesi öncelikli konu haline geldiğinde daha uygundur.
Bu, kaba taneli bir tekerleğin her zaman daha verimli olduğu anlamına gelmez. Ortaya çıkan kenar ilave bitirme gerektiriyorsa veya aşırı talaşlanma yaratıyorsa, taşlama hızındaki belirgin kazanç sonraki işlemlerle dengelenebilir.
Bu nedenle pratik bir üretim hattı, farklı öğütme aşamaları için farklı tane boyutları kullanabilir. Kaba taşlama, talaş kaldırmaya odaklanabilirken sonraki taşlama veya cilalama aşamaları, bitmiş kenarı kademeli olarak iyileştirir.
Kum seçimini daha detaylı değerlendiren üreticiler için, cam taşlamada elmas tane boyutunun cam kalınlığı, taş bağı, ilerleme hızı, fener mili hızı ve gerekli kenar kalitesi ile birlikte dikkate alınması gerekir.
İlerleme hızı en görünür taşlama parametrelerinden biridir, ancak taş kapasitesini dikkate almadan bu hızın arttırılması hızla yeni sorunlara yol açabilir.
İlerleme hızı arttığında çarkın daha kısa sürede daha fazla malzeme kaldırması gerekir. Çarkın yeterli kesme kabiliyeti varsa ve makine stabil kalırsa verimlilik artabilir. Ancak taşlama sistemi pratik çalışma aralığının dışına itilirse taş yükü, ufalanma, titreşim ve ısı üretimi artabilir.
İdeal ilerleme hızı çeşitli değişkenlere bağlıdır:
Bu nedenle yüksek hacimli üretim , yalnızca mümkün olan en yüksek ilerleme hızını değil, optimum ilerleme hızını da hedeflemelidir .
Tüm üretim vardiyası boyunca tutarlı kenarlar üreten istikrarlı bir ilerleme hızı, sıklıkla kalite sorunları yaratan daha yüksek bir ayardan genellikle daha değerlidir.
Taşlama derinliği, tekerleğin her geçişte ne kadar malzeme çıkaracağını belirler. Aşırı taşlama derinliği aşındırıcı ve makine üzerindeki yükü arttırırken, gereksiz derecede sığ bir derinlik üretim verimliliğini düşürebilir.
Otomatik cam işleme için taşlama derinliği, gerçekten kaldırılması gereken kenar malzemesi miktarına karşılık gelmelidir.
Proses önemli miktarda talaş kaldırma gerektiriyorsa, tek bir tekerleği her şeyi bir kerede çıkarmaya zorlamak yerine, malzeme kaldırma işlemini birden fazla taşlama aşamasına dağıtmak daha etkili olabilir.
Bu yaklaşım aşağıdakilerin kontrol edilmesine yardımcı olabilir:
En iyi ayar, üretim denemeleri yoluyla belirlenir ve ilerleme hızı ve iş mili hızıyla birlikte değerlendirilmelidir.
Mil hızı elmas taşlama diskinin kesme davranışını etkiler. Ancak iş mili devri tek başına yeterli bilgi sağlamaz çünkü gerçek taş yüzey hızı aynı zamanda taş çapına da bağlıdır.
Tekerlek çapı değiştiğinde, iş mili devri sabit kalsa bile yüzey hızı değişir. Öğütme parametrelerinin ayrı ayrı ayarlanması yerine komple bir set olarak değerlendirilmesi gerektiğinin bir nedeni de budur.
Yüksek hacimli üretim için iş mili hızı, tekerlek üreticisinin tavsiye ettiği çalışma aralığına ve ekipmanın özelliklerine göre seçilmelidir.
Aşırı hız ayarı ısıya, titreşime ve aşınmaya neden olabilir. Çok düşük bir hız, kesme verimliliğini azaltabilir ve tek tek elmas parçacıkları üzerindeki yükü artırabilir.
Amaç, taşa gereksiz baskı uygulamadan aşındırıcının aktif kaldığı dengeli bir kesme koşuludur.
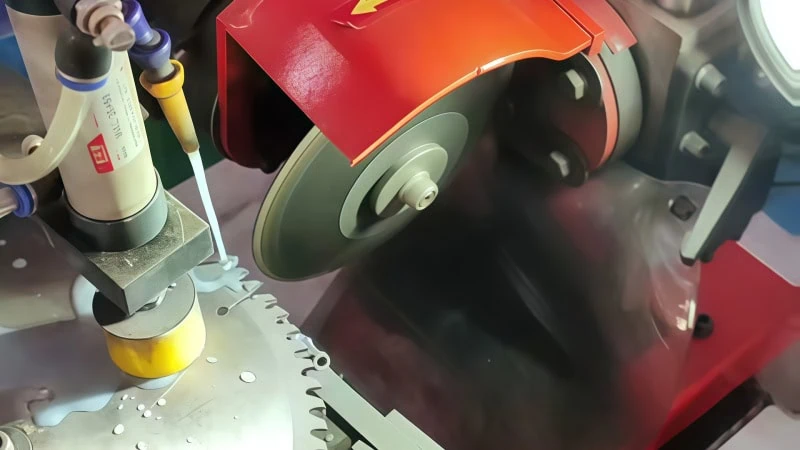
Cam taşlama, taş ile iş parçası arasındaki temas bölgesinde ısı üretir. Etkili soğutma sıvısı yönetimi bu ısının kontrol edilmesine yardımcı olur ve aynı zamanda cam parçacıklarının taşlama alanından uzaklaştırılmasına da yardımcı olur.
Sürekli üretimde soğutma sıvısı kalitesi kademeli olarak değişebilir. Kirlenme, yetersiz akış, tıkalı nozullar veya yanlış konumlandırma soğutma performansını düşürebilir.
Bu nedenle soğutma sıvısı ikincil bir sorun olarak ele alınmamalıdır.
Soğutma sistemi doğrudan taşlama temas alanına yeterli akışı sağlamalıdır. Memeler, soğutucunun dönen çark tarafından saptırılması yerine gerçek taşlama bölgesine ulaşacağı şekilde konumlandırılmalıdır.
Su kalitesi ve filtreleme de önemlidir. Birikmiş cam parçacıkları sistem içinde dolaşabilir ve hem işleme stabilitesini hem de ekipmanın durumunu etkileyebilir.
Stabil bir soğutma sistemi, daha tutarlı kenar kalitesine katkıda bulunabilir ve uzun üretim çalışmaları sırasında termal hasar riskini azaltabilir.
Titreşim, verimli cam taşlamanın önündeki bir diğer önemli engeldir.
Cam lokalize mekanik strese karşı hassastır. Taşlama sırasında titreşim oluştuğunda taş ile cam arasındaki temas daha az stabil hale gelir. Bu, düzgün olmayan kenarlara, artan ufalanmaya, erken jant aşınmasına ve kötü yüzey kalitesine katkıda bulunabilir.
Tekerlek dengeleme özellikle yüksek hızlı taşlama için önemlidir. Küçük bir dengesizlik bile dönüş hızı arttıkça daha belirgin hale gelebilir.
Makine sertliği de dikkate alınmalıdır. Gevşek bağlantılar, aşınmış yataklar, dengesiz iş parçası bağlama sistemleri veya yanlış hizalama, yalnızca taşlama çarkını değiştirerek çözülemeyecek titreşimlere neden olabilir.
Bu nedenle üreticilerin öğütme parametrelerini artırmadan önce tüm sistemin mekanik durumunu doğrulaması gerekir.
Bir taşlama taşı yalnızca aşındırıcı özellikleriyle performans göstermez. Geometrisi süreç boyunca doğru kalmalıdır.
Profil taşlama özellikle boyutsal değişikliklere karşı hassastır. Tekerlek aşındıkça etkin profili yavaş yavaş değişebilir. Bu değişiklik kontrol edilmezse ortaya çıkan cam kenarı artık gerekli boyutları karşılayamayabilir.
Profili iyi koruyan bir tekerlek, düzeltme sıklığını azaltabilir ve tutarlı üretimin sürdürülmesine yardımcı olabilir.
Tahvil seçiminin önemli olmasının bir nedeni de budur. Farklı bağ sistemleri, farklı kesme keskinliği, aşınma direnci ve form tutma kombinasyonları sağlar.
Zorlu uygulamalar için üreticiler, gerekli cam kenar geometrisine göre elmas profil taşlama taşlarını veya özel şekilli taşlama taşlarını seçebilirler .
Doğru profil, kenar makinesine ve son cam spesifikasyonuna uygun olmalıdır.
Tekerlek değişimi doğrudan aksama süresine neden olur. Ancak yüksek hacimli bir üretim ortamında gerçek maliyet, değiştirme fiyatından daha yüksek olabilir.
Tekerlek değişimi, makinenin durdurulmasını, mevcut tekerleğin çıkarılmasını, yenisinin takılmasını, hizalamanın kontrol edilmesini, sistemin dengelenmesini ve üretimin yeniden başlatılmasını içerebilir. Hat kararlı çıkışa dönmeden önce ek ayarlama yapılması gerekebilir.
Bu, tekerlek ömrünü üretim verimliliğinin önemli bir parçası haline getirir.
Daha uzun ömürlü bir disk otomatik olarak en iyi seçim değildir çünkü aşırı aşınma direnci bazen kesme keskinliğini azaltabilir. Daha yararlı hedef, öngörülebilir aşınmayı korurken yeterli keskinlik sağlayan dengeli bir tekerlektir.
Örneğin Meijie'nin otomotiv camı taşlama çarkı , keskinlik, şekil tutma ve yüksek taşlama oranı sağlamak için elmas aşındırıcıyı M tipi bağlayıcıyla birleştirir. Tasarımı, uzun üretim süreleri boyunca tutarlı performansın önemli olduğu zorlu otomotiv cam işleme uygulamalarına yöneliktir.
Taşlama taşının gözle görülür derecede kötü kenarlar üretmesini beklemek etkili bir bakım stratejisi değildir.
Tekerlek aşınması genellikle taşlama davranışındaki değişikliklerle tespit edilebilir. Artan iş mili yükü, taşlama sesindeki değişiklikler, daha fazla titreşim, azalan talaş kaldırma veya kenar kalitesindeki kademeli bozulma, bunların tümü taş durumunun bakım gerektirdiğini gösterebilir.
Üretim ekipleri kendi ekipmanlarına göre pratik izleme noktaları oluşturabilirler.
Örneğin operatörler tekerlek tüketimini, işlenmiş cam uzunluğunu, kenar kalitesini ve değiştirme aralıklarını kaydedebilir. Zamanla bu kayıtlar, gerçek tekerlek performansının daha net bir resmini sağlar.
Bu bilgi aynı zamanda jant özelliklerindeki bir değişikliğin gerçekten üretkenliği artırıp artırmadığının belirlenmesine de yardımcı olabilir.
Yüksek hacimli üretim tekrarlanabilirliğe bağlıdır. Bir taşlama taşı, bakımı kötü yapılan ekipmanı telafi edemez.
Düzenli bakım, taşlama stabilitesini doğrudan etkileyen tekerlek montaj sistemini, mili, yatakları, soğutma sistemini, fikstürleri ve diğer bileşenleri kapsamalıdır.
Basit bir bakım rutini, küçük mekanik sorunların üretim kesintisine dönüşmesini önlemeye yardımcı olabilir.
Anahtar alanlar şunları içerir:
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
Home appliance glass often requires a clean, consistent edge appearance combined with efficient production. CNC machining centers and automated edging equipment place additional emphasis on dimensional stability and repeatability.
İlgili cam kalınlığı, makine ve taşlama aşaması için tasarlanmış bir ev aleti kenar taşlama taşı, gereksiz taş değişimini azaltırken tutarlı çıktının korunmasına yardımcı olabilir.
Öğütme verimliliğinin artırılması, üretim hattının tamamında büyük bir değişiklik yapılmasını gerektirmez. Çoğu durumda anlamlı kazanımlar birkaç küçük faktörün düzeltilmesiyle elde edilir.
Mevcut süreci ölçerek başlayın. İlerleme hızını, iş mili hızını, taşlama derinliğini, taş ömrünü, işlenmiş cam uzunluğunu, kenar kalitesini ve taş değişiklikleriyle ilişkili aksama süresini kaydedin.
Daha sonra, verimsizliğin en büyük kaynağını belirleyin. Jant değişimi sık yapılıyorsa jantın teknik özelliklerine ve aşınmasına odaklanın. Ana sorun kenar talaşlanması ise tane boyutunu, ilerleme hızını, taşlama derinliğini ve soğutma sıvısı koşullarını gözden geçirin. Üretim hızı sınırlıysa çarkın ve makinenin daha yüksek bir ilerleme hızını güvenli bir şekilde destekleyip destekleyemeyeceğini inceleyin.
Üretim parametreleri ancak temel netleştikten sonra değiştirilmelidir.
Pratik bir optimizasyon döngüsü şu sırayı takip edebilir:
Ölçün → sınırlayıcı faktörü belirleyin → bir değişkeni ayarlayın → sonuçları değerlendirin → geliştirilmiş ayarı standartlaştırın.
Bu yaklaşım gereksiz deneme yanılmayı azaltır ve üretim kararları için daha güvenilir bir temel oluşturur.
Bir taşlama taşını camı ne kadar hızlı işleyebildiğini sorarak değerlendirmek cazip gelebilir. Yüksek hacimli üretim için bu denklemin yalnızca bir kısmıdır.
Bir tekerleğin yüksek ilerleme hızında çalıştığını ancak hızlı aşınma nedeniyle sık sık değiştirilmesi gerektiğini varsayalım. Üretim hattı, taş değişimi sırasında daha hızlı taşlamadan kazandığından daha fazla zaman kaybedebilir.
Aynı prensip kenar kalitesi için de geçerlidir. Daha yüksek taşlama hızı ilave talaş oluşmasına neden oluyorsa ve yeniden işleme veya ikincil işlem gerektiriyorsa, gerçek üretim verimliliği düşebilir.
Daha yararlı bir hedef ise istikrarlı yüksek üretkenliktir .
Bu, işleme hızı, tekerlek ömrü, kenar kalitesi, makine stabilitesi ve bakım gereksinimleri arasında makul bir dengenin korunması anlamına gelir.
Yüksek hacimli cam işlemede verimliliğin artırılması, tek bir parametre ayarından ziyade bir süreç optimizasyonu görevidir. Cam taşlama taşı , ilerleme hızı, taşlama derinliği, iş mili hızı, soğutma sıvısı, makinenin durumu ve taş bakımının tamamı nihai sonucu etkiler.
Üreticiler için en pratik strateji, istikrarlı bir temel oluşturmak, ana üretim kısıtlamasını belirlemek ve ardından ilgili değişkenleri birer birer optimize etmektir. Özellikle fotovoltaik, otomotiv veya ev aletleri camlarını işlerken uygulamaya özel çark seçimi de aynı derecede önemlidir.
Kontrollü işleme parametreleriyle birleştirilmiş iyi uyumlu bir taşlama taşı, daha tutarlı kenarlar, daha uzun taş ömrü, daha az kesinti ve daha iyi genel üretim ekonomisi sağlayabilir.