Aug 13,2026
Taşlama Sırasında Cam Neden Kırılır? Sebepler ve Çözümler
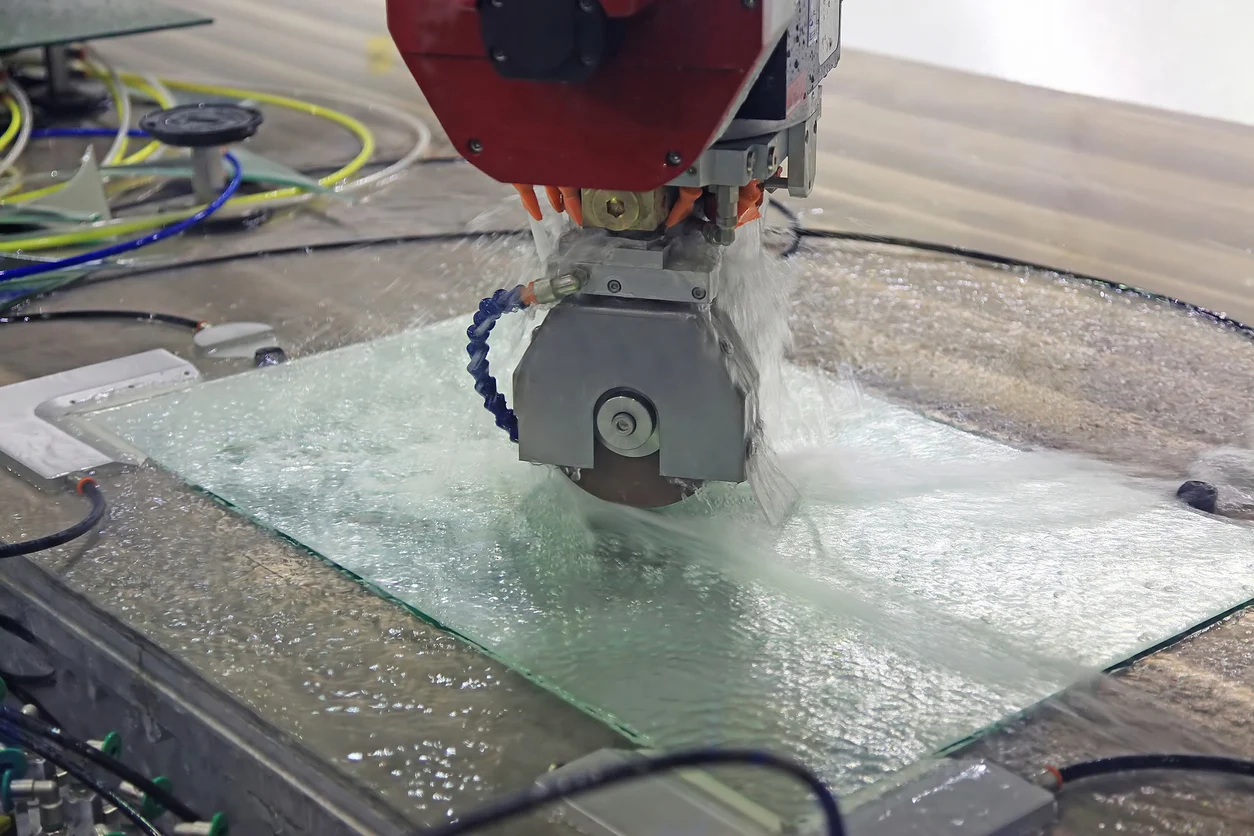
Vitrin camı işleme, kenar kalitesi, boyutsal doğruluk ve üretim tutarlılığı konusunda zorlu gereksinimler doğurur. Araç ekranlarına yönelik kaplama camı, OGS (Tek Cam Çözümü) dokunmatik paneller, LCD gösterge grupları ve endüstriyel kontrol ekranları genellikle küçük kusurların montajı, görünümü veya bitmiş bileşenin güvenilirliğini etkileyebileceği hassas kenar ve köşe işleme gerektirir. Bu uygulamalarda taşlama taşı yalnızca talaş kaldırmaya yönelik tüketilebilir bir alet değildir. Aşındırıcı özellikleri, yapısal stabilitesi, ısı dağılımı ve işleme ekipmanıyla uyumluluğu nihai sonucu etkiler.
Genel cam taşlamayla karşılaştırıldığında ekran camı kenar işleme, ufalanma, mikro çatlaklar, yüzey kalitesi ve kenar geometrisinin daha yakından kontrol edilmesini gerektirir. İnce cam ayrıca aşırı taşlama kuvvetine veya dengesiz işleme koşullarına karşı daha az tolerans sağlar. Otomatik veya yüksek hızlı kenar düzeltme ekipmanı kullanan üreticiler için, uygun bir vitrin camı taşlama taşının, sürekli üretim boyunca kesme keskinliğini ve boyutsal stabiliteyi koruması gerekir.
Bu makale, taş keskinliği, talaş kontrolü, ısı dağılımı, talaş kaldırma, aşınma direnci, makine uyumluluğu ve işleme parametreleri dahil olmak üzere, ekran camı kenarı işlemede taşlama taşı performansını belirleyen ana faktörleri incelemektedir. Bu faktörler, hassas vitrin camı uygulamaları için taşlama taşlarının değerlendirilmesinde pratik bir temel sağlar.
Ekran camı, görsel kalite ile boyutsal hassasiyetin yakından bağlantılı olduğu uygulamalarda kullanılır. Araç ekranı kapak camı, OGS dokunmatik paneller, LCD gösterge grupları ve merkezi kontrol ekranları, sonraki montaj veya bitirme işlemlerinden önce kontrollü taşlama gerektiren kavisli köşeler, tanımlanmış kenar profilleri veya terminal kenarları içerebilir.
İş parçasının özellikleri taşlama taşından beklenen talepleri doğrudan etkiler. İnce cam bölümler aşırı mekanik strese karşı özellikle hassastır. Uygun olmayan bir tekerlek veya dengesiz bir işlem, kenar kırılmalarına, mikro çatlaklara, boyutsal sapmalara veya tutarsız bir kenar profiline neden olabilir. Bu kusurlar her zaman taşlamadan hemen sonra görülmeyebilir ancak temizleme, kaplama, yapıştırma veya montaj gibi daha sonraki işlemlerde sorun yaratabilir.
Bu nedenle vitrin camı taşlama genellikle verimli malzeme kaldırma ve kontrollü yüzey hasarı kombinasyonunu gerektirir. Malzemeyi hızlı bir şekilde çıkaran ancak aşırı ısı üreten veya kenar hasarına neden olan bir disk, güvenilir bir üretim çözümü sağlamaz. İşlemenin amacı, çıkarma verimliliği, kenar bütünlüğü, boyutsal doğruluk ve takım stabilitesi arasında uygun bir denge sağlamaktır.
Kenar kalitesi, hassas ekran camı işlemede en önemli hususlardan biridir. Taşlama, talaşlanmayı ve diğer kenar hasarlarını sınırlandırırken gerekli miktarda malzemeyi ortadan kaldırmalıdır.
Talaş oluşumu aşındırıcı özellikler, taş durumu, taşlama derinliği, ilerleme hızı, iş mili hızı ve taşın yapısal tasarımından etkilenebilir. Aşındırıcı etki kararsız hale geldiğinde, işlenen kenar boyunca lokal hasar gelişebilir. İnce ekran camı için bu kusurlar özellikle önemli olabilir çünkü agresif taşlamayı tolere edecek daha az malzeme mevcuttur.
Bu nedenle uygun bir sıvı kristal cam taşlama taşının çalışma yüzeyi boyunca tutarlı bir kesme davranışına ihtiyacı vardır. Kararlı aşındırıcı etkisi, öngörülebilir malzeme kaldırma işleminin sürdürülmesine yardımcı olur ve üretim sırasında taşlama kuvvetindeki ani değişiklikleri azaltır.
Çoğu ekran bileşeni, muhafazalar, dokunmatik modüller, optik bileşenler veya diğer yapısal parçalarla doğru hizalamayı sağlamak için hassas kenar boyutları gerektirir. Üretim döngüsü boyunca gerekli geometriyi korumak için taşlama taşının çalışma profilini yeterince iyi tutması gerekir.
Tekerlek aşınması etkili taşlama profilini kademeli olarak değiştirebilir. Bu değişiklik kontrol edilmezse operatörler, makine ayarları değişmeden kalsa bile artan boyutsal varyasyon görebilirler. Sonuç olarak, tekerlek aşınma direnci ve profil stabilitesi, ilk kesme performansının yanı sıra önemli hususlardır.
Vitrin camı üreticilerinin de hassasiyeti verimlilikle dengelemesi gerekiyor. Otomatik kenar çizgileri sürekli olarak çalışabilir, bu da uzun üretim periyotları boyunca taş performansının tek başına ilk taşlama sonucundan daha önemli olmasını sağlar.
Keskin kesme hareketini verimli talaş tahliyesiyle birleştiren bir taşlama taşı, gereksiz taşlama direncini azaltabilir. İstikrarlı performans aynı zamanda tekerlek değiştirme, ayarlama ve proses kesintisi sıklığını da azaltarak daha tutarlı üretim çıktısına katkıda bulunabilir.
Vitrin camı işlemede taşlama çarkının performansı birbiriyle bağlantılı birçok özelliğe bağlıdır. Bir tekerleğin uygun olup olmadığını tek bir özellik belirlemez. Aşındırıcı sistem, taş yapısı, işleme koşulları ve makine konfigürasyonu birlikte çalışmalıdır.
Değerlendirilmesi gereken ana faktörler şunları içerir:
Bu faktörler, tek bir spesifikasyona dayanmak yerine, gerçek iş parçasına, işleme aşamasına ve üretim gereksinimlerine göre değerlendirilmelidir.
Keskinlik, taşlama taşının kesme davranışını doğrudan etkiler. Uygun kesme özelliklerine sahip elmas aşındırıcılar, talaş kaldırma için gereken taşlama kuvvetini sınırlandırırken camı verimli bir şekilde kaldırabilir.
Ekran camı uygulamalarında keskinlik, işlem hızının ötesinde önem taşır. Etkin kesme hareketini sürdüren bir disk, daha düzgün kenar işlemeyi destekleyebilir ve kenar hasarına katkıda bulunabilecek aşırı kuvvetin önlenmesine yardımcı olabilir. İnce cam işlerken veya hassas köşe taşlama gerçekleştirirken istikrarlı keskinlik özellikle önemlidir.
Aynı zamanda başlangıçtaki keskinliğe aşırı vurgu yapmak yanıltıcı olabilir. Aşındırıcı yapının kesme kabiliyetini hızlı bir şekilde kaybetmesi durumunda, üretim devam ettikçe taş artan taşlama direnci üretebilir. Bu nedenle tekerleğin yararlı performansı yalnızca ilk çalıştırma sırasında değil, hizmet süresi boyunca değerlendirilmelidir.
Düşük talaşlanma, vitrin camına yönelik taşlama taşları için temel bir gerekliliktir. Kenar hasarı, işlenen bileşenin hem görünümünü hem de mekanik bütünlüğünü etkileyebilir.
Burada tekerlek ve proses koşulları arasındaki ilişki önemlidir. Aşındırıcı özellikler, oluk yapısı, taşlama derinliği, ilerleme hızı ve soğutmanın tümü taş ve cam arasındaki etkileşimi etkiler. Stabil bir taş yapısı, düzensiz temas koşulları oluşturmak yerine tutarlı bir taşlama eyleminin sürdürülmesine yardımcı olabilir.
Bu nedenle, zorlu ekran uygulamalarıyla uğraşan üreticiler için değerlendirme, yalnızca taşlama hızına odaklanmak yerine, işleme sonrasındaki gerçek kenar kalitesini de içermelidir.
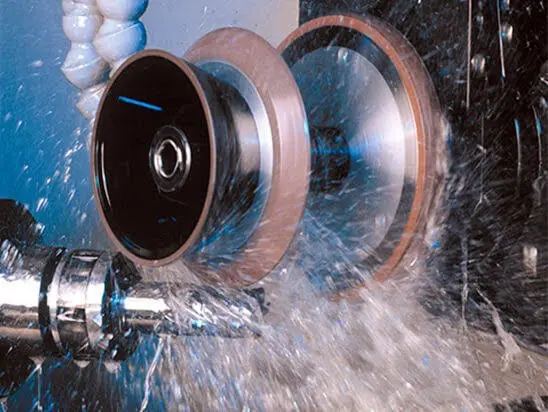
Sürekli yüksek hızda taşlama sırasında ısı birikimi endişe kaynağı olabilir. Camın lokal termal strese karşı toleransı sınırlıdır; taşlama artıkları ise aşındırıcı yüzey ile iş parçası arasındaki teması engelleyebilir.
Etkili talaş kaldırma, taşlama bölgesinin temiz tutulmasına yardımcı olur. Yoğun ve tek biçimli bir diş yapısı, kenar kesme sırasında taşlama döküntüleri ve soğutma için yollar sağlayarak, işleme yüzeyini etkileyen döküntü birikimi olasılığını azaltır.
Bir üretim hattı yüksek iş mili hızlarında çalıştığında veya birden fazla bileşeni sürekli olarak işlediğinde bu faktör giderek daha önemli hale gelir. Isı yayılımı ve talaş tahliyesi birlikte düşünülmelidir çünkü her ikisi de taşlama bölgesinin stabilitesini etkiler.
Aşındırıcı malzeme tüketildikçe taşlama çarkı yavaş yavaş değişir. Aşırı veya eşit olmayan aşınma, tekerlek profilini değiştirebilir ve dolayısıyla kenar boyutlarını etkileyebilir.
Hassas ekran camı uygulamaları için aşınma direnci bu nedenle boyutsal stabiliteyle ilişkili olarak dikkate alınmalıdır. Kenar geometrisindeki değişiklikler daha kontrol edilebilir olduğundan, öngörülebilir aşınma davranışına sahip bir tekerleğin yerleşik bir üretim süreci içerisinde yönetilmesi daha kolaydır.
Amaç, kesme performansı pahasına teorik disk ömrünü maksimuma çıkarmak olmayabilir. Daha iyi yaklaşım, kesme verimliliği, kenar kalitesi, boyutsal tutarlılık ve değiştirme sıklığı arasında pratik bir denge sağlamaktır.
| Taşlama Çarkı Faktörü | Vitrin Camı İşlemesinde Önemi |
|---|---|
| Keskinlik | Verimli talaş kaldırmayı ve kontrollü taşlama kuvvetini destekler |
| Talaş kontrolü | Kenar bütünlüğünü korumaya ve işleme kusurlarını azaltmaya yardımcı olur |
| Isı dağılımı | Sürekli taşlama sırasında ısı birikimini sınırlar |
| Talaş kaldırma | Öğütme bölgesini temiz tutar ve stabil işlemeyi destekler |
| Aşınma direnci | Daha uzun üretim döngüleri boyunca tekerlek performansının korunmasına yardımcı olur |
| Boyutsal kararlılık | Tutarlı kenar boyutlarını ve profillerini destekler |
Ekran camı kenarı işlemenin farklı aşamaları, taşlama çarkından farklı talepler doğurur. Agresif malzeme kaldırma için kullanılan bir taş, hassas finisaj için kullanılan taşla aynı gereksinimleri karşılamayabilir.
Ekran camının belirli köşe geometrileri veya şekilli kenarları olduğunda köşe taşlama genellikle gereklidir. Tekerlek, istikrarlı malzeme kaldırmayı sürdürürken gerekli profili takip etmelidir.
Bu operasyonda keskinlik ve profil stabilitesi yakından ilişkilidir. Yetersiz kesme yeteneği taşlama direncini artırabilirken, dengesiz taş geometrisi de bitmiş köşede sapmalara neden olabilir. Talaş kontrolü de önemlidir çünkü köşe alanları işleme sırasında mekanik stresi yoğunlaştırabilir.
Taşıt vitrini kaplama camı ve benzeri bileşenler için taşlama çarkının bu nedenle yalnızca düz kenarlarda yeterli performans göstermesi yerine köşe geometrisi boyunca camla tutarlı temas sağlaması gerekir.
Terminal kenarı taşlama, kenar boyutları ve yüzey kalitesi üzerinde yakın kontrol gerektirir. Cam bileşenin başka bir düzeneğe tam olarak uyması gerektiğinde küçük boyut farklılıkları önemli hale gelebilir.
Disk, işleme döngüsü boyunca tutarlı aşındırıcı etkiyi ve sabit geometriyi korumalıdır. Talaş kaldırmanın öngörülebilir kalması için ilerleme hızı ve taşlama derinliğinin de kontrol edilmesi gerekir.
Yüksek kaliteli bir vitrin camı taşlama taşı, sonuç olarak yalnızca maksimum kazıma oranını optimize etmek yerine hem kenar hassasiyetini hem de istikrarlı üretimi desteklemelidir.
Kaba taşlama ve son taşlamanın farklı amaçları vardır. Kaba taşlama daha çok etkili talaş kaldırmaya odaklanırken, son taşlama kenar kalitesine, boyut doğruluğuna ve yüzey durumuna daha fazla önem verir.
Entegre bir kaba ve son işlem çözümü, uygulamanın hem verimli sökme hem de kontrollü son işlem gerektirdiği durumlarda işlemeyi basitleştirebilir. Ancak gerçek taşlama koşullarının yine de çark yapısı, cam kalınlığı, ekipman ve üretim hızıyla uyumlu olması gerekir.
| İşleme Aşaması | Ana Öğütme Gereksinimleri |
|---|---|
| Köşe taşlama | Profil doğruluğu, keskinlik, stabil talaş kaldırma |
| Terminal kenarı taşlama | Düşük talaşlanma, boyutsal tutarlılık, kontrollü kenar kalitesi |
| Kaba taşlama | Verimli talaş kaldırma, talaş boşaltma, aşınma direnci |
| Taşlamayı bitir | Yüzey kalitesi, kenar hassasiyeti, boyutsal kararlılık |
Taşlama taşı seçimi makine konfigürasyonundan ayrılmamalıdır. Bir disk uygun aşındırıcı özelliklere sahip olabilir ancak boyutları, montaj konfigürasyonu veya çalışma aralığı ekipmana uymuyorsa yine de tatmin edici olmayan sonuçlar üretebilir.
Otomatik vitrin camı kenar düzeltmesi için üreticilerin, tekerlek ile makinenin iş mili arasındaki ilişkiyi, montaj sistemini, dönme hızını ve işleme yöntemini değerlendirmesi gerekir. Oluk geometrisi ayrıca tekerlek ile cam arasındaki temas durumunu da etkileyebilir.
Yüksek hızlı ekipmanlar tekerlek stabilitesi konusunda ilave talepler doğurur. İş mili hızı arttıkça tekerleğin aşırı titreşim veya dengesiz temas olmadan güvenilir çalışmasını sürdürmesi gerekir. Uygun dinamik denge, montaj doğruluğu ve ekipman uyumluluğu bu nedenle genel taşlama sürecinin önemli unsurları haline gelir.
Çift kenarlı makineler bir diğer önemli husustur. Farklı üreticilerin ekipmanlarında aynı tip jant kullanıldığında, boyut ve montaj uyumluluğu varsayılmak yerine doğrulanmalıdır.
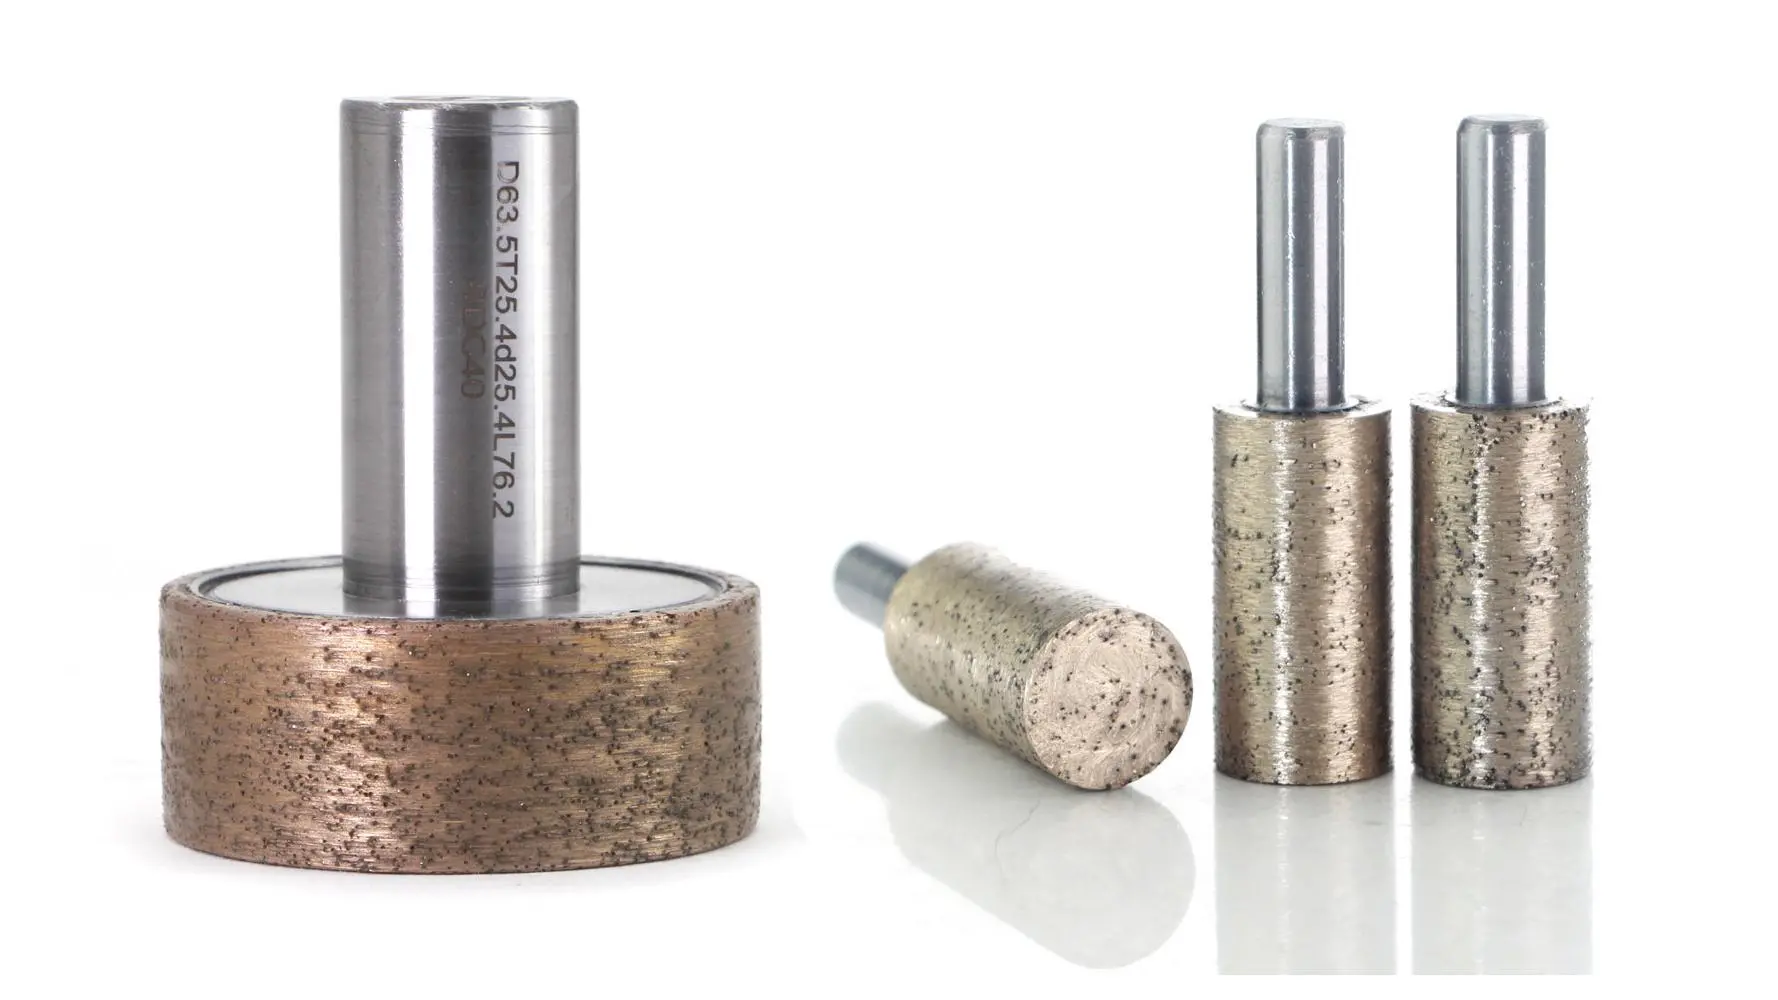
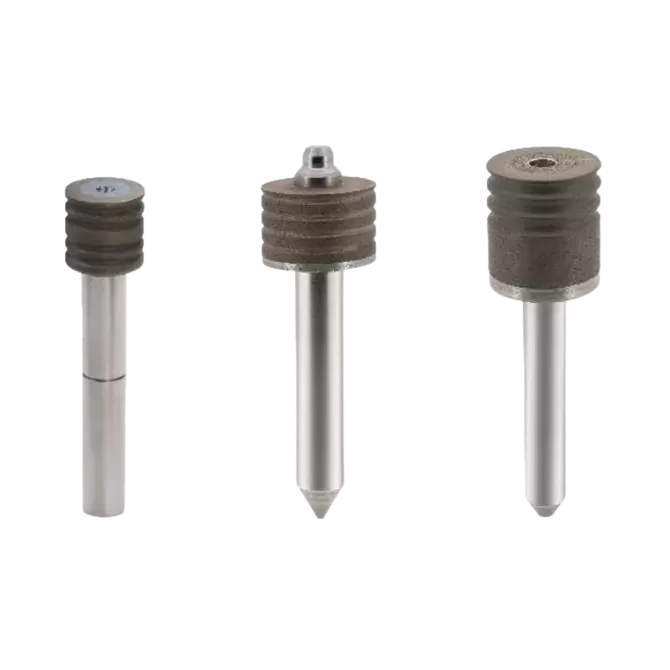
Örneğin, hassas vitrin camı işleme için tasarlanmış bir taşlama çarkı, kompakt kenar düzeltme ekipmanına uyacak şekilde küçük bir çark çapı ve tanımlanmış sap boyutları ile belirtilebilir. Bu mekanik özellikler, aşındırıcı performans kadar pratik uygulamalarla da ilgilidir.
Bu nedenle en güvenilir değerlendirme üç unsuru bir arada dikkate alır:
iş parçası özellikleri + taşlama taşı + işleme ekipmanı
Bu unsurlardan herhangi birinin göz ardı edilmesi tutarsız sonuçlara yol açabilir.
İşleme parametreleri, taşlama çarkının camla nasıl etkileşime gireceğini belirler. İş mili hızı, ilerleme hızı, taşlama derinliği veya soğutma koşulları uygulamayla yeterince eşleşmediğinde, iyi tasarlanmış bir taş bile tutarsız sonuçlar verebilir.
İş mili hızı, aşındırıcı kesme davranışını, taşlama kuvvetini, ısı üretimini ve üretim verimliliğini etkiler. Yüksek hızlı kenar kesme, verimi artırabilir ancak aynı zamanda tekerlek stabilitesi ve ısı yönetiminin önemini de artırır.
A representative precision display glass grinding application may operate within a spindle speed range of 18,000–32,000 r/min. The appropriate operating point depends on the equipment, wheel design, glass characteristics, and processing objective.
The maximum available machine speed should not automatically be treated as the optimum production setting. Process stability and finished edge quality remain essential evaluation criteria.
Feed rate determines how quickly the workpiece moves through the grinding zone. A higher feed rate can increase throughput, but it may also increase grinding load if the wheel and other parameters are not properly matched.
For the referenced display glass grinding application, a feed rate range of 300–1200 mm/min is available. The actual setting should be determined through process testing and adjusted according to glass thickness, grinding depth, wheel condition, and desired edge quality.
Grinding depth determines the amount of material removed during each grinding pass. Excessive depth can increase grinding force and thermal load, while insufficient depth may reduce production efficiency.
A representative range for precision display glass processing is 0.1–0.5 mm, with conditions divided between rough and finish grinding. This distinction is useful because roughing and finishing have different performance priorities.
When evaluating process parameters, manufacturers should consider:
The goal is to establish a stable processing window rather than maximize one parameter independently.
Selecting a grinding wheel for display glass requires more than comparing abrasive type or grit size. Engineering teams and procurement departments should evaluate the complete application.
The first consideration is the workpiece. Glass thickness, edge geometry, component design, and application requirements determine the degree of precision and damage control required. Vehicle display cover glass, OGS touch panels, and industrial control display glass may have different processing requirements even though all fall within the broader display glass category.
The second consideration is the processing stage. Corner grinding, terminal edge grinding, rough grinding, and finish grinding place different demands on wheel sharpness, profile retention, material removal efficiency, and surface quality.
The third consideration is the equipment. Spindle speed, machine type, wheel mounting dimensions, groove structure, feed rate, and cooling conditions should all be checked before selecting a wheel. Compatibility with automated double edging equipment is particularly important for manufacturers operating continuous production lines.
Dördüncü husus üretim tutarlılığıdır. İlk birkaç iş parçasında mükemmel sonuç veren ancak kullanım sırasında hızla değişen bir taş, istikrarlı, öngörülebilir performansa sahip bir taşa göre daha fazla süreç yönetimi sorunu yaratabilir.
| Gereklilik | Neler Değerlendirilmeli? |
|---|---|
| Yüksek hızlı işleme | Tekerlek stabilitesi, ısı dağıtımı ve talaş kaldırma |
| Hassas kenar | Keskinlik, profil tutma ve boyutsal kararlılık |
| İnce cam işleme | Talaş kontrolü ve taşlama kuvveti |
| Sürekli üretim | Aşınma davranışı, tutarlılık ve servis performansı |
Bu nedenle pratik bir seçim süreci, işlenmiş gerçek numuneleri, kenar kalitesini, boyutsal sonuçları, üretim hızını ve tekerlek tüketimini karşılaştırmalıdır. Bu, spesifikasyonların tek başına değerlendirilmesinden daha yararlı bilgiler sağlar.
Hassas vitrin camı uygulamaları için taşlama çarkının kesme verimliliğini kontrollü malzeme kaldırma ve kararlı çalışma ile dengelemesi gerekir. Keskin elmas aşındırıcılar etkili kenar düzeltmeyi desteklerken, uygun yapısal tasarım sürekli işleme sırasında ısının ve taşlama kalıntılarının yönetilmesine yardımcı olur.
Meijie'nin ekran camına yönelik taşlama taşları, araç ekran kapak camı, OGS dokunmatik paneller, LCD gösterge kümeleri ve endüstriyel kontrol ekran ekranları da dahil olmak üzere araç ekran endüstrisindeki hassas cam işleme için tasarlanmıştır. Uygulama, entegre kaba ve ince taşlama çözümleri desteğiyle köşe taşlama ve terminal kenarı hassas taşlama işlemlerini kapsar.
Tekerlek, bu makale boyunca tartışılan çeşitli gereksinimler çerçevesinde tasarlanmıştır. Elmas aşındırıcı formülasyonu yüksek kesme keskinliği sağlayarak verimli ve pürüzsüz kenarları destekler. Yoğun ve tekdüze diş yapısı, ısı dağılımını ve talaş tahliyesini destekleyerek işleme sırasında daha stabil bir taşlama bölgesinin korunmasına yardımcı olur. Farklı üreticilerin çift kenarlı kenar makineleri için tasarlanan çark ile ekipman uyumluluğu da göz önünde bulundurulmuştur.
Mevcut teknik özellikler arasında 10–15 mm'lik taş çapları, 6 mm ve 10 mm'lik sap çapları ve trapezoidal, U şeklinde veya oluksuz kanal konfigürasyonları yer alır. Kum aralığı 400#–1200# olup, başvurulan uygulama 0,5T, 0,7T ve 1,1T dahil olmak üzere cam kalınlıklarını kapsar.
İşleme koşulları için ürün parametreleri, kaba ve son taşlama arasında bölünen 18.000–32.000 dev/dak ekipman dönüş hızlarını, 300–1200 mm/dak ilerleme hızlarını ve 0,1–0,5 mm taşlama derinliklerini gösterir. Bu spesifikasyonlar, ince ekran camında kontrollü kenar işleme gerektiren uygulamalar için bir referans sağlar.
Ancak uygun tekerlek her zaman gerçek cam malzemesine, kenar geometrisine, ekipman konfigürasyonuna ve gerekli işlem sonucuna göre seçilmelidir. Ürün özellikleri başlangıç noktasını sağlar; Proses validasyonu nihai çalışma koşullarını belirler.
Ekran camı kenarı işleme, temel cam malzemesinin çıkarılmasından daha yüksek düzeyde kontrol gerektirir. Keskinlik, talaş kontrolü, ısı dağıtımı, talaş kaldırma, aşınma direnci, boyutsal stabilite ve makine uyumluluğu, tamamı bitmiş kenarın kalitesine ve tutarlılığına katkıda bulunur.
Gereksinimler aynı zamanda işleme aşamasına göre de değişmektedir. Köşe taşlama stabil profil kontrolü gerektirir, terminal kenar taşlama boyutsal tutarlılık ve düşük kenar hasarı gerektirir; kaba ve ince taşlama ise malzeme kaldırma ve yüzey kalitesi açısından farklı önceliklere sahiptir.
İşleme parametreleri tekerlek özellikleriyle birlikte dikkate alınmalıdır. İş mili hızı, ilerleme hızı, taşlama derinliği, soğutma ve ekipman konfigürasyonu, taş ile cam arasındaki etkileşimi değiştirebilir. Bu nedenle, teknik açıdan uygun bir vitrin camı taşlama taşı, tek bir spesifikasyondan seçilen bir taş yerine tüm işleme sistemiyle eşleşen bir taştır.
Araç ekranları, OGS dokunmatik paneller, LCD bileşenler ve endüstriyel kontrol ekranları üreticileri için tekerleğin gerçek iş parçası gereksinimlerine ve üretim koşullarına göre değerlendirilmesi, istikrarlı kenar kalitesi, verimli işleme ve tutarlı boyutsal sonuçlara ulaşmak için daha güvenilir bir temel sağlar.