Aug 27,2026
Cam Taşlama Taşlarında Düzensiz Aşınmaya Neden Olan Nedir?
Cam kenarı taşlama, mimari cam, fotovoltaik cam, cihaz camı, otomotiv camı, ekran bileşenleri ve diğer hassas cam ürünlerinin üretiminde önemli bir adımdır. Taşlama yönteminin işleme verimi, kenar kalitesi, üretim tutarlılığı ve ekipmanın çalışma gereksinimleri üzerinde doğrudan etkisi vardır. Farklı cam taşlama taşlarını değerlendiren üreticiler için dört taraflı taşlama ile geleneksel taşlama arasındaki seçim bu nedenle basit bir taş seçimi meselesi olmaktan ziyade bir süreç kararıdır.
Dört taraflı cam taşlama, entegre bir taşlama işleminde birden fazla kenarı işleyebilen ekipmanlar etrafında tasarlanmıştır. Bu konfigürasyon özellikle cam panellerin belirli boyutlara ve kenar gereksinimlerine göre tekrar tekrar işlendiği üretim hatları için uygundur. Karşılaştırıldığında, geleneksel cam taşlama, daha geniş bir makine konfigürasyonu yelpazesini ve bireysel taşlama işlemlerini kapsayarak, üretim hacimleri, cam özellikleri veya ekipman koşulları sık sık değiştiğinde üreticilere daha fazla esneklik sağlar.
Üretim gereksinimleri arttıkça fark daha da önemli hale gelir. Sık sık değişen cam boyutlarına sahip küçük serili bir işlemci, ekipman esnekliğine ve kolay süreç ayarlamasına öncelik verebilirken, yüksek hacimli bir üretici üretim, otomatik kullanım, yüksek hızlı çalışma ve tutarlı kenar kalitesine daha fazla önem verebilir. Hiçbir öğütme yöntemi evrensel olarak daha iyi değildir; uygun çözüm iş parçası, makine, taşlama taşı ve üretim hedefi arasındaki ilişkiye bağlıdır.
Bu nedenle, dört taraflı taşlama diskini geleneksel taşlama diskiyle karşılaştırırken üreticilerin aşındırıcı performansından daha fazlasını değerlendirmesi gerekir. İşleme yöntemi, makine uyumluluğu, üretim hacmi, cam kalınlığı, kenar gereksinimleri, taşlama hızı, taş stabilitesi ve toplam işletme maliyetinin tümü nihai kararı etkiler.
İki yaklaşımı karşılaştırmanın en yararlı yolu, her birinin gerçek üretim koşulları altında nasıl performans gösterdiğini değerlendirmektir.
| Karşılaştırma Faktörü | Dört Taraflı Taşlama | Konvansiyonel Taşlama |
|---|---|---|
| İşleme yöntemi | Entegre bir üretim akışı içerisinde birden fazla kenar işlenebilir | İşleme genellikle geleneksel veya bireysel öğütme işlemlerine dayanır. |
| Üretim verimliliği | Yüksek verimli üretime çok uygundur | Esnek veya daha küçük hacimli üretime uygundur |
| Kenar tutarlılığı | Ekipman ve tekerlekler uygun şekilde eşleştirildiğinde güçlü tutarlılık | Bireysel makine ve proses koşullarına daha fazla bağlıdır |
| Makine gereksinimleri | Uyumlu dört taraflı taşlama ekipmanı gerektirir | Daha geniş bir yelpazedeki geleneksel ekipmanlarla çalışır |
| Yüksek hızlı çalışma | Yüksek hızlı cam taşlama için çok uygundur | Makineye, tekerlek tasarımına ve çalışma koşullarına bağlıdır |
| Ürün esnekliği | Tekrarlayan ve standartlaştırılmış üretim için en etkili | Ürün özellikleri sık sık değiştiğinde genellikle daha esnektir |
| İlk yatırım | Özel ekipman ve daha yüksek ilk yatırım gerektirebilir | Mevcut ekipman sıklıkla muhafaza edilebilir |
| Tipik uygulama | Otomatik, yüksek hacimli, tekrarlayan cam işleme | Küçük partili, esnek veya karışık spesifikasyonlu üretim |
İlk büyük fark taşlama işleminin organize edilme şeklidir. Dört taraflı sistemler, koordineli bir sürecin parçası olarak birden fazla kenarı işleyecek şekilde tasarlanmıştır. Bu, gereksiz işlemleri azaltabilir ve daha sürekli bir üretim akışı yaratabilir. Geleneksel taşlama, makine konfigürasyonuna ve kenar gereksinimlerine bağlı olarak daha fazla bireysel işlem adımı gerektirebilir.
İkinci fark ise üretim istikrarıyla ilgilidir. Aynı cam boyutları ve kenar özellikleri tekrar tekrar işlendiğinde, dört taraflı bir sistem oldukça tutarlı bir çalışma ortamı sağlayabilir. Makine, taşlama taşı ve işleme koşulları uygun şekilde eşleştirildikten sonra süreç, uzun üretim süreçleri boyunca sürdürülebilir.
Geleneksel taşlama, esnekliğin öncelikli olduğu durumlarda değerini korur. Farklı cam boyutları, küçük partiler, prototipler veya sık sık değişen özelliklerle çalışan üreticiler, ek ekipman gereksinimlerini haklı çıkarmak için dört taraflı özel bir sistemden yeterince yararlanamayabilir. Bu gibi durumlarda geleneksel bir kurulum, yatırım ve üretim esnekliği arasında daha pratik bir denge sağlayabilir.
Üretim verimi, üreticilerin dört taraflı taşlamayı düşünmesinin en açık nedenlerinden biridir. Yüksek hacimli cam işlemede her ilave işlem adımı çıktıyı etkileyebilir. Bir cam panelin farklı taşlama işlemleri arasında taşınması zaman alır ve aynı zamanda konumlandırma hataları veya proseste değişiklik fırsatları da ortaya çıkarabilir.
Dört taraflı taşlama sistemi, kenar işlemeyi daha sürekli bir çalışmaya entegre etmek için tasarlanmıştır. Bu, onu özellikle her gün çok sayıda benzer cam panelin işlenmesi gereken üretim ortamları için uygun kılar. Makine uygun bir hızda çalıştığında ve taşlama taşları sabit kaldığında üretim hattı öngörülebilir bir işleme ritmini koruyabilir.
Ancak yüksek hızlı çalışma, taşlama çarkından daha fazla talep getirir. Yüksek hızlı dört taraflı bir makinede kullanılan bir tekerleğin, aşınmaya ve boyut değişikliklerine direnirken yeterli keskinliği koruması gerekir. Aşırı taş aşınması etkili taşlama profilini değiştirebilir, ayar ihtiyacını artırabilir ve sonuçta kenar kalitesini etkileyebilir.
Bu nedenle yüksek hızlı cam taşlama sadece mil veya hat hızına göre değerlendirilmemelidir. Gerçek üretim faydası, taşlama taşının üretim döngüsü boyunca etkili malzeme kaldırma ve sabit geometriyi koruyup koruyamayacağına bağlıdır.
Geleneksel taşlama, daha düşük üretim hacimli uygulamalarda hâlâ rekabetçi verimlilik sağlayabilir. Bir üreticinin sürekli dört kenarlı işlemeye ihtiyacı yoksa, özel bir dört kenarlı sisteme yapılan yatırım yeterli getiri sağlamayabilir. Uygun şekilde eşleşen cam taşlama çarkına sahip geleneksel bir makine, daha küçük veya daha çeşitli üretim programları için verimli bir seçenek olarak kalabilir.
Bu nedenle pratik soru, hangi yöntemin daha yüksek teorik hıza sahip olduğu değildir. Üreticinin kalite standartlarını ve çalışma kısıtlamalarını karşılarken hangi yöntemin gerekli verimi koruyabileceğidir.
Ortaya çıkan cam kenarları aşırı yeniden işleme gerektiriyorsa, işleme hızının pek bir değeri yoktur. Kenar bütünlüğü, cam işlemede önemli bir husustur çünkü aşırı ufalanma, eşit olmayan taşlama veya boyutsal değişiklik, nitelikli oranı düşürebilir ve sonraki işlem maliyetlerini artırabilir.
Cam için uygun bir dört kenarlı taşlama taşı, çalışma sırasında aşındırıcıya maruz kalmayı sabit tutarken verimli malzeme kaldırma için yeterli keskinlik sağlamalıdır. Bağlama sistemi aynı zamanda aşındırıcı taneciklerin taşlama sırasında ne kadar etkili bir şekilde tutulduğunu ve yenilendiğini de etkiler.
Yüksek hızlı dört taraflı işleme için dinamik denge bir diğer önemli husustur. Yüksek hızda dönen bir çarktaki dengesizlik, eşit olmayan taşlama kuvvetlerine ve titreşime neden olabilir. Bu etkiler tutarsız kenar kalitesi, boyutsal sapmalar veya hızlandırılmış aşınma olarak görünebilir. Bu nedenle uygun tekerlek dengeleme ve uygun makine kurulumu, stabil dört taraflı taşlamanın temel parçalarıdır.
Talaş kontrolü, tek başına taşlama taşı yerine çeşitli değişkenlerden etkilenir. Cam bileşimi, kalınlık, taş özellikleri, makinenin durumu, ilerleme hızı, taşlama derinliği, soğutma ve taş aşınmasının tamamı bitmiş kenarı etkileyebilir. Aşındırıcı performansı iyi olan bir taş, uygun olmayan işleme koşullarını süresiz olarak telafi edemez.
Bu nedenle dört taraflı taşlamanın otomatik olarak geleneksel taşlamadan daha iyi kenarlar ürettiğini iddia etmek yanlış olur. Ekipman uygun şekilde yapılandırıldığında, dört taraflı işleme güçlü tutarlılık ve istikrarlı üretim sağlayabilir, ancak nihai cam kenarı kalitesi yine de tüm taşlama sistemine bağlıdır.
İki yöntemi karşılaştıran üreticiler için daha faydalı olan değerlendirme, seçilen prosesin, aşırı tekerlek ayarı, makine müdahalesi veya ürün reddi olmadan gerekli kenar spesifikasyonunu tekrar tekrar karşılayıp karşılayamayacağıdır.
Her ne kadar iki taşlama yöntemi arasındaki farkın çoğunu makine konfigürasyonu belirlese de, taşlama taşı sürecin kritik bir bileşeni olmaya devam etmektedir. Tek başına aşındırıcı tipine göre değil, ekipmana, cam özelliklerine, işlem hızına ve gerekli yüzeye göre bir disk seçilmelidir.
Dört taraflı uygulamalarda çeşitli tekerlek özellikleri özellikle önemlidir:
Geleneksel cam taşlamada öncelikler biraz farklı olabilir. Birden fazla cam spesifikasyonunu işleyen bir üretici, jantın çok yönlülüğüne ve mevcut makinelerle uyumluluğuna daha fazla önem verebilir. Tekerlek boyutları, aşındırıcı tanecik, bağ özellikleri ve profil, özel işleme göre seçilebilir.
Aradaki fark, dört taraflı taşlamanın tamamen farklı bir aşındırıcı performans prensibi gerektirmesi değildir. Aksine, çalışma ortamı farklı öncelikler yaratır. Yüksek hızlı, sürekli dört taraflı işleme, sürekli üretim süreçlerinde tekerlek stabilitesinin ve performansının korunmasına daha fazla önem verirken, geleneksel taşlama, farklı işleme gereksinimlerinde esnekliğe daha fazla önem verebilir.
Dört taraflı cam taşlamanın en güçlü uygulama alanı aynı veya benzer cam ürünlerinin tekrar tekrar işlendiği ve üretim hacminin yüksek olduğu üretim ortamıdır. Standardizasyon derecesi ne kadar yüksek olursa, entegre bir öğütme işlemi o kadar değerli hale gelebilir.
Dört taraflı taşlama özellikle aşağıdakiler için uygundur:
Fotovoltaik cam, cihaz camı ve diğer büyük ölçekli cam işleme uygulamaları, üretim çok sayıda panelde tutarlı kenar işleme gerektirdiğinde fayda sağlayabilir. Tam uygunluk hala cam boyutlarına, kalınlığına, makine konfigürasyonuna ve gerekli kenar geometrisine bağlıdır.
Üretim koşullarının daha az standardize olduğu durumlarda geleneksel öğütme daha iyi bir seçim olabilir. Küçük seri üretim, cam boyutlarında sık sık değişiklik yapılması, prototip işleme veya mevcut konvansiyonel ekipman etrafında oluşturulan operasyonlar, esnekliği maksimum verimden daha değerli hale getirebilir.
Üreticiler ayrıca gelecekteki üretim planlarını da dikkate almalıdır. Konvansiyonel bir sistem mevcut üretim hacminde yeterli olabilir ancak talebin ciddi oranda artması durumunda bir sınırlama haline gelebilir. Tersine, düşük hacimli bir operasyon için özel dört taraflı bir sisteme yatırım yapmak gereksiz sermaye ve bakım maliyetleri yaratabilir.
Bu nedenle karar, yalnızca mevcut sipariş hacmi yerine, ekipmanın kullanım ömrü boyunca beklenen üretim koşullarına dayanmalıdır.
İki yaklaşım arasında seçim yapmak, üretim hattının daha geniş bir değerlendirmesini gerektirir. Taşlama taşı sistemin yalnızca bir parçasıdır ve performansı büyük ölçüde makineye ve iş parçasına bağlıdır.
| Üretim Durumu | Önerilen Yön |
|---|---|
| Yüksek üretim hacmi | Dört taraflı taşlama |
| Tekrarlanan cam özellikleri | Dört taraflı taşlama |
| Yüksek hızlı işleme gereksinimi | Dört taraflı taşlama |
| Otomatik üretim hattı | Dört taraflı taşlama |
| Küçük seri üretim | Geleneksel taşlama daha pratik olabilir |
| Sık ürün değişiklikleri | Geleneksel taşlama daha fazla esneklik sağlayabilir |
| Mevcut konvansiyonel ekipmanlar | Geleneksel taşlama ekipman yatırımını azaltabilir |
| Karışık cam özellikleri | Prosesi seçmeden önce makine ve tekerlek uyumluluğunu değerlendirin |
Standartlaştırılmış cam boyutlarıyla yüksek hacimli üretim için dört taraflı taşlama genellikle daha güçlü bir adaydır. Değeri, entegre işleme, üretim sürekliliği ve istikrarlı yüksek hızlı çalışmanın birleşik etkisinden kaynaklanmaktadır. Üretim hattı, ürün özelliklerinde sınırlı değişikliklerle uzun süre çalıştığında fayda daha da belirgin hale gelir.
Küçük partili üretim için geleneksel taşlama daha pratik bir çözüm sağlayabilir. Üreticiler halihazırda uygun ekipmanlara sahip olabilir ve öğütme işlemini farklı cam boyutlarına uyarlama yeteneği, özel dört taraflı sistemin üretim avantajından daha ağır basabilir.
Jant satın almadan önce makine uyumluluğu incelenmelidir. Diskin dış çapı, iç çapı, montaj konfigürasyonu, çalışma hızı, aşındırıcı özelliği ve profili ekipmana uygun olmalıdır. Teknik olarak gelişmiş bir taşlama taşı, eğer boyutları veya çalışma gereksinimleri makineye uymuyorsa beklenen performansı sağlayamaz.
Toplam işletme maliyeti de dikkate alınmalıdır. Jant fiyatı yalnızca bir bileşendir. Değiştirme sıklığı, arıza süresi, üretim hızı, kaliteli ürün oranı, makine ayarı ve işçilik gereksinimlerinin tümü, işlenen metre veya cam panel başına gerçek maliyeti etkileyebilir.
Bu, dört taraflı taşlama ile geleneksel cam taşlama karşılaştırıldığında özellikle önemlidir. Dört taraflı bir sistem daha fazla başlangıç yatırımı gerektirebilir, ancak daha yüksek verim ve azaltılmış kullanım, zaman içinde üretim ekonomisini iyileştirebilir. Geleneksel bir sistem daha düşük başlangıç maliyetlerine sahip olabilir ve üretim hacminin özel bir hattı gerektirmediği durumlarda daha iyi bir seçim olarak kalabilir.
Dört taraflı taşlama ekipmanı kullanan üreticiler için taş seçimi, sürekli çalışma sırasında keskinliğin, aşınma direncinin, boyutsal kararlılığın ve güvenilir performansın korunmasına odaklanmalıdır.
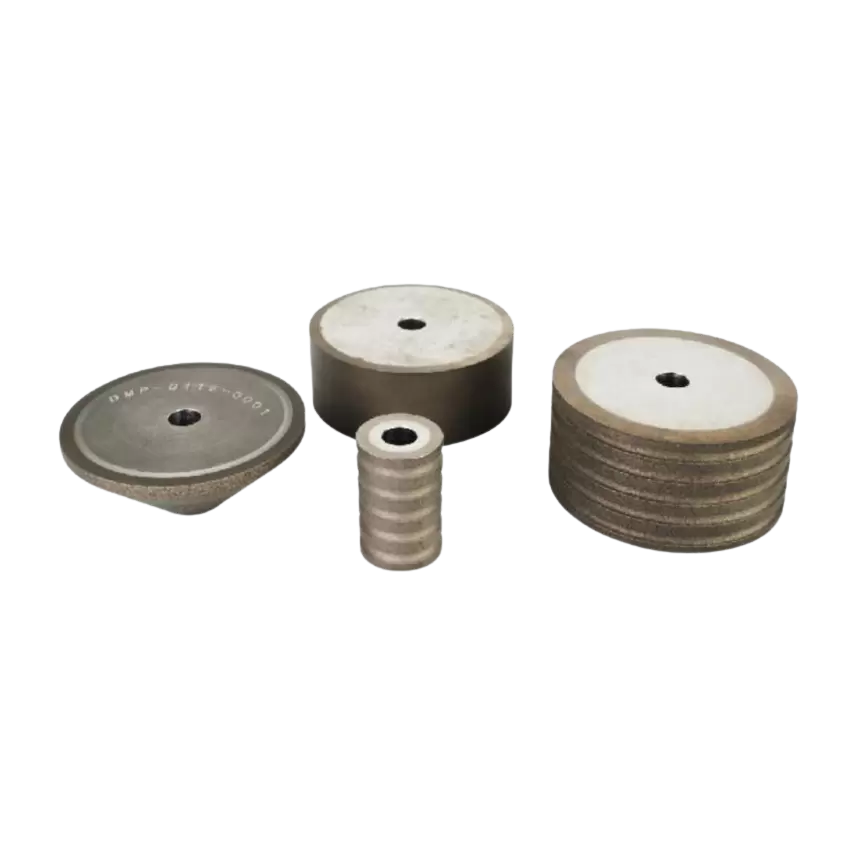
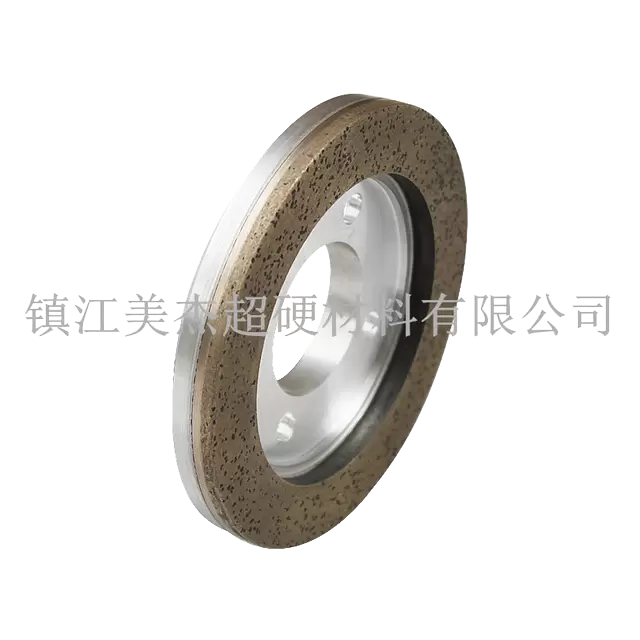
Meijie'nin Yüksek Hızlı Dört Taraflı Taşlama Taşı, dört taraflı taşlama makineleri ve yüksek hızlı cam taşlama uygulamaları için geliştirilmiştir. Disk, kesme keskinliğini ve aşınma direncini dengelemek için bronz alaşım bazlı bağlama çözümleri de dahil olmak üzere optimize edilmiş bağlama teknolojisiyle birlikte yüksek kaliteli elmas aşındırıcıyı kullanır.
Çark, yüksek hızlı cam işlemede birçok genel gereksinimi karşılamak üzere tasarlanmıştır. Keskin taşlama performansı verimli talaş kaldırmayı desteklerken, aşınma direnci uzun süreli üretim sırasında faydalı performansın korunmasına yardımcı olur. Bitmiş cam ürünlerinin nitelikli oranını korumak isteyen üreticiler için düşük kırılma oranı da önemlidir.
Dinamik dengeleme, yüksek hızlı uygulamalar için bir diğer önemli özelliktir. Uygun şekilde dengelenmiş bir taş, yüksek hızlı çalışma sırasında sabit taşlama kuvvetlerinin korunmasına yardımcı olabilir ve titreşim veya düzensiz dönüşten kaynaklanan sapmaları azaltabilir. Bu, özellikle üretim hattının sürekli, yüksek verimli işleme için tasarlandığı durumlarda geçerlidir.
Mevcut özellikler şunlardır:
| Parametre | Şartname |
|---|---|
| Dış Çap | 160mm |
| İç Çap | 12 / 22 / 50mm |
| Desteklenen Cam Kalınlığı | P10 / P12 / P20 / P25 / P30 |
| kum | 180#–320# |
Mevcut tane aralığı ve montaj özellikleri, farklı dört taraflı taşlama ekipmanı konfigürasyonları için seçenekler sunar. Ancak üreticiler yine de nihai taş seçiminden önce makine modelini, cam özelliklerini, gerekli kenar sonucunu ve çalışma koşullarını doğrulamalıdır.
Yüksek hızlı çalışmanın ve tutarlı kenar taşlamanın önemli olduğu üretim hatları için, taş, izole edilmiş bir sarf malzemesi olarak değil, komple makine-proses kombinasyonunun bir parçası olarak değerlendirilmelidir.
Her cam işleme operasyonuna uygun tek bir taşlama yöntemi yoktur. Üretimin yüksek verim, tekrarlanan işlemler, otomasyon ve istikrarlı yüksek hızlı çalışma gerektirdiği durumlarda dört taraflı taşlamanın belirgin avantajları vardır. Üretim hattı, özel ekipmanı gerektirecek kadar büyük ölçekte standartlaştırılmış cam ürünleri işlediğinde değeri en güçlü olur.
Geleneksel cam taşlama, esneklik, daha düşük başlangıç yatırımı, mevcut ekipman veya sık spesifikasyon değişikliklerinin daha önemli olduğu durumlarda etkili bir çözüm olmaya devam etmektedir. Küçük seri üretim ve karma ürün ortamları için özellikle pratik olabilir.
Nihai karar, üretim hacmine, cam boyutlarına ve kalınlığına, kenar gereksinimlerine, makine konfigürasyonuna, işleme hızına, tekerlek performansına, bakım gereksinimlerine ve toplam işletme maliyetine dayanmalıdır. Aşındırıcı performansı ile ekipman kapasitesinin birlikte çalışabilmesi için taşlama taşının bu koşullara göre seçilmesi gerekir.
Dört taraflı taşlama ekipmanı kullanan üreticiler için, özel bir yüksek hızlı dört taraflı taşlama çarkı, zorlu cam işleme için gereken keskinliği, aşınma direncini ve dinamik stabiliteyi sağlayabilir. Doğru çözüm, sonuçta, üretim hattının gerçek koşulları altında gerekli kenar kalitesini ve üretim verimliliğini tutarlı bir şekilde sağlayan çözümdür.