Sep 03,2026
Vitrin Camı için Taşlama Taşları: Kenar İşlemede Temel Faktörler
Araç ekran camı, özellikle gösterge paneli kapaklarında ve merkezi kontrol ekranı ekranlarında dikkatli bir şekilde kontrol edilen kenar geometrisi ve yüzey kalitesi gerektirir. İmalat sırasında, araç vitrini camı taşlama taşları köşe taşlama ve hassas kenar taşlama gibi işlemler için kullanılarak cam bileşenlerin boyut ve montaj gereksinimlerini karşılamasına yardımcı olur. Uygun tekerlek cam kalınlığına, kenar profiline, işleme ekipmanına ve gerekli kaplamaya bağlıdır. Bu faktörleri anlamak, üreticilerin uygun taşlama takımlarını seçmesine, tutarlı işleme kalitesini korumasına ve camın durumundan ödün vermeden üretim verimliliğini yönetmesine yardımcı olur.
Araç vitrin camı her zaman düz kenarlı basit dikdörtgen bir panel değildir. Ürün tasarımına bağlı olarak cam, doğru işlenmesi gereken şekilli köşelere, kavisli bölümlere veya başka hatlara sahip olabilir. Taşlama taşları, gerekli geometriyi ve kenar durumunu elde etmek için belirlenen alanlardan malzemeyi çıkarır.
Gösterge paneli kapakları ve merkezi ekran kapak camı üreten üreticiler için ana uygulamalar arasında köşe taşlama ve hassas kenar bitirme yer alır. Spesifik işlemler bileşen çizimine ve üretim sürecinin gereksinimlerine bağlıdır.
Araç vitrini camı köşe taşlama, bir cam bileşenin köşelerini amaçlanan şekle uyacak şekilde işlemek için kullanılır. Köşe geometrisi, camın yuvasına nasıl oturacağını veya bitişik bileşenlerle nasıl hizalanacağını etkileyebilir. Hatalı bir köşe profili montaj zorlukları yaratabilir, aşırı malzeme çıkarılması ise bitmiş parçanın boyutsal gerekliliklerin dışına çıkmasına neden olabilir.
Bu nedenle taşlama taşı seçiminde köşe yarıçapı, cam kalınlığı ve çıkarılması gereken malzeme miktarı dikkate alınmalıdır. Alet, uygun temas durumunu korurken amaçlanan işleme alanına ulaşmalıdır. Tasarım küçük köşeler veya düz ve kavisli kenarlar arasında geçişler içerdiğinde tekerlek boyutları ve profili özellikle önemlidir.
İşlem sırası da önemlidir. Operasyon hem kaba taşlama hem de bitirmeyi içeriyorsa, bitirme aşamasının düzeltilmesi için başlangıç aşamasının aşırı hasar bırakmadan gerekli malzemeyi kaldırması gerekir. Son işlem daha sonra belirtilen profil ve kenar koşulunun elde edilmesine odaklanır.
Kesin süreç, gerçek cam, ekipman ve çizim gereksinimleri kullanılarak yapılan denemeler yoluyla oluşturulmalıdır. Bir kapak camı tasarımına uygun bir tekerlek, farklı kontur veya kalınlığa sahip başka bir parça üzerinde aynı sonuçları vermeyebilir.
Araç vitrin camı kenar taşlama, cam kenarının istenilen ölçü ve profile getirilmesi amacıyla kullanılmaktadır. Ekran kapak camı için bu işlem, kenar kusurlarının kontrolü ve boyutsal tutarlılık ile malzeme çıkarılmasını dengelemelidir.
Biten bileşenin tanımlanmış bir muhafazaya uyması veya diğer ekran öğeleriyle hizalanması gerektiğinde hassas kenar işleme özellikle önem kazanır. Kenar kırılmaları, düzgün olmayan profiller veya aşırı boyut farklılıkları, inceleme ve montaj sırasında sorunlara neden olabilir. Bu sorunlar her zaman sadece makineyi yavaşlatarak veya daha ince bir aşındırıcı kullanarak düzeltilemez. Bunlar aynı zamanda disk geometrisi, takımın durumu, iş parçası konumu veya disk ile cam arasındaki etkileşimle de ilgili olabilir.
Uygun bir taşlama taşı, amaçlanan kenar profiline ve işleme makinesinin yeteneklerine uygun olmalıdır. Tekerlek, bitişik yüzeylere gereksiz müdahale yaratmadan, gerekli temas alanı boyunca malzemeyi tutarlı bir şekilde kaldırmalıdır.
Gösterge paneli camı ve merkezi kontrol ekranı kapaklarını işleyen üreticiler için, otomotiv ekran camı kenar kaplaması, bitmiş bileşenin çizim ve muayene kriterlerine göre değerlendirilmelidir. Kenarın boyut ve montaj gereksinimlerini karşılayıp karşılamadığını belirlemek için görsel görünüm tek başına yeterli olmayabilir.
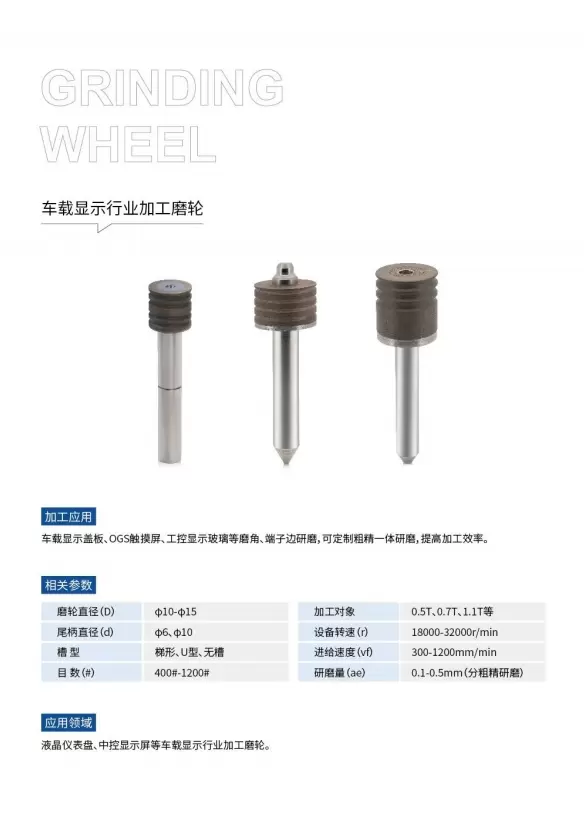
Meijie'nin araç ekran camı taşlama çarkı, araç ekran kapak camının, OGS dokunmatik panellerin ve endüstriyel kontrol ekranı camının köşe taşlama ve uç kenar hassas taşlama işlemleri için tasarlanmıştır. Ürün, gerekli kenar profili ve işleme koşullarının birlikte dikkate alınması gereken hassas cam işleme uygulamalarına yöneliktir.
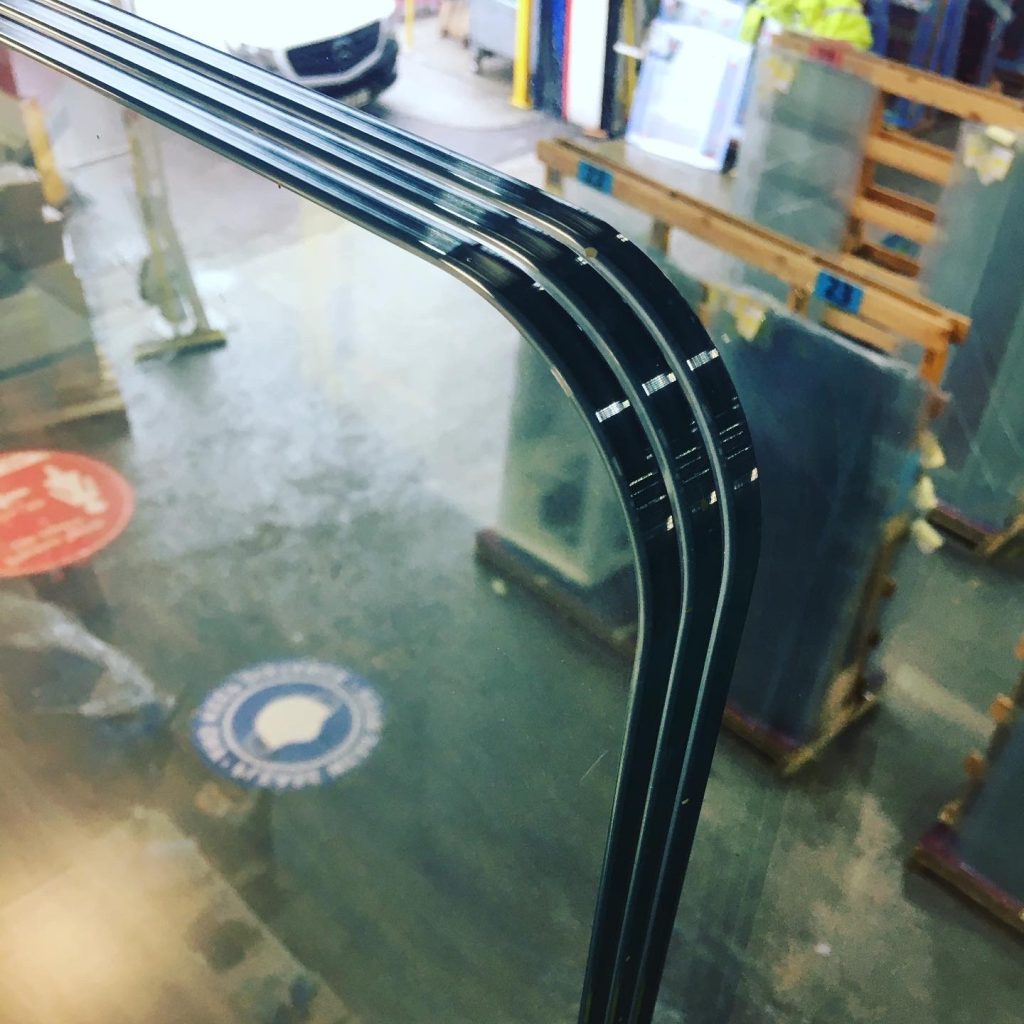
Taşlanmış kenarın kalitesi, tekerlekte kullanılan aşındırıcıdan daha fazlasına bağlıdır. Cam özellikleri, takım tasarımı, ekipmanın durumu ve işleme parametrelerinin tümü sonucu etkiler. Bir jant seçmeden önce üreticiler, bitmiş bileşen için kabul kriterlerini belirlemeli ve hangi işleme faktörlerinin bu kriterler üzerinde en büyük etkiye sahip olduğunu belirlemelidir.
Kenar kalitesi, otomotiv vitrin camı taşlamada merkezi bir husustur. Bileşen tasarımına bağlı olarak gereksinimler kenar profilini, köşe geometrisini, boyut toleransını ve görünür talaşların veya diğer kusurların varlığını kapsayabilir.
Bu gereksinimler üretim başlamadan önce tanımlanmalıdır. Yalnızca malzemeyi hızlı bir şekilde çıkarmak için tasarlanmış bir işlem, bitmiş kenar üzerinde yeterli kontrolü sağlayamayabilir. Bunun tersine, yalnızca yüzey görünümüne odaklanan bir işlem, gereksiz son işlem geçişleri kullanıyorsa veya malzemeyi gerekenden daha yavaş kaldırıyorsa verimsiz olabilir.
Her aşamada kaldırılan malzeme miktarı, işleme payına ve amaçlanan nihai geometriye karşılık gelmelidir. Kaba taşlama tutarsız bir profil bırakırsa, bitirme işleminin hedef şekli elde etmek için ek malzemeyi kaldırması gerekebilir. Bu, çevrim süresini artırabilir ve son boyutların kontrol edilmesini zorlaştırabilir.
Denetim kriterleri aynı zamanda gerçek uygulamayı da yansıtmalıdır. Üreticiler, kabul edilebilir kenar koşullarını belirlemek için çizimi, müşteri spesifikasyonlarını ve mutabakata varılan muayene prosedürlerini kullanmalıdır. Farklı tasarımların farklı boyut ve görünüm gereksinimleri olabileceğinden, her araç teşhir bileşeni için evrensel bir tolerans varsayılmamalıdır.
Üretim verimliliği, malzeme kaldırma, çevrim süresi, takımın durumu ve denetim gereksinimlerini karşılayan parçaların oranı arasındaki ilişkiye bağlıdır. Yüksek ilerleme hızı, kusurların artması veya tekrarlanan ayarlamalar gerektirmesi halinde genel prosesin daha verimli olacağı anlamına gelmez.
Taşın keskinliği, aşındırıcı özellikleri, diş yapısı ve taş geometrisinin uygunluğu, aletin camla nasıl birleştiğini etkileyebilir. Ekipman stabilitesi ve iş parçasının tutarlı konumlandırılması da önemlidir. Bu faktörler üretim sırasında değişirse aynı nominal işleme ayarları tutarlı sonuçlar vermeyebilir.
Pratik bir değerlendirme hem çıktıyı hem de kaliteyi dikkate almalıdır. Yararlı göstergeler arasında çevrim süresi, kabul edilen parçaların oranı, kenar kusurlarının sıklığı ve tekrarlanan üretim süreçlerinde boyutların stabilitesi yer alır. Bu ölçümler, süreç iyileştirme için tek başına hıza göre daha güvenilir bir temel sağlar.
Kaba ve ince taşlamanın entegre olduğu durumlarda, iki aşama arasındaki iş bölümü, gerekli kenar durumuna ve malzeme ödeneğine göre oluşturulmalıdır. Meijie'nin araç vitrin camı taşlama çarkı, ürün açıklamasına göre özelleştirilmiş entegre kaba ve son taşlama çözümlerini destekler. Kombine bir çözümün belirli bir hat için uygun olup olmadığı hâlâ iş parçasına, ekipmana ve onaylanmış proses gereksinimlerine bağlıdır.
Camın öğütülmesi ısı üretir ve aşındırıcı ve cam artıkları üretir. Proses ısıyı ve talaşları etkili bir şekilde ortadan kaldırmazsa, öğütme arayüzündeki yerel koşullar daha az stabil hale gelebilir. Pislik, disk ile iş parçası arasındaki teması engelleyebilir ve ısı birikimi, uygun olmayan koşullar altında işleme kusurlarına katkıda bulunabilir.
Bu nedenle tekerlek yapısı seçim süreciyle ilgilidir. Meijie, soğutmayı ve talaş tahliyesini desteklemeyi amaçlayan yoğun, tekdüze bir diş yapısını tanımlayarak, ısı dağılımını ve talaş kaldırmayı ürün tasarımı hususları olarak tanımlıyor. Bu özellikler, diskin boyutları, aşındırıcı özellikleri ve makineyle uyumluluğu ile birlikte değerlendirilmelidir.
Ancak tekerlek tasarımı tek başına sonucu belirlemez. Gerçek soğutma düzeni, ekipman konfigürasyonu, cam özellikleri ve işleme koşulları da dikkate alınmalıdır. Üreticiler, kusursuz işleme garantisi olarak genel bir ürün tanımına güvenmek yerine, seçilen jantın kendi üretim koşulları altında gerektiği gibi performans gösterdiğini doğrulamalıdır.
Araç vitrin camı için taşlama taşlarının seçilmesi, tane boyutu veya dönme hızı gibi tek bir parametreyle değil, işleme göreviyle başlar. Taşın iş parçası geometrisine, gerekli kenar profiline, makine arayüzüne ve amaçlanan işleme sırasına uygun olması gerekir.
İlk adım parçanın boyutlarını ve taşlama gerektiren alanları belirlemektir. İlgili bilgiler arasında cam kalınlığı, köşe şekli, kenar profili, işleme payı ve kaldırılacak malzeme miktarı yer alır.
Bu ayrıntılar, tekerleğin gerekli alana erişip erişemeyeceğinin ve amaçlanan profili takip edip edemeyeceğinin belirlenmesine yardımcı olur. Çok büyük bir tekerlek küçük bir köşeye erişimi kısıtlayabilir, uygun olmayan bir profil ise hedef geometrinin tutarlı bir şekilde elde edilmesini zorlaştırabilir. Seçilen takımın aynı zamanda fikstür ve işleme ekipmanının hareketi ile uyumlu olması gerekir.
Cam kalınlığı, izole edilmiş bir seçim kuralı olarak ele alınmak yerine, komple işleme kurulumunun bir parçası olarak değerlendirilmelidir. Tekerlek, iş parçası desteği, işleme payı ve makine ayarlarının birlikte çalışması gerekir. Örneğin, ince bir kapak camı için uygun tekerlek, her iki parça da benzer dış şekillere sahip olsa bile, daha kalın bir bileşen seçiminden farklı olabilir.
Meijie'nin araç vitrini cam taşlama diski, 0,5 mm, 0,7 mm, 1,1 mm ve diğer cam kalınlıklarını içeren bir iş parçası aralığını listeler. Bunlar ürün bilgilerinde belirtilen kalınlıklardır, her tekerlek konfigürasyonunun her kalınlığa uygun olacağının garantisi değildir. Nihai spesifikasyon, gerçek bileşen ve işleme koşullarına göre onaylanmalıdır.
Taş çapı, sap çapı ve kanal tipi, takımın uyumunu ve iş parçasıyla etkileşimini etkiler. Bu spesifikasyonlar ekipman arayüzüne ve işlenen alanın geometrisine göre kontrol edilmelidir.
Meijie'nin araç vitrini cam taşlama diskinin ürün bilgisinde aşağıdaki özellikler listelenmektedir:
| Parametre | Listelenen özellikler |
|---|---|
| Taşlama çarkı çapı | Ø10–Ø15 mm |
| Şaft çapı | Ø6 mm, Ø10 mm |
| Oluk tipi | Trapez, U şeklinde, oluksuz |
| tane boyutu | 400#–1200# |
| İş parçası kalınlığı | 0,5 mm, 0,7 mm, 1,1 mm ve diğer kalınlıklar |
| Ekipman dönüş hızı | 18.000–32.000 dev/dak |
| İlerleme hızı | 300–1.200 mm/dak |
| Taşlama derinliği | 0,1–0,5 mm, kaba ve son taşlama olarak ikiye ayrılır |
Bu değerler ürünün listelenen özelliklerini açıklamaktadır. Bunlar, her çapın, sapın, oluğun, kumun ve işleme parametresinin serbestçe birleştirilebildiği tek bir evrensel kurulum olarak yorumlanmamalıdır.
Kanal tipi amaçlanan temas profiline ve işleme görevine göre seçilmelidir. Benzer şekilde sap, makinenin kelepçeleme düzenine uygun olmalı ve tekerlek çapı da gerekli erişim ve çalışma koşullarına uygun olmalıdır. Kurulumdan önce bu ayrıntıların doğrulanması, üretim sırasında önlenebilir uyumluluk sorunlarının önlenmesine yardımcı olur.
Diğer cam işleme uygulamaları için, cam işleme taşlama taşları kategorisi Meijie'nin cam taşlama taşları yelpazesine daha geniş bir genel bakış sağlar.
Tane boyutu aşındırıcı ile cam yüzey arasındaki etkileşimi etkiler. Uygun seçim, işleme aşamasına, malzeme kaldırma gereksinimine ve ulaşılması gereken kenar kalitesine bağlıdır. Belirli bir kaba işleme işi için daha kaba bir aşındırıcı uygun olabilirken, bitirme işlemi için daha ince bir aşındırıcı seçilebilir. Ancak gerçek sonuç sürecin tamamına bağlıdır ve tane boyutu kenar kalitesini kontrol eden tek faktör olarak değerlendirilmemelidir.
Üreticiler, tekerlek yapısı, cam kalınlığı, işleme payı ve ekipmanın durumunun yanı sıra tane boyutunu da dikkate almalıdır. Kum miktarındaki bir değişiklik, önceki tüm ayarları korurken bir tekerleği diğeriyle değiştirmek yerine işleme koşullarının gözden geçirilmesini gerektirebilir.
Dönme hızı, ilerleme hızı ve taşlama derinliği, seçilen diskin özelliklerine ve makinenin çalışma sınırlarına göre kontrol edilmelidir. Örneğin Meijie'nin listelenen 18.000–32.000 dev/dak aralığı yukarıda açıklanan ürün için geçerlidir. Her iş parçasını üst limitte çalıştırmak tavsiye edilmez.
Aynı prensip ilerleme hızı ve taşlama derinliği için de geçerlidir. Malzeme kaldırmanın arttırılması, bazı koşullarda çevrim süresini kısaltabilir ancak aynı zamanda kenar kalitesini ve proses stabilitesini de etkileyebilir. Ayarlar, gerçek iş parçası kullanılarak doğrulanmalı ve hem üretim verimliliği hem de bitmiş parça gereksinimlerine göre değerlendirilmelidir.
Otomotiv camı için elmas taşlama diski satın almadan veya takmadan önce üreticiler ekipman arayüzünü, izin verilen dönme hızını, alet boyutlarını ve işleme düzenini doğrulamalıdır. Uyumluluk, makine üreticisinin gereksinimleri ve seçilen tekerleğin teknik özellikleri kullanılarak oluşturulmalıdır.
Meijie, araç vitrini cam taşlama diskinin farklı markalardaki çift kenarlı makinelerle uyumlu olduğunu belirtiyor. Belirli bir üretim hattı için kesin konfigürasyonun yine de kontrol edilmesi gerekir. Makine modelleri, bağlama düzenlemeleri, çalışma sınırları ve işleme yolları değişiklik gösterebilir; bu nedenle genel uyumluluk bildirimi, teknik doğrulamanın yerini almamalıdır.
Fiziksel uygunluğu süreç uygunluğundan ayırmak da önemlidir. Bir disk iş miline takılabilir ancak mevcut işleme koşulları altında gerekli kenar profilini üretemeyebilir. Bu nedenle onay, kurulumu, aletin hareketini, iş parçası desteğini ve işlenen kenarın kalitesini kapsamalıdır.
Gerekli geometrinin karmaşık olduğu veya üretim koşullarının bilinmediği durumlarda kontrollü bir işleme denemesi, önerilen tekerlek konfigürasyonunun normal üretime geçmeden önce uygun olup olmadığının belirlenmesine yardımcı olabilir.
Uygun bir tekerlek seçildiğinde tutarlı sonuçlar, tüm işleme sürecinin kontrol edilmesine bağlıdır. Aşağıdaki kontroller, üreticilerin her kusurun aynı nedenden kaynaklandığını varsaymadan sorunları erken tespit etmelerine yardımcı olur.
İşlemeden önce: Cam kalınlığını, kenar profilini, işleme toleransını, tekerlek boyutlarını, bağlama durumunu ve makinenin çalışma sınırlarını doğrulayın. Alet konfigürasyonunun amaçlanan işleme uygun olup olmadığını kontrol edin.
İşleme sırasında: Kenar talaşını, profil tutarlılığını, talaş kaldırmayı, olağandışı titreşimi ve takımın durumundaki değişiklikleri izleyin. Kusurlar ortaya çıkarsa, ayarlama yapmadan önce tekerleği, iş parçası konumlandırmasını, ekipman durumunu ve işleme ayarlarını gözden geçirin.
İşleme sonrasında: Bitmiş kenarı çizime ve mutabakata varılan kabul kriterlerine göre inceleyin. Düzeltici eylemlerin üretim kanıtlarına dayandırılabilmesi için tekrarlanan kusurları ve süreç koşullarındaki değişiklikleri kaydedin.
Bu kontroller, denetim sonuçlarının gerçek işleme koşullarıyla bağlantılı olduğu durumlarda en yararlı olanıdır. Örneğin bir takım değişiminden sonra kenar kusurları artarsa, tezgah ayarlarıyla birlikte tekerlek özellikleri ve kurulumu da gözden geçirilmelidir. Üretim sırasında boyutlar kademeli olarak değişirse, takım aşınması ve ekipman stabilitesi inceleme gerektirebilir. Destekleyici deliller olmadan her iki durum da tek bir nedene bağlanmamalıdır.
Proses ayarlamaları da kontrol edilmelidir. İlerleme hızının, taşlama derinliğinin ve dönme hızının aynı anda değiştirilmesi, hangi faktörün sonucu etkilediğinin belirlenmesini zorlaştırır. Mümkün olduğunda değişiklikleri sistematik olarak değerlendirin ve bitmiş parçaları belirlenen kalite kriterleriyle karşılaştırın.
Tekerlek değişimi, aletin durumuna ve gerekli işleme sonuçlarını sürdürme yeteneğine göre yapılmalıdır. Üretim geçmişiyle desteklendiğinde sabit bir değiştirme aralığı yararlı olabilir ancak gerçek hizmet ömrü iş parçasına, çalışma koşullarına ve işleme yüküne göre değişebilir. Denetim verileri, bir değiştirme planı oluşturmak için daha sağlam bir temel sağlar.
CNC cam kenar işlemede ekipman ve takım eşleştirme hakkında daha fazla bilgi için bkz. CNC cam kenar işleme: işleme merkezleri için taşlama taşı gereksinimleri . Bu makale, işleme ekipmanı ile taşlama taşı gereklilikleri arasındaki daha geniş ilişkiyi ele alırken, bu makale araç vitrin camı uygulamalarına odaklanmaktadır.
Taşlama taşları, araç vitrini camının köşe taşlamasında ve hassas kenar bitirme işlemlerinde önemli bir rol oynar. Doğru seçim, iş parçası geometrisine, cam kalınlığına, gerekli kenar kalitesine, taş boyutlarına, aşındırıcı özelliklerine ve makine koşullarına bağlıdır. Bir tekerleğin her uygulama için uygun olup olmadığını hiçbir parametre tek başına belirleyemez.
Gösterge paneli kapaklarını, merkezi kontrol ekranı camını ve ilgili bileşenleri işleyen üreticiler için en güvenilir yaklaşım, öncelikle bitmiş parça gereksinimlerini tanımlamak, tekerleği işleme göreviyle eşleştirmek ve süreci gerçek üretim koşulları altında doğrulamaktır. Kenar kalitesinin, boyutların ve takım durumunun izlenmesi, zaman içinde tutarlı sonuçların korunmasına yardımcı olur.
Meijie'nin araç vitrini camı taşlama diski , tekerlek boyutları, oluk türleri ve tane boyutları için listelenen seçeneklerle birlikte köşe taşlama ve uç kenar hassas taşlama için tasarlanmıştır. Üreticiler bu spesifikasyonları teknik değerlendirme için bir başlangıç noktası olarak kullanabilir ve cam bileşenlerine, ekipmanlarına ve işleme gereksinimlerine göre uygun konfigürasyonu onaylayabilir.